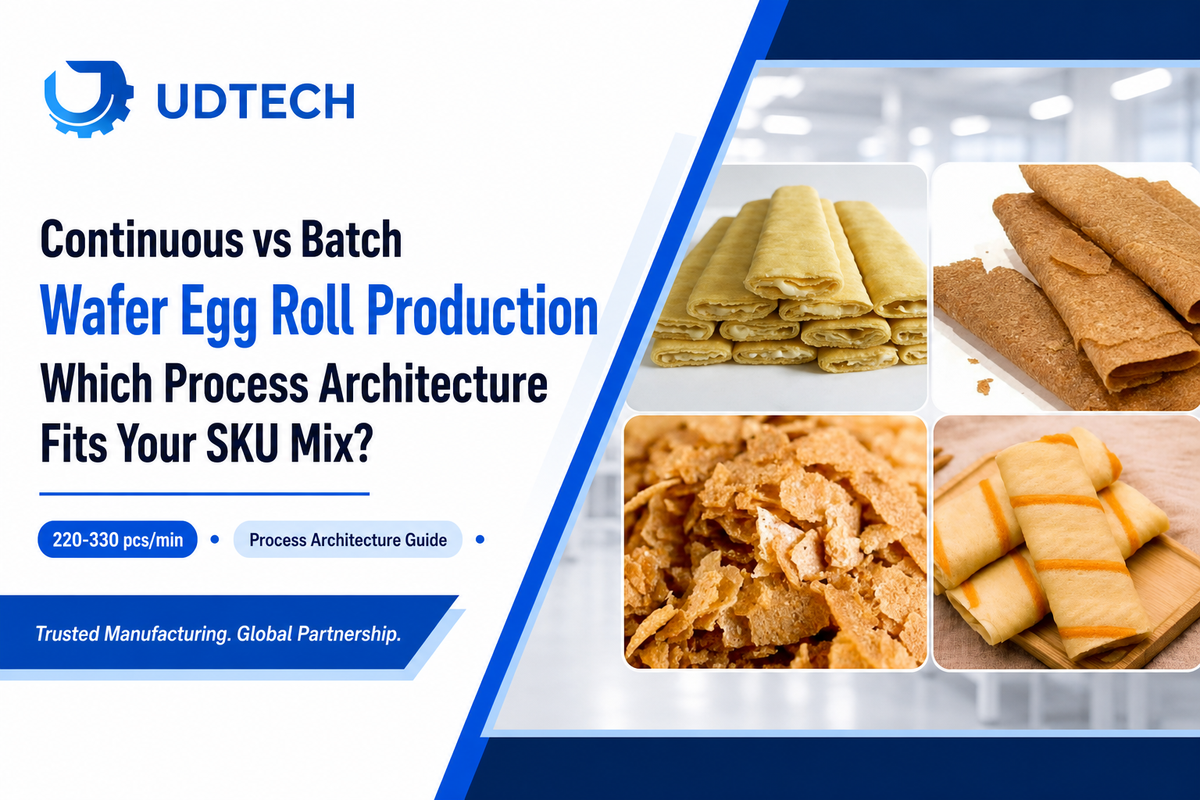
Specifiche rapidi
| Tipo di processo | Cottura e laminazione a tamburo rotante continuo (classe UD05) rispetto a ciclo pneumatico/a piccoli lotti |
| Tempo di cambio SKU ottimizzato | Meno di 10 minuti (obiettivo SMED a cifra singola) |
| Tempo di cambio SKU non ottimizzato | 60-100+ minuti, tempo tipico per un cambio manuale non documentato |
| Scalatura del Capex | Il costo per lotto raddoppia approssimativamente quando raddoppia il volume; il costo per produzione continua aumenta solo del ~20-25%. |
| Numero di SKU più adatti | Produzione ad alto volume e frequenti cambi di ricetta → processo a lotti o ibrido; produzione a basso volume e costante volume → processo continuo. |
La produzione continua o a lotti di involtini primavera si riferisce alle due architetture di linea di produzione disponibili per la realizzazione di involtini primavera: un flusso continuo senza interruzioni rispetto a cicli a lotti discreti e interrotti. In pratica, la scelta tra i due metodi è più una questione di numero di referenze e costi di cambio formato, che di quale metodo sia intrinsecamente migliore. Chi cerca una macchina automatica per involtini primavera spesso si concentra sul confronto tra manodopera e prezzo, ma la scelta dell'architettura di produzione – flusso continuo o cicli a lotti discreti e interrotti – determina quanti tipi di prodotto è possibile realizzare in modo redditizio e con quale rapidità si può reagire a un nuovo ordine di gusti.
La produzione continua di involtini primavera con cialde prevede che l'impasto venga cotto, steso e raffreddato in un flusso ininterrotto. La produzione a lotti, invece, lo esegue in cicli discreti e interrotti, con una pausa tra un ciclo e l'altro. La scelta giusta dipende dal numero di ricette da preparare e dalla frequenza con cui si cambia sistema, non da quale architettura sia intrinsecamente più veloce.
- I moderni miscelatori continui possono modificare le ricette, anche quelle meno complesse, con la stessa rapidità dei miscelatori a lotti: il presupposto che "lotto equivalga a flessibilità" è ormai superato per una quota crescente di apparecchiature per la produzione a flusso continuo.
- Un cambio di formato manuale non documentato costa in genere dai 60 ai 100 minuti o più di tempo non produttivo; una procedura in stile SMED riduce questo tempo a meno di 10 minuti, con una conseguente riduzione significativa dei tempi di inattività.
- Il costo delle apparecchiature per la produzione a lotti raddoppia approssimativamente ogni volta che si raddoppia la produttività; il costo delle apparecchiature per la produzione continua aumenta solo del 20-25% circa per lo stesso raddoppio: il divario a favore della produzione continua si accentua con l'aumentare del volume.
- Una vera e propria "macchina per involtini primavera a lotti" appartiene a una categoria di apparecchiature diversa (una piccola unità pneumatica o manuale), non a un selettore di modalità su una linea a tamburo rotante continuo come la UD05 di UDTECH.
Cosa significano realmente "Continuo" e "A lotti" in una linea di produzione di involtini primavera con cialda
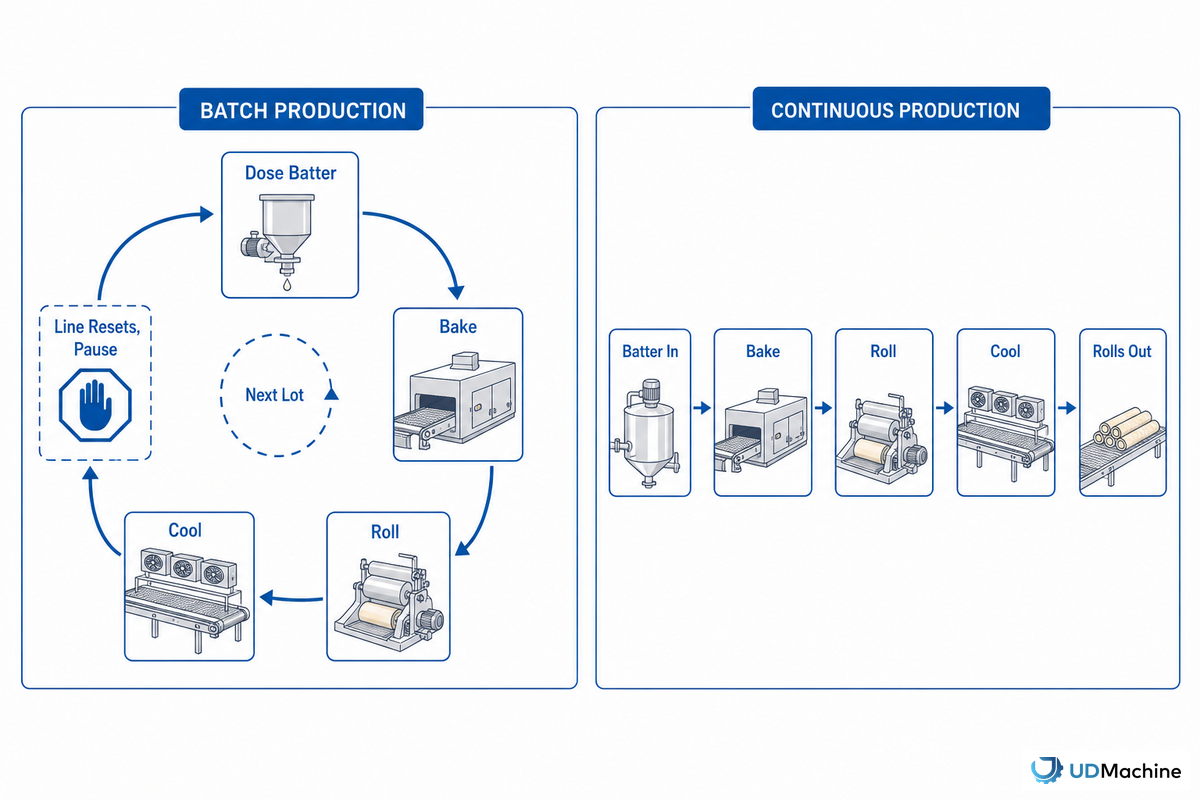
La produzione a lotti sposta il materiale lungo la linea in lotti discreti e sequenziali con una pausa tra ciascuno: una determinata quantità di impasto viene dosata, cotta, arrotolata e raffreddata prima che inizi il lotto successivo. La produzione continua sposta il materiale in un flusso ininterrotto: l'impasto entra da un'estremità e i rotoli di wafer finiti escono dall'altra, senza interruzioni tra i lotti.
Un processo batch e un processo continuo sono due risposte alla stessa domanda: come si muove il materiale lungo la linea? Comprendere i processi batch e continui in parallelo è ciò che rende gestibile il resto di questa decisione. Questa distinzione è una terminologia standard per descrivere i processi produttivi, non specifica degli involtini primavera; si applica allo stesso modo a prodotti farmaceutici, chimici e componenti automobilistici, che operano a volumi molto più elevati rispetto a quelli tipici di una linea di produzione di wafer. I quadri normativi come il 21 CFR Parte 117 si applicano in egual misura a entrambi: la documentazione dei registri di lotto e il monitoraggio continuo in tempo reale sono entrambi percorsi validi per la conformità ai controlli preventivi, quindi nessuna delle due architetture presenta un vantaggio normativo intrinseco.
Nello specifico, su una linea di produzione di wafer, il flusso delle materie prime è l'elemento chiave: nella produzione a lotti, un volume fisso di impasto entra, viene completamente lavorato e la linea si resetta prima del lotto successivo. In un ciclo continuo, l'impasto viene dosato in un flusso continuo mentre i rotoli finiti vengono dosati all'altra estremità, senza alcun reset intermedio. Per una descrizione più dettagliata del meccanismo di dosaggio-cottura-rotolamento-raffreddamento, si veda la nostra analisi del funzionamento di una macchina automatica per involtini primavera : questo articolo si concentra sulla scelta dell'architettura, non sulla meccanica. Il rischio che corrono gli acquirenti è quello di considerare "quale architettura" e "quanto è automatizzato" come la stessa cosa; la gamma di sistemi integrati di UDTECH rende concreta la distinzione, poiché l'UD05 è progettato per funzionare in modo continuo, indipendentemente dal livello di automazione configurato dall'acquirente.
Dove si collocano le apparecchiature reali per la lavorazione dei wafer nello spettro dalla produzione continua a quella a lotti
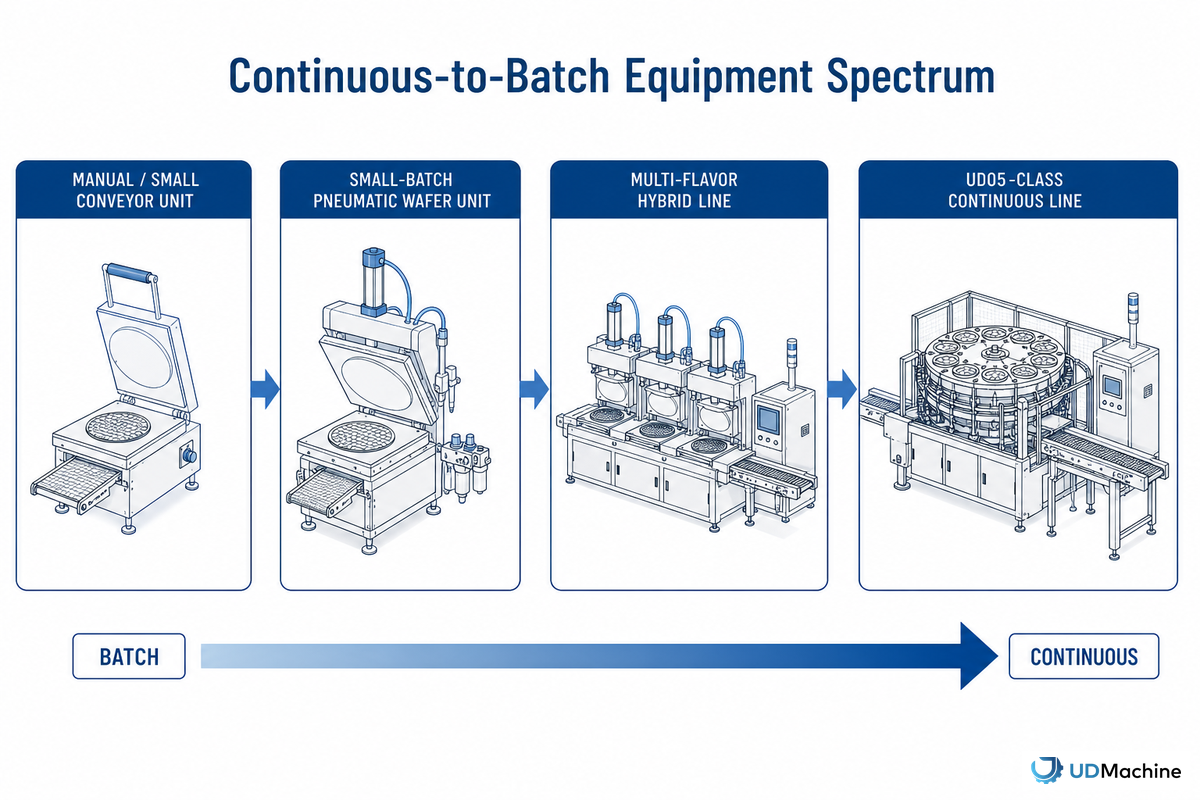
La linea di produzione di involtini primavera UD05 di UDTECH è intrinsecamente continua: uno stampo rotante riscaldato cuoce l'impasto in un disco sottile e un mandrino arrotola il prodotto caldo, il tutto in un unico ciclo continuo, a una velocità di 220-330 pezzi/minuto (600-900 kg per turno di 8 ore a seconda della configurazione UD05-2 o UD05-3). In questa tipologia di apparecchiature non è previsto alcun passaggio tra processo batch e continuo: il meccanismo a tamburo rotante gestisce semplicemente un flusso continuo di prodotti.
Quella che gli acquirenti spesso chiamano "macchina per involtini primavera a lotti" (o "macchina per involtini primavera in stile americano") non è affatto una linea di produzione di involtini primavera, bensì un'apparecchiatura diversa che esegue un processo produttivo differente: un'unità pneumatica per piccoli lotti con un numero inferiore di cavità per gli stampi, oppure un sistema manuale con piastra per la colatura a mano. Un brevetto statunitense del 2023 per una piccola macchina per involtini primavera con nastro trasportatore ( US11647755B1 ) illustra quest'estremità dello spettro: un singolo motore aziona un nastro e un blocco di formatura girevole, ma non c'è traccia di un sistema di tamburi rotanti per la cottura. Si tratta di un dispositivo a "bassa produttività" che non ha alcuna relazione con la linea continua, non di un'impostazione "a lotti" sulla stessa apparecchiatura.
| Classe di equipaggiamento | Architettura | Portata tipica |
|---|---|---|
| Unità di trasporto manuale/piccolo | Stampo singolo o nastro e blocco, a ritmo dell'operatore | Operatore limitato, basso volume |
| Unità pneumatica per wafer di piccoli lotti | Meno cavità nello stampo, assistenza pneumatica alla laminazione, produzione in lotti distinti | Al di sotto del volume totale della linea industriale |
| Linea ibrida multi-sapore | Diverse stazioni di serraggio stampi in funzione in parallelo, semicontinue per stazione | Diversi gusti prodotti per ciclo |
| Linea continua di classe UD05 | Stampo + mandrino riscaldati in modalità rotativa, flusso continuo, senza cicli a lotti. | 220–330 pezzi/min, 600–900 kg/turno di 8 ore |
Per la tassonomia completa e diversificata delle categorie di prodotti, comprese le macchine per involtini primavera salati e le macchine elettriche per uso domestico, nessuna delle quali è collegata meccanicamente alle linee per cialde, si prega di consultare la nostra guida all'acquisto di macchine per involtini primavera e il confronto tra macchine per cialde e macchine per involtini primavera.
Il registro dei minuti di cambio di gusto: quanto costa realmente un cambio di SKU
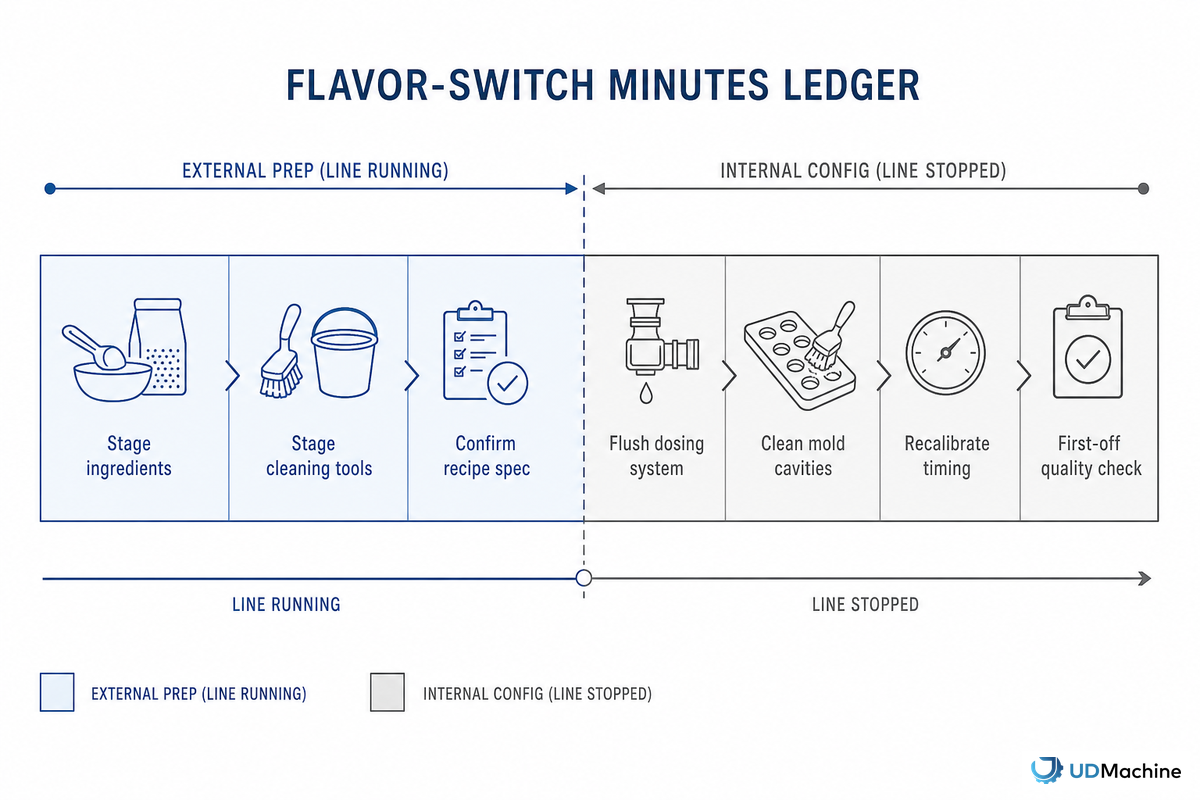
Nessuna delle generiche spiegazioni "produzione a lotti vs. produzione continua" che dominano i risultati di ricerca di Google fornisce una cifra per il tempo di cambio produzione. Questo dato può fare la differenza, perché il tempo di cambio produzione, piuttosto che la pura produttività, spesso determina se un produttore di wafer multi-gusto dovrebbe optare per un processo a lotti con cambi di produzione minimi o investire in una linea dedicata. Ogni minuto di inattività tra un lotto e l'altro rappresenta un costo diretto, e questo tempo di inattività è il vero punto cruciale dal punto di vista finanziario in questo caso.
Questa sezione utilizza come riferimento la metodologia SMED (Single-Minute Exchange of Die) dell'ingegnere industriale Shigeo Shingo , una tecnica all'avanguardia nella produzione snella. SMED suddivide il tempo di cambio produzione in: Tempo di cambio produzione = Tempo di preparazione esterna + Tempo di setup interno. La preparazione esterna può avvenire mentre il prodotto precedente è in linea (ad esempio, raccolta degli ingredienti, calibrazione degli utensili); il setup interno richiede l'arresto della linea (ad esempio, regolazione degli utensili e degli stampi, pulizia). L'obiettivo è ridurre il tempo necessario per il setup interno a meno di 10 minuti, da cui il termine "single-minute" (un solo minuto) in SMED.
| Stage | Task | Tempo illustrativo |
|---|---|---|
| Preparazione esterna (linea ancora in funzione) | Sperimenta nuovi ingredienti e aromi per l'impasto. | 5 – 10 min |
| Strumenti per la pulizia del palcoscenico e parti di ricambio degli stampi | 5 – 10 min | |
| Confermare il peso, il colore e la viscosità desiderati per la nuova ricetta. | 5 – 10 min | |
| Configurazione interna (linea interrotta) | Risciacquare e pulire il sistema di dosaggio dell'impasto. | 10 – 25 min |
| Pulire e igienizzare le cavità causate dalla muffa | 10 – 25 min | |
| Ricalibrare il volume della dose, il tempo di cottura e la tempistica di rotazione | 5 – 15 min | |
| Innanzitutto controllo qualità e smistamento degli scarti | 5 – 15 min |
Senza alcun addestramento o disciplina SMED, una configurazione di questo tipo richiede in genere dai 60 ai 100 minuti, in linea con i dati pubblicati sui casi di lean manufacturing: una configurazione documentata di una linea di miscelazione alimentare richiedeva 100 minuti prima dell'ottimizzazione (38 minuti esterni, 62 minuti interni), e un caso di studio sull'industria degli imballaggi di M. Peterman, citato in una tesi del Rochester Institute of Technology sui programmi SMED , documenta una linea che ha ridotto il tempo di configurazione da 86 a 24 minuti con una sola chiave pneumatica come spesa in conto capitale, senza la necessità di acquistare attrezzature più grandi. Reading Bakery Systems ha messo direttamente alla prova questa ipotesi comune:
"I cambi di formato che richiedono un lavaggio prima di poter preparare un altro impasto non sono più difficili o dispendiosi in termini di tempo su un'impastatrice continua rispetto a quelli su un'impastatrice a lotti."
Senza la disciplina SMED, è comune impiegare dai 60 ai 100 minuti o più di tempo improduttivo per cambio formato per ogni collo di prodotto. Spostare il maggior numero possibile di attività dalla preparazione interna (in fase di scarico) alla preparazione esterna (in fase di produzione) è il miglior strumento per migliorare l'efficienza operativa, ancor prima di pensare a nuove attrezzature.
Produttività e manodopera: cosa cambia e cosa rimane invariato
- Meno operatori per linea: un miscelatore continuo richiede in genere circa la metà del tempo di un operatore, indipendentemente dalla produttività, rispetto a circa tre persone per turno, spesso incluso un supervisore dedicato, su una linea di produzione a lotti ad alta velocità comparabile, secondo l'analisi del ritorno sull'investimento pubblicata da Reading Bakery Systems.
- Nessun ciclo di configurazione o monitoraggio per ogni lotto che richieda l'intervento del personale, il che favorisce obiettivi operativi più snelli.
- Il risparmio sui costi di manodopera si ottiene solo in presenza di una domanda elevata e costante; la capacità produttiva continua inutilizzata non genera lo stesso risparmio per unità.
- Secondo quanto riportato, la produttività del lavoro nel settore della produzione alimentare a livello di settore è effettivamente diminuita del 2.1% nel 2025. Dati dell'Ufficio di statistica del lavoro degli Stati UnitiQuesto ci ricorda che l'automazione da sola non basterà a garantire un aumento della produttività a livello di settore.
Abbiamo volutamente mantenuto breve questo H2: i calcoli completi dei costi di manodopera e del ritorno sull'investimento (tassi di scarto, misurazione RFQ, dati di produzione di esempio) sono già presenti nel nostro articolo di confronto tra macchine per involtini primavera manuali e automatiche . Quell'articolo risponde alla domanda "l'automazione riduce i costi di manodopera?". Questo articolo pone una domanda diversa: la gestione continua rispetto a quella a lotti comporta un aumento del fabbisogno di manodopera, indipendentemente dal livello di automazione? La risposta è sì, ma l'effetto è inferiore rispetto al passaggio da manuale ad automatico, e l'automazione è vantaggiosa solo quando si lavora con un flusso costante e volumi sostenuti.
Coerenza della qualità del prodotto: variazione da lotto a lotto rispetto allo stato stazionario
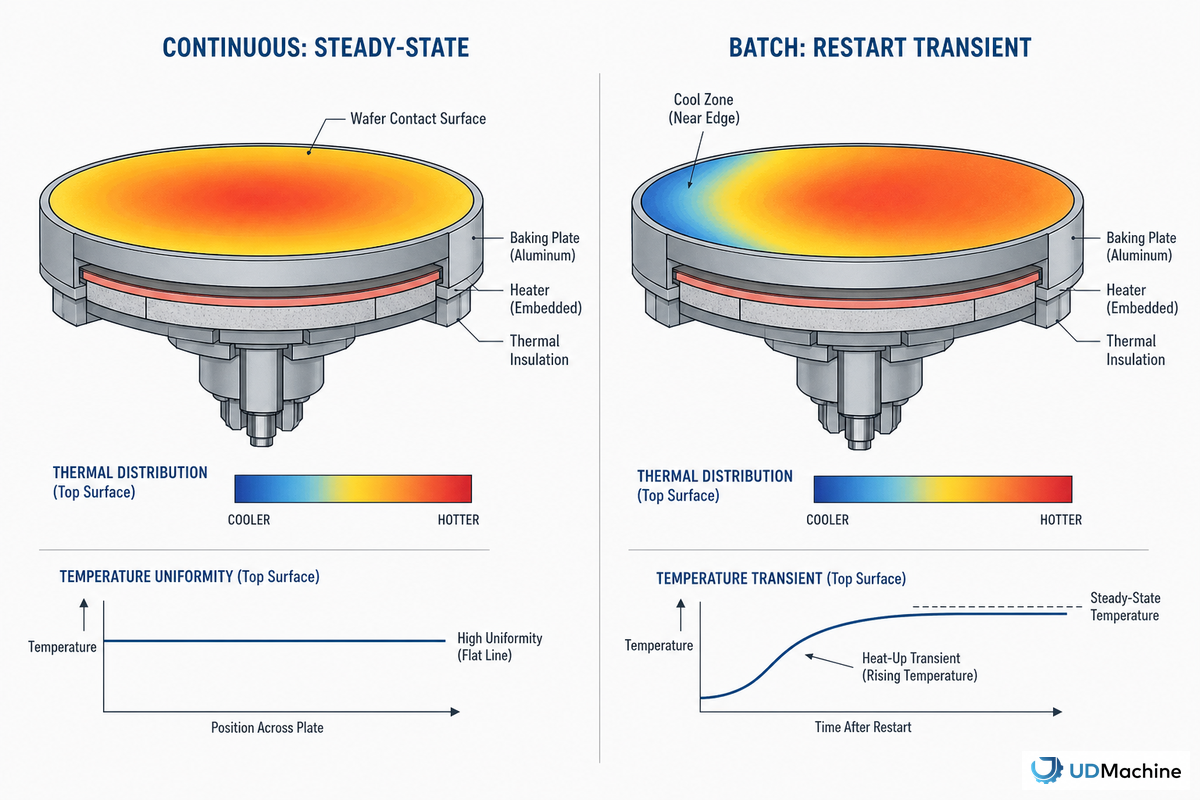
Lo spessore e la consistenza del colore dei wafer, indipendentemente dal metodo di produzione, dipendono da quanto uniformemente la piastra di cottura mantiene la temperatura. Un recente articolo sottoposto a revisione paritaria e pubblicato su MDPI Applied Sciences (2025) ha confrontato diversi tipi di materiali utilizzati nelle piastre di cottura. Tale studio ha confermato che la piastra di cottura in ghisa vermicolare (GJV-350) ha creato la distribuzione del calore più uniforme, lo spessore più uniforme dei wafer e il colore più uniforme dei wafer, rispetto alle piastre realizzate con altri materiali meno uniformi: la combinazione che minimizza gli sprechi dovuti a un prodotto non uniforme. In parole semplici, una temperatura non uniforme sulla piastra di cottura significa che parti dello stesso prodotto finale cuociono a velocità diverse.
Un processo di produzione continua mantiene una temperatura costante per tutta la durata del turno, garantendo così l'uniformità termica da un disco all'altro. Una linea di produzione a lotti o a piccole serie si riavvia più volte durante un turno, reintroducendo un transitorio di riscaldamento ad ogni riavvio. Ciò significa che i primi dischi dopo il cambio di formato verranno cotti su una piastra che non ha ancora raggiunto la temperatura costante, proprio quando le variazioni di spessore e colore compromettono la qualità uniforme. Pertanto, il controllo di qualità iniziale riportato nella tabella di cambio formato sopra menzionata non è solo formale, ma rappresenta un punto di controllo qualità per individuare la specifica modalità di difetto descritta dalla ricerca termica su un processo a lotti o su una linea continua. Questa è una domanda legittima da porre a qualsiasi fornitore di macchine di classe UD05 in fase di preventivo: quali sono i materiali e gli standard di qualità per l'uniformità termica specificati dalla macchina per le piastre di cottura e come vengono verificati su ogni piastra lungo la linea di produzione.
Capitale e flessibilità: quando NON acquistare una linea continua dedicata
La teoria della gestione operativa dà un nome a questo compromesso: la matrice prodotto-processo di Hayes-Wheelwright , che colloca il flusso continuo all'estremità dello spettro di selezione del processo caratterizzata da volumi elevatissimi e prodotti standardizzati, che richiede un capitale significativo per supportare volumi costantemente elevati e distribuire il costo fisso per unità. Reading Bakery Systems ha quantificato questo concetto in un white paper pubblicato sul ritorno dell'investimento , e la forma della curva stessa è più importante di qualsiasi singolo prezzo: se si raddoppia la domanda di produttività su un sistema batch, anche il costo delle attrezzature raddoppierà approssimativamente. Raddoppiando la domanda di produttività su una linea continua, invece, l'aumento dei costi sarà più vicino al 20-25%, poiché l'hardware di dosaggio degli ingredienti, che incide sui costi, non aumenta in modo significativo con la scalabilità – il fulcro della scalabilità della linea continua.
| Capacità del sistema | Costo del sistema | Costo per kg/ora di capacità |
|---|---|---|
| 500 kg / ora | $500,000 | $1,000 |
| 2,000 kg / ora | $750,000 | $375 |
| 15,000 kg / ora | $1,500,000 | $100 |
Un sistema a lotti, a parità di volumi, scala in modo pressoché lineare, quindi la differenza di costo per unità di capacità tra le due architetture aumenta con ogni incremento del fabbisogno di produzione: questo spiega perché l'adozione della produzione continua tende a verificarsi nella fascia alta di volumi, piuttosto che essere diffusa in tutto il mercato. I costi energetici non fanno che aggravare la situazione: uno studio di caso che ha confrontato la produzione simultanea di 8,000 libbre di impasto per panini da hamburger su un'impastatrice continua rispetto a una a lotti ha rilevato che il sistema continuo ha consumato il 29% in meno di energia durante il ciclo di produzione, con un consumo energetico medio inferiore del 42%, e Reading Bakery Systems stima un risparmio complessivo per le tipiche operazioni continue di circa 25,000 dollari all'anno per ogni 5,000 libbre di impasto prodotte. È proprio per questo motivo che l'adozione della miscelazione continua avviene principalmente in attività con volumi elevati, come il panificio Kwik Trip del Wisconsin che utilizza un'impastatrice continua Exact Mixing su due linee AMF per produrre 1,600 panini al minuto (96,000/ora) e il direttore dello stabilimento afferma che "probabilmente effettuano il cambio di formato solo tre o quattro volte in base alla domanda", oppure lo stabilimento del gruppo Domino's Pizza nel Regno Unito, che utilizza la miscelazione continua dal 2010 per produrre 144,000 palline di impasto al giorno. Al di sotto di un volume in cui questi fattori economici diventano determinanti, le attività con più SKU che necessitano di frequenti cambi di gusto sono generalmente gestite al meglio da un sistema a lotti o ibrido, come indicato nella nostra guida alla pianificazione della capacità sui calcoli di dimensionamento lato domanda necessari insieme a questi dati di investimento.
Linea di adattamento SKU-Count: un quadro decisionale per i produttori di wafer
Come faccio a sapere quando passare dall'elaborazione batch a quella continua?
Una volta comprese le differenze tra produzione a lotti e produzione continua, i fattori decisivi sono tre: il numero di SKU prodotti, la frequenza con cui si passa da un tipo di produzione all'altro e la velocità di crescita del volume di produzione. Se le ricette cambiano giornalmente o settimanalmente, la produzione a lotti o un sistema ibrido consentiranno di mantenere costi di cambio formato gestibili, indipendentemente dalle fluttuazioni della domanda.
Se una singola ricetta viene utilizzata per settimane consecutive, la domanda di mercato continua ad aumentare e si ha bisogno di produrre grandi quantità di cibo, l'argomento relativo agli investimenti in conto capitale per la produzione continua è davvero difficile da battere: secondo i dati sul ritorno sull'investimento pubblicati da Reading Bakery Systems e citati in precedenza, ogni raddoppio della capacità produttiva raddoppia circa il costo di un sistema a lotti, ma aumenta quello di un sistema continuo solo del 20-25% circa, quindi la produzione continua guadagna terreno con la crescita dell'attività.
- Molte referenze, cambi frequenti, qualsiasi volume → processo batch o ibrido (linea a stazione di serraggio multi-gusto). Il processo batch gestisce il costo al minuto dei cambi, mentre un investimento continuo non è conveniente in questo scenario.
- Basso numero di SKU (1-3 ricette), cambi poco frequenti, volume inferiore a 2,000 kg/ora equivalente → Unità pneumatica a lotti o piccoli lotti. A questo livello, le linee continue non offrono un risparmio di capitale sufficiente a giustificare il costo aggiuntivo.
- Numero ridotto di SKU, volume costante o in crescita di anno in anno → Produzione continua (classe UD05). Con l'aumento del volume, la capacità di costo per unità si amplia per la produzione continua e i risparmi di manodopera/energia continuano a crescere nel corso di un lungo ciclo produttivo.
- SKU stagionali o promozionali sovrapposti alla ricetta base stabile → Ibrido: linea continua per la ricetta principale, campagne a lotti per le altre ricette.
Se il numero di SKU e il volume di produzione si avvicinano al confine tra due di queste categorie, è preferibile un confronto diretto piuttosto che una supposizione: il team di ingegneri di UDTECH, che collabora con produttori di alimenti e bevande con un'ampia gamma di SKU, può analizzare nel dettaglio il numero di ricette, la frequenza di cambio formato e il volume di produzione target prima che investi capitali in una delle due architetture.
Prospettive per il 2026: la zona di transizione da processo discontinuo a continuo
La tecnologia delle attrezzature si sta evolvendo più rapidamente di quanto la mentalità secondo cui "la produzione a lotti è flessibile, quella continua è rigida" si sia adeguata. I moderni sistemi di produzione continua sono passati dalla pesatura manuale al semplice dosaggio controllato da touchscreen per le piccole modifiche alle ricette; Reading Bakery Systems riporta che con le attrezzature odierne, cambiare una ricetta richiede "pochi tocchi su un touchscreen" anziché il flusso di lavoro di pesatura manuale necessario per impastare a mano un nuovo lotto. Sono passati trent'anni di progettazione ed evoluzione dei miscelatori continui: dai modelli monouso e ad alto volume dei primi anni '1990 alle attuali attrezzature con cilindro a conchiglia, albero retrattile e guidate dall'analisi dati, progettate per cambi rapidi e controllo e flessibilità multiprodotto.
Gli investimenti nell'automazione della produzione alimentare si concentrano specificamente su questo settore: nelle previsioni per il 2026, l'automazione della produzione alimentare ha identificato "aree ad alta variabilità/critiche", con i cambi di produzione e i cicli di produzione brevi in cima alla lista, persino prima degli investimenti più ampi in connettività e robotica. Quindi, se state pianificando le linee di produzione di wafer per il 2026, la risposta pratica per la vostra ricerca di apparecchiature è quella di chiedere a ciascun fornitore come le sue capacità di gestione dei cambi di ricetta siano state aggiornate negli ultimi 5 anni, anziché affidarsi a una generica discussione "batch vs. continuo" che suggerisce che il tempo di cambio ricetta sia intrinsecamente limitato dall'architettura. Entrambi i tipi di apparecchiatura superano senza problemi l'approvazione normativa ai sensi del 21 CFR 117 , quindi non è un fattore decisivo. Questa è la conversazione che vale la pena avere con UDTECH prima di definire un'architettura: chiedete quali miglioramenti in termini di tempo di cambio sono integrati nell'attuale generazione UD05, non solo per quello per cui è stata progettata dieci anni fa.
FAQ
D: Qual è la differenza tra produzione a lotti e produzione continua?
Visualizza risposta
D: Qual è uno svantaggio della produzione continua?
Visualizza risposta
D: Qual è il metodo più efficiente per la produzione alimentare, quello discontinuo o quello continuo?
Visualizza risposta
La linea di corrispondenza tra SKU e numero di unità (SKU-Count Fit Line) menzionata in precedenza in questo articolo spiega quale ambiente è più adatto a te.
D: La Coca-Cola utilizza la produzione a lotti?
Visualizza risposta
D: Il processo di lavorazione a lotti o continuo modifica i requisiti di sicurezza alimentare e di tracciabilità?
Visualizza risposta
Nessuno dei due metodi offre vantaggi in base alle normative vigenti.
Scopri la linea continua per involtini primavera UDTECH UD05 →
Informazioni su questo articolo
UDTECH produce la linea continua e non-stop per involtini primavera UD05, oggetto di questa analisi; UDTECH, pertanto, tende a presentare il confronto tra produzione continua e a lotti con maggiore obiettività e con un approccio meno orientato al "l'automazione è sempre la soluzione migliore". I dati relativi al "minuto di cambio formato" e alla "fascia di investimenti" riportati nell'articolo sono stati ricavati da studi di caso sulla produzione snella già pubblicati e da dati provenienti dal settore della produzione di attrezzature per panifici, non da materiale di marketing interno di UDTECH. Le specifiche di UDTECH relative alla produttività e alla produzione per turno della linea UD05 sono state sviluppate internamente. Revisione a cura del team tecnico di Suzhou UDTECH Technology Co., Ltd.
Riferimenti e fonti
- 21 CFR Parte 117, Buone pratiche di fabbricazione correnti, analisi dei pericoli e controlli preventivi basati sul rischio per gli alimenti destinati al consumo umano — Food and Drug Administration degli Stati Uniti (eCFR)
- Indagine sugli effetti delle piastre di cottura dei wafer sulla distribuzione termica, sullo spessore dei wafer e sulla distribuzione del colore dei wafer. — MDPI Applied Sciences (sottoposto a revisione paritaria, 2025)
- Eliminazione delle perdite di produzione nelle operazioni di cambio formato: un caso di studio su un importante produttore alimentare europeo. — Pianificazione e controllo della produzione, Taylor & Francis (sottoposto a revisione paritaria)
- NAICS 311, Produzione alimentare — Ufficio di statistica del lavoro degli Stati Uniti
- SMED (scambio di stampi in un minuto) — Produzione snella
- Uno studio su un programma di sostituzione rapida degli stampi (Single Minute Exchange of Die, SMED) supportato dalla direzione aziendale per l'industria degli imballaggi flessibili. — Jared Unterborn, Rochester Institute of Technology (tesi, citando il caso di studio di M. Peterman per l'esempio da 86 a 24 minuti)
- Matrice prodotto-processo di Hayes-Wheelwright — quadro strategico operativo
- Come la miscelazione continua supporta una produzione di prodotti da forno efficiente e sostenibile — Ingegneria alimentare
- Miscelazione continua vs. miscelazione discontinua: considerazioni sul ritorno sull'investimento — Exact Mixing, un marchio di Reading Bakery Systems
- Una maggiore capacità di impasto moltiplica i vantaggi della miscelazione continua — Exact Mixing, un marchio di Reading Bakery Systems
- Attività di panificazione verticalmente integrata di Kwik Trip — Cottura e snack (Sosland Publishing)
- 5 tendenze strategiche per la produzione alimentare che definiranno il 2026 — Dirigente dell'industria alimentare
- US11647755B1, Macchina per arrotolare involtini primavera — USPTO / Brevetti Google
Articoli Correlati
- Macchina per involtini primavera manuale vs automatica — la ripartizione completa dei costi di manodopera e del periodo di ammortamento per una linea flessibile ed efficiente
- Dimensionamento di una linea di produzione di involtini primavera per i picchi di domanda — previsione della domanda, pianificazione dei turni e ampliamento della produzione
- Come funziona una macchina automatica per involtini primavera — il meccanismo di cottura e arrotolamento a 5 fasi alla base di un prodotto migliorato
- Guida all'acquisto di macchine per involtini primavera — confronto tra i formati wafer, salato e casalingo
- Linea di produzione di feuilletine — una configurazione simile per la linea di snack al forno