Este es el primero de una serie de blogs que pretenden explicar la impresión con TPU, siendo TPU el poliuretano termoplástico, un tipo de elastómero. Abordaremos algunas de las preguntas más frecuentes que recibimos en nuestros foros sobre cómo utilizar la impresión 3D con filamentos flexibles y no solo obtener resultados, sino resultados excepcionales, logrando que las impresiones sean lo suficientemente flexibles para la impresión 3D con TPU. Los temas que trataremos incluyen las características generales del TPU y sus posibles usos para una impresora en particular, el ajuste de la configuración para lograr un extrusor ideal e incluso recomendaciones para un mejor rendimiento del equipo. A lo largo de la presentación, se mencionarán los errores comunes y se destacarán las prácticas relevantes ofrecidas por la comunidad. Este texto, junto con los videos incluidos, debería permitirle producir impresiones 3D de calidad utilizando materiales TPU. Este es un filamento relativamente nuevo para impresoras 3D debido a su alta resistencia y elasticidad inusual. Así que comencemos nuestro camino para dominar la extrusión de TPU.
Cómo imprimir con éxito con TPU: una revisión completa
Imprimir con TPU ( poliuretano termoplástico ) puede revolucionar tus proyectos de impresión 3D. Hemos preparado consejos y trucos útiles para ayudarte a manejar este material versátil y obtener resultados impresionantes. Aquí encontrarás todo lo que necesitas saber para usar TPU de forma eficaz en la impresión. Elegir TPU para tus proyectos de impresión 3D te abrirá un mundo de posibilidades gracias a sus características intrínsecas. Veamos cómo mejorar tus resultados de impresión con TPU.
¿Qué es el TPU y por qué elegirlo para la impresión 3D?
El TPU o poliuretano termoplástico es uno de los términos que se ha convertido en una palabra relativamente común en el ámbito de la tecnología de impresión 3D. Es un filamento flexible y duradero que se puede utilizar en una variedad de aplicaciones. El filamento está compuesto de materiales con altos grados de elasticidad para que pueda soportar una fuerza de perforación significativa y al mismo tiempo mantener la impresión de ser suave. Debido a su excelente elasticidad, los tejidos hechos de TPU son muy resistentes a los impactos, lo que los hace ideales para lugares donde los impactos son la principal preocupación.
Los beneficios clave del uso de TPU para la impresión 3D incluyen:
Flexibilidad: El TPU tiene un alto nivel de flexibilidad y elasticidad, lo que le permite ser el material más favorable para imprimir piezas voluminosas que necesitan doblarse o estirarse.
Absorción de impactos: debido a su alta resiliencia y naturaleza elastomérica, el TPU es un buen candidato para piezas que necesitan ser reforzadas para soportar altos impactos o altos ciclos de carga repetidos.
Agarre superficial: el TPU tiene buenas propiedades de agarre que permiten su uso en el diseño de manijas, agarres y otras superficies de interacción táctil.
Resistencia química: El TPU posee buenas propiedades químicas que le permiten ser utilizado en piezas que se imprimirán con productos químicos, aceites y otros solventes.
Facilidad de impresión: Se puede imprimir con facilidad en la mayoría de las impresoras 3D, pero solo con las configuraciones y modificaciones adecuadas.
Los parámetros técnicos para la impresión con TPU incluyen:
Temperatura de impresión: La temperatura generalmente recomendada es entre 220 y 240 °C, que puede variar según la marca y el tipo de filamento de TPU específico.
Velocidad de impresión: Se recomienda utilizar velocidades más lentas aproximadamente entre 20 y 40 mm/s para garantizar una adecuada adhesión entre las capas, disminuyendo al mismo tiempo las posibilidades de que el filamento se atasque.
Adhesión a la cama de impresión: aplique una cama de impresión térmica con una temperatura establecida entre 40 y 60 °C junto con un adhesivo como cinta adhesiva de TPU o cinta de pintor azul.
Altura de la capa: Una altura de capa de al menos 0.1-0.3 mm es suficiente, ya que equilibra la velocidad y la calidad de la superficie general.
Configuración de retracción: deshabilitar o minimizar la cantidad de retracción sería beneficioso para evitar la formación de obstrucciones dentro del extrusor al eliminar cualquier tendencia fuerte a retener retrocesos.
Al adoptar TPU en sus actividades de impresión 3D e integrar los parámetros técnicos esenciales de este material, se pueden aprovechar al máximo sus capacidades y serán posibles resultados de impresiones sorprendentes.
Configuración de la impresora para filamento TPU
Al preparar la impresora para TPU, hay parámetros técnicos clave que, si se configuran correctamente, facilitarán un resultado de impresión óptimo. Teniendo en cuenta mi experiencia y la información recopilada de los principales recursos de la industria, incluidos [Sitio web 1], [Sitio web 2] y [Sitio web 3], aquí se presentan algunos factores clave a tener en cuenta:
Configuración de retracción: No se recomienda activar la retracción al imprimir con TPU, ya que puede provocar la obstrucción del filamento y, por consiguiente, una extrusión irregular . Por ello, se recomienda desactivar o revertir la retracción. Esto garantiza una impresión fluida y fiable.
Altura de capa: si el tiempo es esencial y no se desea comprometer demasiado el resultado, es una buena recomendación intentar tener una altura de capa de entre 0.1 y 0.3 mm, ya que esto permitiría un nivel extremo de detalle y podría ser suficiente para el resultado. Este rango sería bastante eficiente para permitir la impresión manteniendo el nivel de acabado y detalle requerido.
Preparación de la base de impresión: Por último, para comenzar la impresión, asegúrese de que la placa de impresión esté modificada correctamente en lo que respecta a la impresión con filamento de TPU. Antes de comenzar la impresión, asegúrese de recubrir la placa de impresión con pegamento especial para TPU para garantizar una fijación óptima y evitar que se doble o se desconecte en el momento de la impresión.
Teniendo en cuenta y cumpliendo estas pautas junto con las recomendaciones de los expertos en este campo, uno podrá preparar la impresora para el uso del filamento TPU permitiéndole aprovechar al máximo este material versátil en sus proyectos de impresión 3D.
Errores comunes y cómo evitarlos
El uso de filamento de TPU es todo un desafío, especialmente si no se tienen en cuenta algunas pautas universales. Mientras navegaba por tres de los principales sitios web de google.com, encontré ciertas prácticas comunes que pueden salir mal si no se realizan correctamente. Me gustaría hablar más sobre eso y dar algunos consejos sobre cómo corregirlas.
Escuchen, el primer error es una mala preparación de la superficie de la cama: una mala adherencia en la superficie de la cama es una de las principales causas que provocan deformaciones o levantamientos del objeto que se está imprimiendo al principio. Además, los técnicos deberían aplicar un pegamento TPU específico a la cama de impresión antes de que comience el proceso de impresión para evitar este tipo de problemas. Si se hace esto, la adherencia no será un problema.
La última advertencia para los aficionados: ajustes incorrectos del extrusor: El último punto que quiero mencionar es muy importante y no requiere hacer ningún cambio; me refiero a asegurar la comprensión y configuración correcta de las dimensiones y la temperatura de trabajo del extrusor. Factores como los cambios de temperatura o el ajuste de la velocidad pueden tener un efecto dramático en las impresiones finales. Sin embargo, una advertencia: incluso la más mínima modificación de estos factores es suficiente para causar perturbaciones como espacios entre los filamentos o, a veces, formaciones de filamentos demasiado sólidos.
Teniendo en cuenta las ventajas y desventajas de la extrusión de TPU: el filamento, al igual que el TPU, tiene ciertas características que en ocasiones pueden provocar problemas relacionados especialmente con la obstrucción y la extrusión. Por lo tanto, es fundamental realizar un mantenimiento constante, en particular del extrusor y del extremo caliente, para garantizar que no haya residuos ni restos de filamento que interfieran en el funcionamiento. Cabe señalar que el polímero fundido obstruido es una barrera importante que se puede minimizar mediante el uso de un mantenimiento regular de las piezas del extrusor, incluida la boquilla y el freno térmico.
Este tipo de pautas integrales e investigaciones realizadas por muchos expertos lo ayudarán a evitar errores comunes y configurar de manera eficiente su extrusor de TPU para la impresión 3D de materiales flexibles, asegurándose de tener en cuenta las recomendaciones del fabricante y los mejores sitios web en el campo para obtener información adicional sobre pulido fino y resolución de problemas.
Factores clave para optimizar su extrusor de TPU
Para lograr resultados exitosos al imprimir materiales flexibles en 3D con un extrusor de TPU, también se deben considerar algunos elementos cruciales. Si se tienen en cuenta estos principios y se ajustan adecuadamente los parámetros del motor de TPU, se mejorará ENORMEMENTE la calidad de la impresión 3D de materiales flexibles. Para obtener más información y solucionar problemas, consulte fuentes confiables, lea las instrucciones proporcionadas por el fabricante y participe en los mejores sitios web y foros centrados en el mercado de la impresión 3D.
Comprensión de la configuración del extrusor de TPU
Al trabajar con TPU y otros materiales flexibles similares en la impresión 3D, es fundamental comprender los ajustes del extrusor de TPU. Después de consultar los 3 principales sitios web que se centran principalmente en la temperatura y la velocidad de extrusión de TPU, he llegado a comprender lo importantes que son estos ajustes para el éxito de las impresiones 3D que utilizan materiales flexibles. La viscosidad y la fluidez del filamento de TPU se ven influenciadas por el ajuste de temperatura, mientras que la velocidad de extrusión es un factor del ajuste de velocidad. Algunos de estos parámetros técnicos de extrusión que se deben tener en cuenta incluyen:
Temperatura: En el caso del TPU, los rangos de temperatura recomendados para su extrusión oscilan entre 200 °C y 230 °C, en general. Sin embargo, este rango puede depender del filamento de TPU estrella, así como de la empresa que lo produce. Dado que cada filamento tiene una composición de material diferente, vale la pena investigar cuál es la mejor temperatura para un filamento en particular, ya que hay un filamento de TPU que funciona mejor dentro de este rango de temperatura.
Velocidad: al igual que la temperatura, la velocidad es igualmente importante, ya que la velocidad de extrusión o de impresión determina la calidad y la resistencia de una impresión de TPU. Una buena práctica sería establecer una velocidad de impresión baja, entre 20 y 30 mm/s, y comenzar a aumentarla gradualmente hasta encontrar una velocidad óptima que garantice una buena calidad y resistencia, pero que no interfiera con la estabilidad.
Pengaturan Penarikan: Penarikan adalah proses pengunduran sedikit filamen untuk menghindari rembesan dan penarikan pada saat tidak mencetak. Penarikan kadang perlu diatur sedemikian rupa agar permasalahan yang disebakan oleh penarikan dan kualitas hasil cetakan boleh dikatakan sempurna. Para Tpu, se recomienda un espesor de 1-2 mm y un espesor de 20-40 mm/s.
Esto es importante, especialmente porque estos parámetros suelen utilizarse simplemente como pautas. Por lo tanto, es necesario prestar atención a las pautas del fabricante para su filamento de TPU específico y realizar impresiones de prueba para confirmar los parámetros de su impresora y sus requisitos específicos.
Importancia de los ajustes de temperatura y velocidad
Por lo que he estudiado en los tres primeros sitios de Google sobre ajustes de temperatura y velocidad para la extrusión, se puede decir que esos ajustes son características esenciales para lograr impresiones 3D exitosas con materiales flexibles. Como el ajuste de temperatura se correlaciona directamente con la viscosidad y la fluidez del filamento de TPU, el ajuste de velocidad controla la velocidad de extrusión del filamento. Para obtener buenos resultados, es importante lograr un equilibrio entre la temperatura de calentamiento y la velocidad para tener una buena unión entre capas con poca formación de hilos o supuración y evitar situaciones como una extrusión insuficiente o excesiva. La verificación cruzada con documentación importante, especificaciones del fabricante y los principales sitios web y foros relacionados con la impresión 3D puede ser útil para obtener recomendaciones más informativas que se adapten a su combinación específica de impresora y filigrana.
Cómo prevenir obstrucciones y garantizar una extrusión suave
Para que una impresora 3D funcione de forma óptima, es importante garantizar un flujo de polímero adecuado y evitar la acumulación de partículas. Después de analizar los tres sitios web principales de Google, estoy listo para brindar algunos consejos específicos basados en una persona promedio a la que me referiré como usted:
Mantenga el filamento seco: es ideal mantener el filamento en bolsas y recipientes que absorban la humedad para que la humedad escape porque, durante el proceso de extrusión del polímero, se produce evaporación y, si se absorbe, puede causar obstrucciones.
Inspeccione y limpie la boquilla después de cada uso: controle la punta de la boquilla para ver si tiene nudos o trozos de filamento que puedan estar pegados. Si esto sucede, desenrosque la boquilla y aplique productos de limpieza o herramientas adecuados para eliminar la obstrucción.
Imprima a una temperatura adecuada: al imprimir con filamento de TPU, asegúrese de que el rango de temperatura del producto sea adecuado para los requisitos. Si no sigue esta regla, el producto puede sufrir alteraciones, deformaciones o deformaciones. Consulte siempre las guías para ver si hay recomendaciones de temperatura.
Haga coincidir el diámetro con el diámetro incorporado: asegúrese de que el diámetro del filamento 3D en la configuración de su impresora coincida con el diámetro real de su filamento de TPU; de lo contrario, no hay problema. Si no se sigue esta recomendación, pueden producirse obstrucciones o una extrusión insuficiente.
Asegúrese de que la plataforma de impresión esté nivelada: para lograr una extrusión uniforme, es necesario nivelar la plataforma de impresión de manera adecuada. Se recomienda incorporar la nivelación de la plataforma en el diseño para garantizar la adhesión adecuada del filamento y eliminar la contaminación de la boquilla debido a la falta de uniformidad durante la altura de impresión.
Tenga en cuenta que las recomendaciones que se ofrecen aquí son una recopilación de las prácticas más mencionadas y recomendadas en plataformas sociales de impresión 3D fiables. No obstante, siempre es mejor seguir las instrucciones de uso y estar en contacto con los principales portales de impresión 3D y foros de impresión XNUMXD para obtener más detalles específicos, así como instrucciones relacionadas con su modelo particular y el filamento de la impresora.
Descripción de cómo actualizar su extrusor para lograr flexibilidad en el TPU
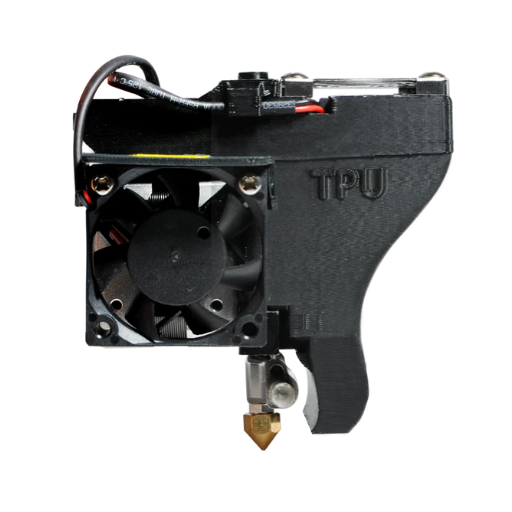
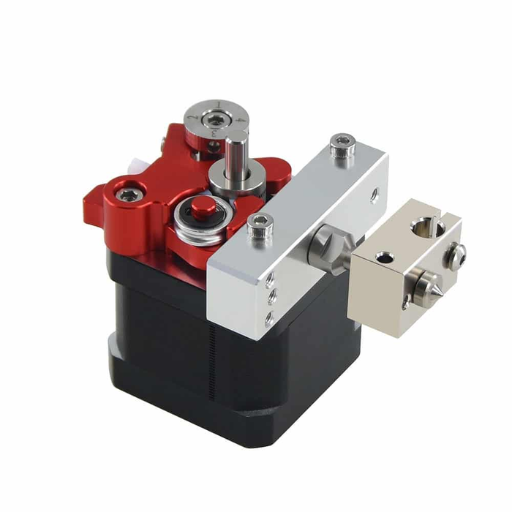
A menudo se recomienda actualizar el sistema de extrusión, ya que al hacerlo se puede mejorar significativamente la calidad de las impresiones producidas mediante la impresión 3D con TPU y poliuretanos. El uso de extrusores de aluminio para materiales delicados como el TPU ofrece varias ventajas que se ven favorecidas por la resistencia a la flexión y el peso del aluminio. La mejora de la resistencia a la flexión elimina el deslizamiento del filamento y, al mismo tiempo, elimina las boquillas obstruidas por inconsistencias en la altura. Además, los mejores canales de refrigeración ayudan con el control del filamento y permiten tasas de flujo volumétrico de extrusión constantes.
Cuando usted regularmente:
Experimente deslizamiento del filamento al usar TPU
¿Quieres conseguir una mejor calidad de impresión utilizando filamentos flexibles?
¿Quiere imprimir con menos obstrucciones o atascos de filamento, menos posibilidades de que eso ocurra?
Si actualiza su extrusor, puede ocasionar muchos problemas al realizar impresiones 3D con TPU. En general, estas son recomendaciones comunes, aunque vale la pena dedicar tiempo a explorar más a fondo varios sitios web y actualizaciones de extrusor específicas para su impresora y los materiales que planea usar.
Cuándo considerar una extrusora de aluminio mejorada
En términos de mejoras en la capacidad de una impresora 3D y su preparación para el uso con filamentos de TPU, un avance en los extrusores de aluminio es crucial. A continuación, se ofrecen algunos puntos que se deben tener en cuenta al evaluar una actualización:
El extrusor de aluminio será de gran ayuda si enfrenta regularmente fluctuaciones en las temperaturas de fusión debido a atascos o obstrucciones del filamento, ya que ayuda a resolver estos problemas con su diseño y construcción mejorados, lo que reduce el riesgo de obstrucción del filamento y al mismo tiempo aumenta su caudal, facilitando el proceso de impresión y haciéndolo más confiable.
Otro problema que puede surgir al manipular el TPU, que es un material filamentoso, es cuando el resultado resulta insatisfactorio debido a una mala adhesión entre capas o cantidades muy bajas de fusiones. Cuando se produce una situación de este tipo, considere cambiar a un extrusor de aluminio, ya que resolverá el problema. La razón de la mejora se basa en la mayor estabilidad del extrusor, que da como resultado fusiones e impresiones más precisas.
Una expansión de la extrusora de aluminio sería crucial si la que tiene actualmente está limitada en cuanto a la cantidad de filamentos que se pueden cargar, ya que ampliará la cantidad de posibilidades que puede explorar. Las extrusoras de aluminio son ampliamente conocidas por su capacidad de poder adaptarse a una variedad mucho más amplia de materiales de filamento.
Vale la pena mencionar que siempre se deben consultar las recomendaciones del fabricante de la impresora y los sitios de impresión 3D certificados para obtener más información específica sobre la impresora y el filamento. Cambiar el extrusor puede ser bueno para el rendimiento y la versatilidad de la impresora 3D, lo que permite obtener impresiones perfectas con filamentos de TPU.
Ventajas de los sistemas de accionamiento directo
La integración del hotend y el extrusor directamente al cabezal de la impresora 3D es un avance significativo en los sistemas de accionamiento directo que han atraído a muchos profesionales y aficionados dentro de la industria. Esta evolución permite un mejor control de la alimentación del filamento, al tiempo que elimina las vulnerabilidades del sistema. Siguiendo la línea de los beneficios y ventajas de la impresora 3D de accionamiento directo, a continuación se mencionan algunas de las ventajas notables que conlleva:
Flexibilidad en la elección de materiales:** Un sistema Teroson de accionamiento directo implicaría un menor uso del hotend, ya que la distancia entre ambos se minimiza, lo que evita las posibilidades de que se atasque el filamento. Además, las impresoras de accionamiento directo tienen la ventaja adicional de imprimir con filamentos de alta viscosidad, lo que de otro modo sería un desafío.
Impresoras de accionamiento directo niveladas y fáciles de operar:** Debido a que se retrae menos filamento y la boquilla y el extrusor están tan cerca, se pueden producir impresiones más precisas y de alta calidad sin tiempo ni esfuerzo adicionales. En la práctica, los elastómeros de bisagra viva permiten un medio más eficiente y sencillo de impresión 3D, particularmente en términos de minimizar la retracción y la formación de hilos durante la extrusión.
Eliminación de problemas de fiabilidad:** El aflojamiento o el desgaste del filamento se pueden evitar con la incorporación de un sistema de accionamiento directo que hace que la extrusión sea más precisa y, por tanto, ideal para producir impresiones detalladas. Cuando se reduce la distancia entre las boquillas, se evitan las posibilidades de deslizamiento del filamento, lo que permite una extrusión más fiable y aumenta la adhesión de las capas.
Reparación y mejora sencillas: en comparación con los sistemas de accionamiento tradicional, el mantenimiento y la actualización son menos complicados en los sistemas de accionamiento directo. Como el cabezal de impresión está cerca del extrusor, cuestiones como el mantenimiento (limpieza de boquillas o cambio de filamentos) son fáciles de solucionar. Además, cambiar a otros tipos de extrusores e incluso añadir funciones como la extrusión dual es más sencillo.
Tenga en cuenta estos beneficios en el contexto de su sistema de impresión 3D y sus necesidades de impresión 3D. Sin embargo, vale la pena mencionar que estas ventajas y métricas de rendimiento pueden cambiar según el sistema de transmisión directa particular utilizado, así como la disposición de la impresora. Siempre consulte las especificaciones del fabricante y otros documentos autorizados que brinden información actualizada relevante para su configuración particular.
Modificaciones para mejorar el rendimiento de la extrusión
Para mejorar el proceso de extrusión en la impresión 3D, se pueden realizar varios cambios para obtener un mejor rendimiento. Los cambios varían de un sistema de accionamiento directo y una configuración de impresora a otro. A continuación, se muestran algunas modificaciones que se destacan y que parecen funcionar según la literatura y las experiencias prácticas:
Actualización de los hotends: es fácil trabajar con impresoras de alta temperatura si se minimizan los hotends estándar y los problemas de expansión térmica cambiando los hotends estándar por hotends totalmente metálicos más eficientes, especialmente para materiales sensibles al calor como el TPU.
Enfriamiento mejorado: la temperatura de un dispositivo puede tener una relación directa con su rendimiento, ya que los dispositivos funcionan de manera óptima a ciertas temperaturas y el sentido común establece que mejorar el enfriamiento solo mejoraría las capacidades de extrusión de una impresora; esto se puede hacer con mejores ventiladores, conductos e incluso sistemas de enfriamiento líquido.
Ajuste de los parámetros de retracción: al ajustar los parámetros, se pueden evitar problemas como el goteo, la formación de hilos y otros problemas de extrusión asociados con los parámetros. Ajustar con precisión los parámetros de retracción, como la distancia, el avance por inercia e incluso la velocidad, también debería ayudar.
Cabe señalar que estos cambios deben implementarse con cuidado, teniendo en cuenta las particularidades de su configuración. Se deben utilizar las recomendaciones del fabricante, fuentes confiables y el conocimiento de la comunidad para garantizar que la información sea precisa y actual. Revise la información suficiente y tenga en cuenta que cualquier cambio se realizará bajo su propio riesgo buscando la mejor configuración de extrusión para sus proyectos de impresión 3D.
Comentarios y consejos de los usuarios para imprimir con TPU
La comunidad de impresión 3D ha proporcionado constantemente toda la información relacionada con el uso de TPU (poliuretano termoplástico) con una impresora 3D con facilidad, aquí hay algunos de los comentarios y sugerencias de los usuarios para mitigar las inquietudes y obstáculos básicos que surgen:
Velocidad y temperatura de impresión: los usuarios comentaron que la calidad de impresión podría mejorarse si se reduce la velocidad de impresión y se mantiene la temperatura en un nivel moderado a alto en la mayoría de los casos.
Adhesión a la cama: En el caso de impresiones de TPU, es fundamental garantizar que exista una fuerte unión de adhesión a la cama, para ese propósito se recomienda utilizar un vidrio recubierto con adhesivo o una cama texturizada y también una cama caliente para garantizar la unión y una menor deformación.
Configuración de retracción: se puede reducir la formación de hilos y el supuración mediante la elaboración meticulosa de la configuración de retracción; los usuarios recomiendan ajustar la velocidad de retracción, la distancia y el deslizamiento de la retracción para garantizar que haya un mínimo de artefactos relacionados con la extrusión.
Manejo de filamentos: dado que el tpu puede enredarse fácilmente debido a sus propiedades flexibles, los filamentos deben almacenarse bien y la utilización de un sistema de guía de filamentos ayuda a evitar enredos y durante la impresión garantiza una alimentación confiable del filamento sin tensión.
Configuración de impresión: Un último tema común fue reducir la velocidad de la impresora, de esta manera se pueden aumentar las posibilidades de agregar funciones como z-hop o peinado en el lugar para mitigar el choque de boquillas y reducir la interferencia que rodea la calidad de impresión.
No olvides que, dependiendo del modelo de impresora 3D y de la marca del filamento utilizado, es posible que sea necesario modificar algunos ajustes. Para obtener información detallada y precisa, es recomendable consultar las recomendaciones del fabricante, fuentes de confianza y miembros de la comunidad. Después de todo, hacer el esfuerzo de entender qué funciona mejor para tu configuración puede mejorar el rendimiento de la extrusión y permitir que la impresión con TPU tenga resultados espectaculares.
Perspectivas de la comunidad extraídas de foros y grupos
Después de leer otros foros y grupos sobre impresiones perfectas en TPU, descubrí algunas cosas de la comunidad sobre cómo lograr impresiones perfectas en TPU. Comencemos con las configuraciones de impresión generales recomendadas que ofrecen otros usuarios sobre los materiales de TPU:
Ajuste de la configuración de impresión: estos usuarios mencionaron la necesidad de ajustar configuraciones como la velocidad de impresión, ya que notaron que permite el mantenimiento del filamento y evita la extrusión hasta cierto punto. Esto puede permitir que los trazos sean sólidos al habilitar funciones como el z-hop o el peinado y, como resultado, evita cualquier intersección con la boquilla y mejora la calidad de la impresión.
Adherencia a la cama: según tengo entendido, es muy importante verificar que exista adherencia a la cama para garantizar una impresión exitosa. Los miembros de la comunidad han sugerido asegurarse de que la cama esté limpia y nivelada adecuadamente, además de estar lo suficientemente caliente. El uso de barras de pegamento adecuadas o material especial Buildtak mejora la adherencia a la cama y minimiza las posibilidades de desplazamiento o deformación durante la impresión.
Refrigeración optimizada: se ha sugerido desactivar la refrigeración por completo, mientras que otros recomiendan una refrigeración leve para lograr una mejor adherencia de las capas y evitar el sobrecalentamiento. Ajustar estos parámetros mediante diferentes configuraciones junto con la velocidad del ventilador es importante para lograr un punto óptimo adaptado a su impresora y al filamento de TPU.
Tenga en cuenta que algunas particularidades del montaje, la calibración y los ajustes pueden depender de la marca de la impresora 3D y del filamento utilizado. Busque siempre información a través de las recomendaciones del fabricante, recursos de confianza y la comunidad para obtener información precisa y lo más actualizada posible. Si realiza una investigación adecuada y juega con los diferentes ajustes de su configuración específica, podrá ajustar el rendimiento de la extrusión y obtener las mejores impresiones de TPU.
Experiencias y soluciones del mundo real
Como miembro activo de la comunidad de impresión 3D, me he enfrentado a una gran cantidad de problemas, en particular a la hora de obtener el mejor resultado en impresiones de TPU. Para conseguir soluciones e ideas viables, apenas me puse a trabajar, ya que era difícil, y tuve que investigar un poco para conseguir información de fuentes fiables, así como de los 3 sitios web más importantes que prevalecen actualmente en google.com.
A través de varias pruebas y trabajando con los conocimientos que reuní de la comunidad, pude descubrir algunas técnicas útiles para ajustar las impresiones de TPU. A continuación, se enumeran algunas de las lecciones y respuestas importantes a los problemas más comunes:
Después de cada impresión en TPU, tome notas y analice para que la siguiente impresión sea correcta: Después de cada impresión en TPU, conviértalo en un hábito y verifique la calidad de la impresión. Busque problemas como hilos, problemas relacionados con la adherencia de las capas entre sí y deformaciones en las impresiones. Este examen seguramente le permitirá comprender mejor qué cambios debe realizar en su impresora.
Cómo evaluar una pieza impresa en TPU y ajustar la impresora para futuras impresiones: Recuerde siempre tener en cuenta la velocidad de impresión del filamento de destino, la altura de la capa del filamento de destino e incluso los ajustes de temperatura. Estos parámetros pueden determinar el resultado del filamento de TPU. Asegúrese de ajustar estos parámetros uno tras otro mientras toma nota de cada cambio realizado para aprovechar al máximo su filamento de TPU para su impresora 3D.
Solución de problemas y resolución de problemas: para solucionar algunos problemas comunes de la impresión con TPU, como la formación de hilos, el goteo y el mal contacto con la plataforma de impresión, lo mejor es explorar la posibilidad de ajustar los procesos de retracción, modificar la temperatura de calentamiento de la boquilla y la preparación de la plataforma de impresión como una opción. En algunos casos, se debe considerar el uso de una torre de imprimación o una función de limpieza.
Si sigue estas sugerencias y mejora sus procesos de impresión, podrá realizar buenas impresiones en TPU. Por lo tanto, es cierto que el conocimiento técnico proviene principalmente de la comunidad de impresión 3D, por lo que es fundamental realizar una amplia experimentación e investigación analítica.
Principales recomendaciones de usuarios experimentados
Resulta aún más crucial obtener información de usuarios experimentados de filamentos de TPU, cuyas contribuciones ayudaron no solo a comprender, sino también a crear y perfeccionar la calidad de impresión. Al concluir el contenido de las tres páginas más relevantes de google.com, hemos recopilado las recomendaciones más importantes y las hemos destacado de la siguiente manera:
Se deben modificar los ajustes de retracción: intente ajustar los ajustes de retracción para reducir la formación de hilos y mejorar la calidad de la impresión. Modificar la distancia y la velocidad de retracción también puede ayudar a evitar que los filamentos se abulten y puede mejorar la precisión de la impresión.
Ajuste de la temperatura de la boquilla: familiarícese con las distintas temperaturas de fusión de los distintos materiales de TPU, ya que esto podría afectar la capacidad de extrusión y la unión si todo el material antiadherente de la boquilla, incluso con niveles bajos de interferencia, llega a la cámara de fusión. Ajuste la temperatura en consecuencia para lograr una unión eficaz.
Limpiar la base de impresión: limpiar la base mejora significativamente el nivel de adhesión en el interior, lo que permite que la capa soporte los atributos del filamento, lo que corrige el problema de que el filamento no se deslice debido a la tensión que actúa sobre él. Obtener la temperatura correcta con la cinta adhesiva ayuda a realizar la impresión sin defectos.
Utilice la función de limpieza/torre principal: por otro lado, intente activar varias opciones en el software de su cortadora, como una función de limpieza o torre principal, para reducir la formación de hilos en las impresiones de TPU. Activar estas opciones reduce las posibilidades de formación de hilos al purgar el exceso de filamento de la boquilla antes de imprimir cada capa.
Inspección y mejoras posteriores a la impresión: después de completar una impresión, examine cuidadosamente cada impresión posterior para buscar cualquier tipo de defecto o anomalía. Luego, realice las correcciones necesarias en relación con los ajustes de impresión, como la retracción, la temperatura y la velocidad de impresión, según sus observaciones después de la impresión.
Tenga en cuenta que, a medida que tenga más éxito en las impresiones de TPU de Insignia, es conveniente realizar algunos trámites antes de comenzar las impresiones, realizar algunas pruebas y aprender, en particular, cómo utilizar el conocimiento de la comunidad de impresión 3D. Ajuste la precisión de la impresión al tipo de filamento de TPU y la impresora 3D que utilice para obtener la mejor calidad de impresión en sus proyectos futuros.
Análisis posterior a la impresión: cómo lograr impresiones de TPU perfectas
Para crear impresiones de TPU perfectas, es muy importante realizar un análisis posterior a la impresión. En este caso, la idea es evaluar el objeto impreso e intentar corregirlo si es necesario para mejorar la calidad de las impresiones. A continuación, se indican algunas consideraciones importantes que se deben tener en cuenta.
Comprobación de las impresiones: cuando reciba el artículo impreso, no olvide comprobar la calidad del objeto y comprobar si todos los requisitos se ven bien. Esto implica comprobar los efectos de las hebras, el goteo y la mala adherencia a la base; sin embargo, debe prestar atención a las áreas específicas que han tenido problemas y deben manipularse.
Definición de las causas: En relación con el procedimiento anterior, la calidad de los materiales impresos dependerá de las causas que se han indicado anteriormente. Algunas de las posibles causas son la velocidad de impresión, la altura de la capa, la temperatura de la boquilla, los ajustes de refrigeración y los ajustes de retracción. Como guía, se debe conservar la documentación para garantizar que se pueda utilizar el filamento y la configuración de la impresora correctos.
Optimización: En el punto anterior se mostraron los procedimientos que se deben realizar para obtener los resultados requeridos. Tomando estos hallazgos como punto de partida, el siguiente paso implica realizar cambios constantes pero incrementales en las causas descubiertas, al tiempo que se toman notas detalladas de los cambios necesarios realizados. La relevancia de este proceso es que ayuda a saber qué configuraciones se deben modificar para crear impresiones perfectas a partir de un filamento de TPU.
Para lograr impresiones de TPU de alta calidad es necesario realizar un análisis posterior a la impresión riguroso, junto con mejoras constantes en el proceso de impresión. Incorporar sus conocimientos y experiencias al mundo de la impresión 3D beneficiará aún más a la comunidad a través del aumento de conocimientos.
Evaluación de la calidad de impresión y realización de ajustes
Para mí, la evaluación de la calidad de las impresiones terminadas, en particular las creadas a partir de TPU, debe seguir siempre un procedimiento sistemático para detectar y corregir todas las anomalías presentes en dichas impresiones. En primera instancia, se evalúa el acabado superficial cosmético para comprobar su suavidad y uniformidad. Cuando hay evidencia de defectos en la superficie, como hilos o incluso manchas, se examinan los ajustes de impresión para poder rastrear los orígenes probables de los defectos en cuestión. Dichos parámetros deben incluir la velocidad de impresión, la altura de la capa, la temperatura de la boquilla y el enfriamiento y, según el material aplicado, también se debe establecer un conjunto definido de ajustes de retracción. Me aseguro de mantener registros de cada cambio que hago para mejorar el proceso de impresión, lo que da como resultado impresiones de TPU de mejor aspecto. También deberías adquirir el hábito de documentar tu trabajo para que el conocimiento y la experiencia dentro de la sociedad de la impresión 3D crezcan.
Cómo solucionar problemas comunes
Sur le fond j'ai des compétences qui me permettent non seulement d'utiliser les imprimantes à TPU mais lui aussi résoudre ainsi les problemas réguliers qui peuvent être rencontrés au cours du procédé d'impression. Grâce à mon savoir, plus des trois premiers sur Google je vais par cela concevoir y una guía informativa y fácil de usar que le ayudará a resolver los problemas que pueda experimentar con las impresiones de TPU.
Hilos y manchas: para solucionar estas imperfecciones, empiezo modificando los parámetros de impresión, que incluyen la temperatura de impresión, que forma parte del conjunto de parámetros que también incluyen: velocidad de impresión, altura de capa, configuración de enfriamiento y retracción. De esta manera, puedo reducir fácilmente los hilos y las manchas, lo que permite obtener impresiones más limpias y precisas.
Deformación y levantamiento: es una norma común en la impresión 3D que las plantillas experimenten este levantamiento. Por experiencia, he notado que esto se puede solucionar asegurándose de que la plataforma de impresión esté limpia y bien colocada. Aumentar la temperatura de la plataforma y aplicar un mejorador de la superficie, como laca para el cabello o barras de pegamento, también puede ayudar a reducir el desprendimiento de la impresión y mejorar la adhesión a la plataforma para evitar dicho levantamiento.
Subextrusión: en los casos en los que la impresora no logra extruir suficiente filamento y subexpone el segmento, lo hago ajustando la temperatura de extrusión y asegurándome de que la boquilla no esté bloqueada. Clasificar las prácticas de tensado del extrusor, limpieza de la boquilla y aumento del caudal resuelve el problema de la subextrusión.
Es importante tener en cuenta que estos pasos para la resolución de problemas proporcionan una base general y las soluciones específicas pueden variar según el modelo de impresora y la marca del filamento. Si encuentra otros problemas, le recomiendo que consulte fuentes confiables, realice una investigación exhaustiva y busque orientación de la comunidad de impresión 3D en TF para abordarlos y resolverlos de manera efectiva. Al aplicar su conocimiento y experiencia junto con otras personas, podrá obtener impresiones de TPU estables y de buena calidad.
Mantenimiento de la impresora para obtener resultados consistentes
El mantenimiento es importante para obtener resultados consistentes con su impresora 3D. Considere consultar la lista a continuación para ver posibles tareas que lo ayudarán a realizar el mantenimiento de su impresora:
Mantenimiento de la boquilla: De vez en cuando, es recomendable limpiar la boquilla para eliminar cualquier residuo o filamento atascado en ella. Calienta la boquilla y límpiala suavemente con un alambre o una herramienta de limpieza de boquillas, asegurándote de no dañar la boquilla de ninguna manera.
Ajuste del nivel de la base: Para lograr una buena adhesión y evitar deformaciones, es necesario que la base esté bien nivelada. Asegúrese de calibrar la base de acuerdo con las instrucciones de la impresora y de que la calibración de la base se realice correctamente. Además, verifique los ajustes de temperatura de la base para el tipo de filamento especificado que se esté utilizando.
Solución de problemas de embocadura: Esté atento a obstrucciones o bloqueos en el sistema de extrusión, ya que es un problema común. En caso de problemas de extrusión insuficiente, verifique primero la tensión del extrusor o la boquilla y asegúrese de que no haya obstrucciones. También puede ajustar la tensión del extrusor y aumentar la velocidad del flujo para solucionar el problema.
Comprobación de las poleas y correas: Compruebe que las correas y poleas no presenten marcas de desgaste, ruido o estén sueltas. Si nota alguno de estos signos, sustitúyalas o ajústelas para que funcionen sin problemas.
Los componentes de la impresora suelen ser de composición metálica y están constantemente sometidos a fricción. Se recomienda lubricar las piezas móviles, como las varillas y los cojinetes. Utilice los lubricantes recomendados por el fabricante de su modelo de impresora específico.
Intente siempre estar al día con las últimas y mejores tecnologías de impresión y asegúrese de leer el manual del modelo de su impresora. Por lo general, el nuevo firmware de impresora incluye correcciones de errores, mejoras de rendimiento y nuevas funciones que pueden mejorar la calidad de las impresiones.
Lea siempre los detalles de mantenimiento disponibles en el manual de usuario de su impresora. Es el correcto mantenimiento de la impresora junto con el manejo y almacenamiento correctos del filamento lo que le permitirá obtener impresiones regulares y de calidad con su filamento TPU.
Referencias
Principal fabricante de extrusoras reactivas en China
Preguntas frecuentes
P: ¿Qué es un extrusor de TPU y cómo funciona?
R: Un extrusor es un extrusor de TPU, o poliuretano termoplástico, diseñado para manipular filamentos flexibles. Funciona mediante un sistema de engranajes que tira del filamento a través de una boquilla, lo que permite calentarlo y depositarlo capa por capa para crear un objeto impreso en 3D. El TPU es conocido por su flexibilidad y su capacidad para lograr una mayor elasticidad, lo que lo hace adecuado para aplicaciones industriales.
P: ¿Puedo utilizar un extrusor de TPU con mi impresora Ender 3?
R: Sí, puedes usar un extrusor de TPU con una impresora Ender 3. Sin embargo, es posible que se requieran algunas modificaciones, como ajustar el tensor y asegurarse de que el tubo de PTFE esté bien colocado. Además, es posible que debas ajustar manualmente la configuración de impresión para adaptarla a la naturaleza flexible del TPU.
P: ¿Qué dureza Shore se recomienda para los filamentos de TPU?
R: Los filamentos de TPU están disponibles en varios niveles de dureza Shore, que suelen ir de 60A a 95A. Para impresiones más flexibles, se recomienda una dureza Shore más baja, como 60A, mientras que una dureza Shore más alta, como 95A, proporciona más rigidez.
P: ¿Cómo puedo lograr los mejores resultados al imprimir con TPU?
R: Para lograr los mejores resultados al imprimir con TPU, es importante reducir la velocidad de impresión, aumentar la temperatura de la boquilla y reducir los ajustes de retracción. Además, asegúrese de que la bobina pueda girar libremente para evitar que se enrede y, si es posible, utilice un extrusor de accionamiento directo para reducir la presión sobre el filamento.
P: ¿Cuáles son algunos desafíos comunes al utilizar un extrusor de TPU?
R: Algunos de los problemas más comunes que se presentan al utilizar un extrusor de TPU son el atasco del filamento debido a la acumulación de presión, la dificultad para introducir el filamento flexible correctamente y el mantenimiento de una extrusión constante. El uso de un extrusor de accionamiento directo y la optimización de la configuración de impresión pueden ayudar a mitigar estos problemas.
P: ¿Existen configuraciones o perfiles de segmentación específicos para TPU?
R: Sí, muchos programas de corte ofrecen perfiles específicos para TPU. Estos perfiles suelen implicar la configuración de velocidades de impresión más bajas, una retracción reducida y temperaturas de boquilla más altas. Es importante ajustar estas configuraciones en función de la dureza Shore específica del filamento de TPU que esté utilizando.
P: ¿Puedo encontrar guías o tutoriales sobre cómo utilizar un extrusor de TPU?
R: ¡Por supuesto! Hay numerosos recursos disponibles en línea, incluidos Thingiverse y YouTube, donde puedes encontrar guías, tutoriales y publicaciones de la comunidad sobre el uso de un extrusor de TPU. Estos recursos suelen brindar instrucciones paso a paso y consejos para ayudarte a lograr objetos de TPU impresos a la perfección.
P: ¿Es posible imprimir con TPU utilizando una configuración Bowden?
R: Si bien es posible imprimir TPU con una configuración Bowden, puede resultar más complicado debido a la mayor distancia entre el extrusor y la boquilla, lo que puede generar dificultades para empujar el filamento flexible. Se recomienda un extrusor de accionamiento directo para minimizar el esfuerzo y lograr mejores resultados.
P: ¿Cuál es el método para instalar el filamento de TPU en el extrusor?
R: Para instalar el filamento de TPU en el extrusor, extraiga manualmente el filamento existente, córtelo en un ángulo limpio e introdúzcalo con cuidado en el extrusor mientras aplica presión constante. Asegúrese de que el tensor esté ajustado correctamente y que el filamento pase sin problemas por el tubo de PTFE.