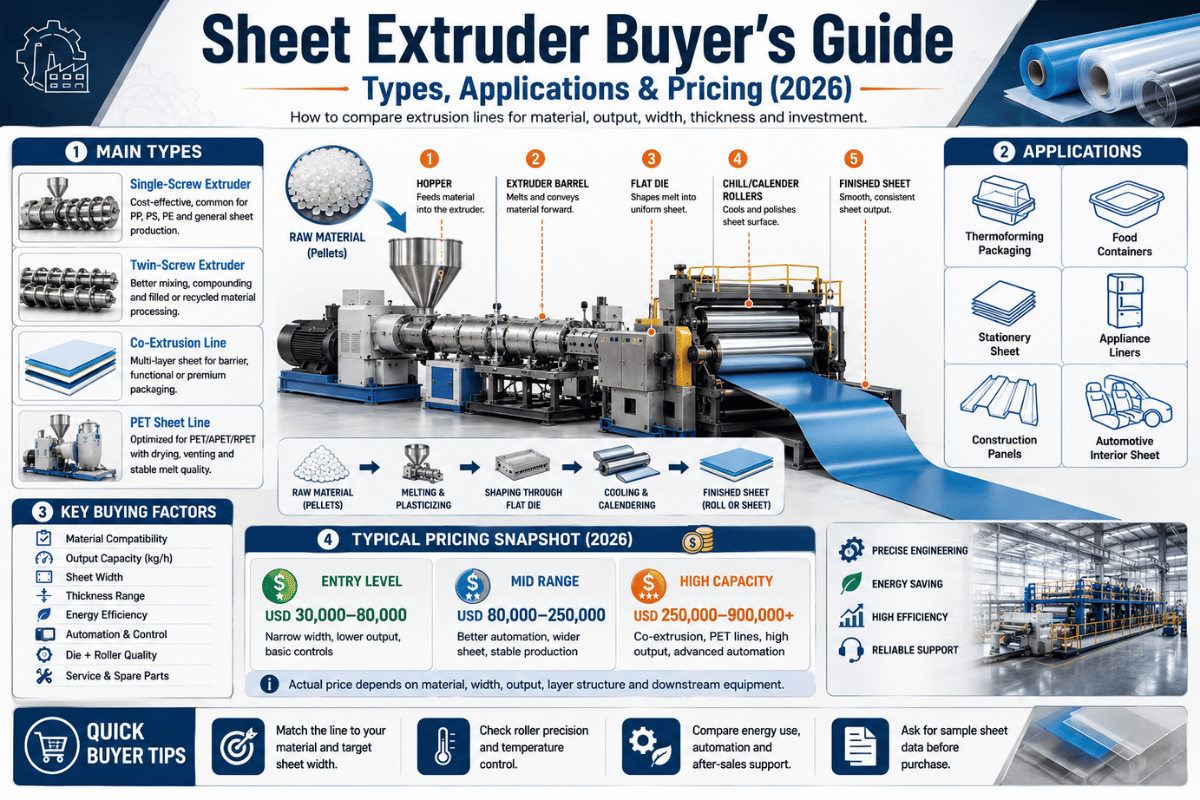
Comprar una extrusora de láminas rara vez se trata solo de la extrusora. La máquina que funde los gránulos es un nodo en una línea de siete subsistemas, y la decisión que más dinero desperdicia es elegir la cantidad de husillos, la boquilla y la capacidad de producción antes de haberlos ajustado a la resina y al volumen de producción real. Esta guía complementa el proceso de adquisición subyacente; si desea conocer paso a paso cómo se forma la lámina plana, consulte nuestra guía completa del proceso de extrusión de láminas . Aquí nos centramos en una pregunta: ¿cómo especificar, dimensionar, presupuestar y evaluar la máquina antes de firmar la orden de compra?
En resumen: una extrusora de láminas es una máquina de extrusión de plástico que funde gránulos termoplásticos y empuja el material fundido a través de una boquilla plana (en forma de percha o T) y un conjunto de tres rodillos de calibración para formar una lámina plana continua, convencionalmente de 0.25 a 12 mm de espesor. Se elige en función de la materia prima (que determina si se utiliza un husillo simple o doble), del rendimiento deseado (que determina el diámetro del husillo y la potencia de accionamiento) y de las exigencias de secado y corrosión de la resina (que determinan el resto de la línea).
Especificaciones rápidas: Extrusora de láminas de un vistazo
| Tipo de tornillo | De un solo tornillo (material virgen/comercial) o de doble tornillo (material reciclado/PCR/compuestos) |
| Tornillo L / D | 24:1–30:1 estándar; 30:1–40:1 para diseños de alta velocidad. |
| diámetro del tornillo | Rango de láminas comunes de ≈35–120 mm |
| Banda de salida | ≈30 kg/h (laboratorio) a 1,000–1,200 kg/h (PET de alta velocidad) |
| Ancho de hoja | ≈400–2,500 milímetros |
| Troquel / refrigeración | Troquel para perchas o láminas en T + pila de 3 rollos (diámetro del rollo: 300–900 mm) |
| Control de indicadores | ±0.5% con control automático de manómetro de circuito cerrado (AGC) |
| Límite entre lámina y película | 0.25 mm por ASTM D883 |
¿Qué es una extrusora de láminas? (Y en qué se diferencia de las extrusoras de película, perfiles y tubos)

Una extrusora de láminas es la máquina que transforma los gránulos termoplásticos en láminas planas continuas. Un tornillo accionado por motor gira dentro de un cilindro calentado, plastificando y bombeando el polímero; el polímero fundido se fuerza a través de una boquilla de extrusión y se enfría en una pila de rodillos para fijar el espesor y el acabado superficial. El resultado son láminas planas, bandejas, paneles y láminas termoformadas, no la fina banda que produce una línea de extrusión de película ni la sección transversal perfilada que fabrica una extrusora de perfiles o tuberías.
El límite más útil a tener en cuenta es el dimensional. Según la norma de terminología ASTM D883 , una "película" es una lámina con un espesor nominal no superior a 0.25 mm (0.010 pulg.); cualquier material más grueso se considera una lámina. La norma ISO 472 también establece el mismo límite de 0.25 mm. Este valor determina a qué familia de máquinas pertenece la máquina que se está utilizando.
¿Cuál es la finalidad de una extrusora de láminas?
La función de una extrusora de láminas es convertir resina sólida en láminas planas de dimensiones controladas a un ritmo constante, de modo que los procesos posteriores, como el termoformado, la laminación o el apilado a medida, reciban material con espesor y superficie uniformes. Tres variables determinan si la lámina se envía como material de primera calidad o como material de desecho: la estabilidad de la temperatura de fusión, la uniformidad del flujo en la boquilla y la geometría de los rodillos de enfriamiento. Casi todas las quejas sobre la calidad se deben a una de estas tres variables.
| Tipo de extrusora | Formulario de salida | La | Enfriamiento |
|---|---|---|---|
| Extrusora de hojas | Lámina plana, 0.25–12 mm | Plana (percha / T-) | Pila de calibración de 3 rollos |
| Película fundida/expuesta | Película delgada, <0.25 mm | Plano o anular | Rollo de enfriamiento / anillo de aire |
| Extrusora de perfiles | Sección transversal conformada | Troquel de perfil | Calibración / baño de agua |
| extrusora de tubos | Hueco redondo | Matriz de tubo anular | Aspiradora + depósito de pulverización |
El proceso detallado, que abarca cada paso (alimentación, fusión, calibración y recorte), se describe en nuestra guía complementaria sobre el proceso de extrusión de láminas. Este artículo parte de la base de que usted conoce el funcionamiento de la máquina y se centra en cuál comprar. Independientemente de la resina, una línea de extrusión de láminas de plástico es una solución de fabricación diseñada para extruir una sola familia de productos (láminas planas) de forma fiable y precisa.
Extrusora de un solo husillo frente a extrusora de doble husillo: ¿Qué tipo de accionamiento necesita para su extrusora de hojas?
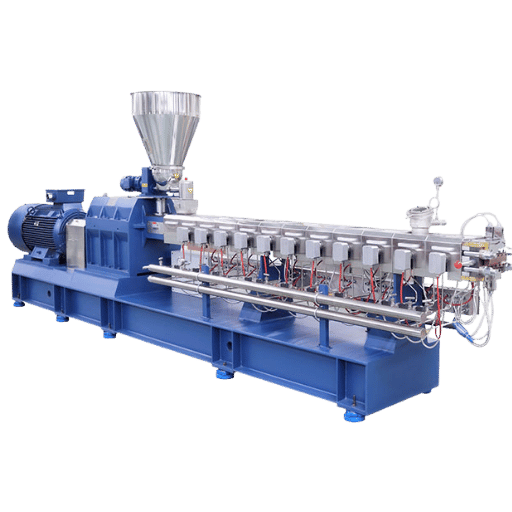
Las dos opciones principales para una extrusora de láminas son la extrusora de un solo husillo y la extrusora de doble husillo entrelazado . Las máquinas de un solo husillo siguen siendo la opción más común para láminas de materia prima virgen limpia; las máquinas de doble husillo justifican su precio superior cuando se procesa material reciclado, escamas recicladas posconsumo (PCR), altas cargas de relleno o composición directa. La elección depende de la materia prima, no de qué máquina parezca más capaz según las especificaciones.
Ruta de selección del número de tornillos
- Hoja virgen limpia, óptica o de uso general. (PMMA, PC, PS, PP virgen) → solo tornillo. Menor costo, mantenimiento más sencillo, suficiente para un grado estable.
- PET reciclado, escamas de PCR, colorante/relleno o sensible a la humedad → tornillo doble. Mejor mezcla, desvolatilización y tolerancia a la variación en la alimentación.
- Mezclado directo (mezcla de cargas/aditivos en la lámina en una sola pasada) → husillo doble con alimentador lateral, o una línea especializada de husillo tándem/triple, una ruta de nicho que solo necesitan unas pocas aplicaciones.
Existen sistemas de triple husillo y en tándem, que aparecen en los catálogos de los proveedores, pero la literatura especializada en extrusión sigue considerando el sistema de un solo husillo y el de doble husillo entrelazado como la configuración más común; el sistema de triple husillo se utiliza principalmente en investigación o se reserva para aplicaciones de mezcla especiales. Considere una extrusora de triple husillo o una máquina de composición de plástico específica como una solución especializada para un problema de mezcla concreto, no como una mejora estándar.
¿Cuáles son los 4 tipos de extrusión de plástico?
La extrusión de plástico se suele clasificar en cuatro categorías: láminas (material plano que pasa por una matriz plana), películas (láminas delgadas, fundidas o sopladas), perfiles y tubos (secciones transversales con forma o huecas), y extrusión de preformas por moldeo por soplado (un tubo que posteriormente se infla). Una extrusora de láminas está diseñada específicamente para la primera categoría, con una matriz plana, un apilador de rollos y un control de calibre; una máquina para películas o tubos no se puede simplemente adaptar para que cumpla las mismas funciones.
Los compradores suelen subestimar las especificaciones del husillo para el material reciclado. Una máquina de un solo husillo dimensionada para PET virgen sufrirá fluctuaciones y perderá viscosidad intrínseca con material reciclado posconsumo (PCR), ya que el husillo nunca fue diseñado para desvolatilizar y homogeneizar materia prima variable. Los profesionales en foros de ingeniería advierten repetidamente sobre el error común de enviar únicamente las dimensiones del husillo al proveedor, sin tener en cuenta la compatibilidad entre el diseño del husillo y la máquina.
Consideremos el caso de un fabricante de bandejas que compró una línea de un solo husillo diseñada para PET virgen y luego cambió a un 50 % de escamas recicladas posconsumo para ganar un contrato minorista. En pocas semanas, la lámina empezó a gelificarse y la viscosidad intrínseca disminuyó tanto que falló el termoformado, y la línea se sobrecargó porque un solo husillo no puede desvolatilizar las escamas variables. Una máquina de doble husillo ventilada habría procesado la misma alimentación sin problemas. Adaptar una a posteriori le costó al convertidor más que especificarla correctamente en el momento de la compra; la decisión sobre el husillo es barata en teoría, pero cara a posteriori.
Anatomía de una línea de extrusión de láminas: 7 subsistemas y la función de cada uno.
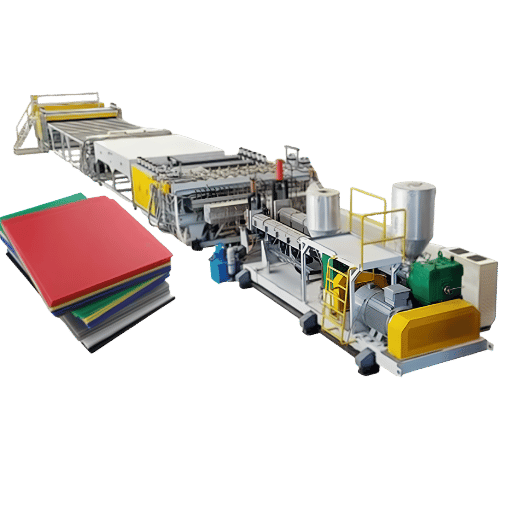
Una extrusora de láminas se vende como parte de una línea de producción. Según la descripción de Plastics Technology , una línea de extrusión de láminas consta de una extrusora, un cambiador de filtros, una bomba de engranajes, un mezclador estático (y un bloque de alimentación de coextrusión opcional), una boquilla para láminas planas y un apilador de tres rodillos. Si bien es posible omitir un subsistema, esto generalmente solo traslada la falla. El comprador debe saber qué componentes exigir para cada uno.
| Subsistema | Lo que decide | Especificación para insistir en | Fracaso si se omite |
|---|---|---|---|
| Extrusora (tornillo + cilindro) | Calidad de fusión, rendimiento | Diseño del tornillo adaptado a la resina; L/D 24:1–30:1 | Derretir, surgiendo |
| Cambiador de pantalla | Control de contaminación | Tipo continuo para PCR/remolienda | Topes de línea, geles |
| Bomba de engranajes (de fusión) | Estabilidad de la presión → manómetro | Control de presión en circuito cerrado | El medidor MD está aumentando |
| Mezclador estático | Fusión + uniformidad del color | Obligatorio con masterbatch / coex | Rayas, deriva de color |
| matriz de lámina plana | Perfil de espesor de CD | Barra restrictora + resolución de perno de labio | Centro grueso / borde delgado |
| Pila de calibración de 3 rollos | Calibre, superficie, cristalinidad | Rollo de Ø 300–900 mm, control de temperatura individual. | Deformación, brillo deficiente |
| Remolque + enrollador/cortador | Tensión, recuperación de recorte | Sistema de arrastre servo cerrado al calibre; rectificadora de recorte de bordes en línea | Error de longitud, desperdicio |
“Una bomba de engranajes que desacopla la presión del lado de la boquilla de la salida de la extrusora es la mejora de mayor impacto para la producción de láminas delgadas, y la más fácil de instalar. Es lo que hace posible un perfil de espesor de ±0.5 %.”
📐 Nota de ingeniería
La mayoría de los errores de espesor en dirección transversal (CD) se deben a problemas con la matriz; la mayoría de las variaciones en dirección de la máquina (MD) se deben a problemas con el husillo o la bomba de engranajes. La referencia de control de calibre de la División de Extrusión de la SPE recomienda un perfil de espesor promedio con una precisión del 0.5 % o mejor, que se puede lograr con control automático de calibre y sin intervención del operador. Verifique que la línea pueda mantener esa precisión con su resina, no con una resina de prueba.
Adaptación de la máquina a su resina: Requisitos de la línea de producción de PET, PP, PS, PVC, ABS, HDPE y PC
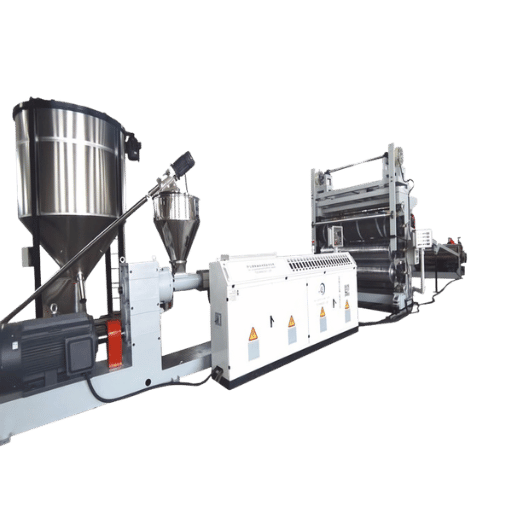
La química de la resina determina prácticamente todas las decisiones posteriores, como el secado, el diseño del husillo, las temperaturas de la matriz y los rodillos, y la protección contra la corrosión. La cuadrícula que se muestra a continuación es un mapa de configuración de la línea: indica qué cambios debe realizar la máquina según el material, no las temperaturas del cilindro (estas se encuentran en la guía de proceso complementaria). Para polímeros de grado de vidriado y de ingeniería, una línea de extrusión de plástico de ingeniería específica suele ser el punto de partida adecuado; para láminas de PVC rígido, generalmente se requiere una máquina de extrusión de PVC diseñada específicamente para este fin.
| Resina | Necesidad de tornillo/alimentación | El secado | Nota sobre troqueles/rodillos y corrosión |
|---|---|---|---|
| PET / APET / CPET | El sistema de doble husillo es el preferido para la fabricación de escamas/PCR. | Presecado a <50 ppm: la pérdida de IV es permanente. | Rodillos de alta temperatura 80–120 °C |
| PP | Individual o doble | Generalmente ninguno | Una menor temperatura de laminación aumenta la rigidez. |
| PS / CADERAS | Tornillo único fino | Ninguna | Ventana estrecha; riesgo de fractura por fusión |
| PVC rígido | Doble hélice, ventilada | Ninguno, pero estabilizado | Cañón bimetálico/dúplex + ventilación (corrosión por HCl) |
| ABS | Individual o doble | Secado ligero | Superficie apta para impresión |
| HDPE / LDPE | Tornillo único | Ninguna | Amplia ventana de procesamiento |
| PC | Monotornillo, virgen | Secar a ≤100 ppm | Pulido crítico; higroscópico |
| PMMA (acrílico) | Tornillo único | Secado ligero | Rodillo de pulido para acabado óptico |
| PLA / rPET (reciclado) | Doble husillo + criba continua | Secado agresivo; ventilación al vacío | Gestión de vías intravenosas + controles de contacto con alimentos |
Una regla útil de los ingenieros de materiales: nunca dejes que una ficha técnica sea la última palabra. Prueba unos metros del lote exacto que piensas comprar en la línea de producción exacta que piensas utilizar; los valores publicados son solo una fórmula de partida, no una garantía.
Dimensionamiento de una extrusora de láminas según la producción: Rendimiento → Diámetro del husillo → Potencia → Inversión inicial (Capex)
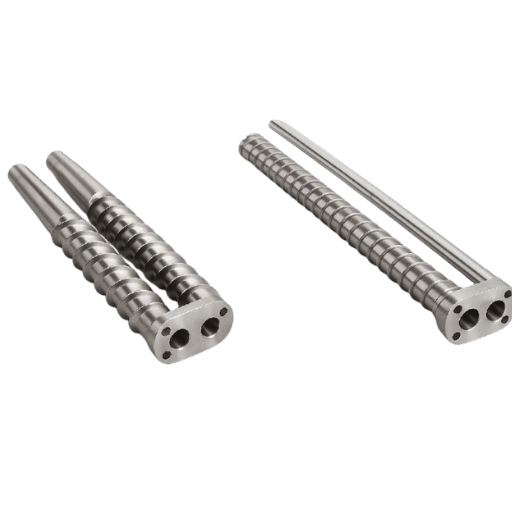
El dimensionamiento siempre comienza con el volumen objetivo y se divide hacia atrás para tener en cuenta el diámetro del husillo, la potencia de accionamiento y el ancho de la matriz. La siguiente tabla sintetiza las clasificaciones de línea publicadas por los proveedores en rangos indicativos. Las clasificaciones de línea publicadas ilustran la dispersión; por ejemplo, las líneas de láminas de 35 a 60 mm se han clasificado alrededor de 50 a 500 kg/h , y una línea de un solo husillo de 90 mm cerca de 1,320 lb/h (≈600 kg/h) en PP. Las cifras deben tratarse como indicativas, no como especificaciones actuales exactas.
| Salida objetivo | Diámetro del tornillo (aprox.) | Potencia de accionamiento (aprox.) | Uso típico | Nivel de gastos de capital |
|---|---|---|---|---|
| ~30kg/hora | 25 – 35 mm | 15–30 kilovatios | Laboratorio/piloto | Entrada |
| ~100kg/hora | 45 mm | 30–55 kilovatios | Pequeña producción | Entrada |
| ~200kg/hora | 60 mm | 55–90 kilovatios | Embalaje de PP/PS | Mid |
| ~400kg/hora | 75 mm | 90–160 kilovatios | Envasado de alimentos | Mid |
| ~600kg/hora | 90 mm | 160–250 kilovatios | PP/PET de alto volumen | Alto |
| ~800kg/hora | 105 mm | 220–315 kilovatios | Termoformado de PET | Alto |
| ~1,000kg/hora | 120 mm | 280–355 kilovatios | PET de alta velocidad | Alto |
| ~1,200kg/hora | 120 mm + extrusora múltiple | 350 kilovatios+ | Coextrusora multiextrusora | Alto |
La escala de tamaños es un punto de partida para una conversación con el proveedor, no una fórmula precisa. Un estudio revisado por pares publicado en Applied Energy demuestra que la potencia y el rendimiento de la extrusora están estrechamente relacionados entre la máquina, el material y el proceso; por lo tanto, un tornillo de 90 mm para PVC rígido con carga no coincidirá con un tornillo de 90 mm para PP de flujo libre. Confirme siempre el tamaño con una prueba en su resina.
Por qué más grande no siempre significa más lámina: el límite de enfriamiento y tiempo de residencia
Aumentar la velocidad del husillo sí incrementa el rendimiento, e incluso un estudio de Applied Energy reveló que la energía específica por kilogramo puede disminuir a medida que aumenta la velocidad. Sin embargo , la producción útil y conforme a las especificaciones de una línea de láminas rara vez está limitada por la extrusora; esta se limita posteriormente por el enfriamiento y el tiempo de residencia. Si la producción supera la capacidad de enfriamiento de la pila de rollos antes del estirador, se envían láminas deformadas o con aspecto opaco.
Si se prolonga demasiado el tiempo de residencia y el calentamiento viscoso, las resinas termosensibles como el PET o el PVC se degradan. El tamaño debe determinarse según la producción que se pueda enfriar y mantener dentro de las especificaciones, no según los kilogramos por hora indicados en la placa de características. Para flujos con alto contenido de material reciclado, un sistema de peletización subacuática aguas arriba puede estabilizar la alimentación antes de que llegue a la matriz de la hoja.
Imagínese una planta de envasado que encargó una línea de 90 mm con una capacidad de 600 kg/h y esperaba operarla a pleno rendimiento. Con una fina lámina de PET de 0.3 mm para bandejas, el sistema de tres rodillos solo podía enfriar unos 420 kg/h antes de que la lámina saliera de la máquina de arrastre con aspecto opaco y ligeramente deformada. El límite nunca fue la extrusora, sino el sistema de rodillos. Ahora, la planta tiene que operar a 420 kg/h según las especificaciones o pagar para aumentar la capacidad de enfriamiento, una decisión que debería haberse tomado en cuenta en la hoja de especificaciones, en lugar de descubrirse en la planta de producción.
¿Cuánto cuesta una extrusora de láminas? Niveles de inversión inicial, componentes de la línea y costos ocultos.

El precio de una extrusora de láminas varía desde una unidad de laboratorio de cinco cifras hasta una línea de extrusión múltiple de PET de alta velocidad de siete cifras con control automático de calibre. La diferencia de precio depende del nivel de producción, la automatización y la resina. El precio que figura en el presupuesto de la extrusora también representa solo una pequeña parte del costo total, ya que la boquilla, el secador, el enfriador y los controles suelen ser tan costosos como la propia extrusora.
| Nivel | Resultado | ¿Qué determina el precio? |
|---|---|---|
| Laboratorio/piloto | ~30kg/hora | Extrusora pequeña individual, calibre manual |
| Producción de entrada | 100–200 kg/h | De un solo husillo, apilamiento básico de rodillos, semiautomático |
| Producción a mitad de camino | 400–600 kg/h | Bomba de engranajes + AGC, opción de doble tornillo, secado |
| PET de alta velocidad | 800–1,200 kg/h | Extrusora múltiple coextrusora, automatización completa, manejo de rPET |
Una ventaja en cuanto a costes es la fiabilidad de las herramientas. Comparaciones de costes independientes sitúan el coste inicial de los troqueles de extrusión entre un 80 % y un 90 % inferior al de los moldes de inyección comparables , ya que un troquel plano es mucho más sencillo que un molde multicavidad. Esto reduce la barrera de entrada a un nuevo programa de fabricación de láminas en comparación con la mayoría de los procesos de piezas discretas.
Costes ocultos que debes presupuestar antes de firmar.
- Troquel de lámina y cualquier opción de barra restrictora/calibrador automático.
- Secador de resina (obligatorio para PET/PC) y enfriador de proceso.
- Control automático del calibre y escáner de espesor
- Instalación, puesta en marcha y formación de operadores
- Repuestos críticos (paquetes de filtros, pernos de labio, tornillo/barril)
- Energía / OPEX, la extrusión es un proceso que consume mucha energía; el motor de accionamiento, los calentadores del cilindro, los ventiladores de refrigeración, las bombas de agua y la bomba de engranajes consumen energía, por lo que un paquete de accionamiento eficiente se amortiza a lo largo de la vida útil de la línea (Energía Aplicada)
- Flete y derechos de importación para una línea importada
Cómo elegir un fabricante de extrusoras de láminas: una lista de verificación de 8 puntos

No existe un estándar específico para proveedores de extrusoras de láminas, pero la brecha no es total: el programa de búsqueda de proveedores del NIST MEP se encarga de conectar a los compradores con fabricantes que poseen capacidades técnicas específicas. Esta es una guía general; la tabla de puntuación que se muestra a continuación incluye las especificaciones de extrusión de láminas que un equipo de compras realmente necesita.
- ✔ Base instalada y referenciasLíneas de producción verificables para su resina, no solo una lista de folletos.
- ✔ Prueba de aceptación en fábrica (FAT) on su material y calibre objetivo antes del envío.
- ✔ Tornillo y matriz de fabricación propia La capacidad frente a las adquisiciones influye en el plazo de entrega y el soporte posventa.
- ✔ Control automático de indicadores y registro de datos¿La línea mantiene un margen de error de ±0.5% y permite exportar datos de producción?
- ✔ rPET / cualificación recicladaManejo comprobado de escamas de PCR y una ruta de proceso LNO (ver más abajo).
- ✔ Plazo de entrega de repuestos y servicio posventaDisponibilidad de piezas de desgaste y respuesta de soporte remoto.
- ✔ Normativa de seguridadprotección conforme a las normas reconocidas (véase puesta en marcha).
- ✔ Costo total de propiedadLa puntuación se basa en la energía, el desperdicio y el tiempo de actividad, no solo en el precio anunciado.
Comprar basándose únicamente en el precio inicial, sin tener en cuenta el servicio posventa ni el coste total de propiedad. Una línea de producción un 10 % más barata, pero que pierde un día de producción por la falta de una pieza de repuesto o consume un 15 % más de energía, anula el ahorro en el primer año. Evalúe a los proveedores según los ocho puntos mencionados antes de comparar precios.
Un convertidor eligió una línea de láminas que resultó ser un 12 % más barata que la oferta más cercana. Ocho meses después, una junta desgastada del cambiador de pantallas detuvo la producción; el repuesto se envió desde el extranjero y tardó nueve días en llegar, y la pérdida de producción anuló por completo el ahorro inicial. La cotización más barata no incluía existencias de repuestos locales ni un plazo de soporte superior a 48 horas, factores que se reflejaban en un cuadro de mando de ocho puntos antes de la orden de compra, pero que no se apreciaban en la línea de precios.
Puesta en marcha y aceptación: qué verificar antes de dar la aprobación.

La prueba de aceptación es donde el comprador protege su compra. No acepte la línea en una muestra de demostración del proveedor; verifíquela en su resina de producción y con el calibre deseado. La seguridad de la máquina debe considerarse un riesgo para el comprador, no un detalle secundario en la documentación.
- ✔ Tolerancia del calibre mantenida a ±0.5% bajo control automático del calibre en su resina
- ✔ Tasa de producción sostenida en kg/h objetivo sin fluctuaciones ni deriva térmica
- ✔ Tasa de desperdicio/recorte de bordes dentro de los límites acordados; recuperación de recortes con retorno limpio.
- ✔ Verificación de superficie/óptica en la hoja real, no en una muestra.
- ✔ Vigilancia de seguridad verificada y firmada
¿Cómo se prueba una línea de extrusión de láminas antes de comprarla?
Se realiza una prueba de aceptación en fábrica (FAT) con la resina y el calibre utilizados, seguida de una prueba de aceptación en sitio (SAT) tras la instalación. La FAT debe mantener la tolerancia contractual del calibre, sostener la producción nominal sin fluctuaciones y mantenerse dentro del índice de desperdicio acordado durante una ejecución continua, no en una demostración puntual de dos minutos.
En materia de seguridad, la normativa de la OSHA estadounidense para maquinaria de plásticos exige el uso de sistemas de bloqueo/etiquetado, barreras fijas, cortinas fotoeléctricas, alfombras de seguridad, solapas anti-retroceso y controles de puntos de contacto para líneas de extrusión y termoformado. Confirme que todos estos elementos estén presentes y en funcionamiento antes de realizar el pago final, ya que una protección añadida después de la entrega siempre resulta más cara que una especificada inicialmente.
Perspectivas del comprador de extrusoras de láminas para 2026: Líneas preparadas para rPET, energía e industria 4.0.
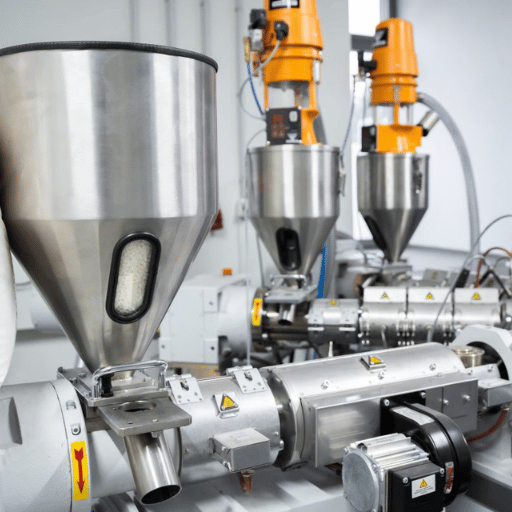
Tres factores deben determinar las especificaciones actuales, aunque la máquina subyacente sea madura. El mercado de maquinaria de extrusión de plástico crece de forma constante; los analistas prevén un crecimiento anual de un solo dígito hasta principios de la década de 2030, pero el crecimiento del volumen no es lo más importante para los compradores; lo que realmente importa es la capacidad de procesar material reciclado, la energía y los datos.
Líneas preparadas para rPET. Las líneas que procesan hasta un 100 % de PET reciclado con niveles de viscosidad intrínseca garantizados para el contacto directo con alimentos fueron protagonistas en K 2025. Pero la preparación para el contacto con alimentos no es solo una especificación de la máquina. La guía de la FDA de EE. UU. sobre plásticos reciclados evalúa el proceso , solicita una descripción del proceso, controles en origen y pruebas de eliminación de contaminantes, y emite una Carta de No Objeción (a menudo llamada LNO) para un proceso de reciclaje específico. Si planea vender láminas de rPET para envases de alimentos, solicite al proveedor evidencia de un proceso con capacidad para LNO, no solo un número iV.
Sistemas de accionamiento de bajo consumo energético. Dado que la extrusión de polímeros consume mucha energía, los servomotores, las bombas de engranajes eficientes y un mejor aislamiento ya no son un lujo, sino un gasto fijo, sino un coste operativo que se refleja en cada turno.
Monitoreo de líneas de la Industria 4.0. El control automático de medidores en circuito cerrado, junto con el monitoreo de condiciones, la corriente del motor, el funcionamiento del calentador del barril, la vibración de la caja de engranajes y los paneles de datos remotos, están pasando de ser características opcionales a especificaciones de compra estándar. Si está solicitando un presupuesto para una línea con entrega prevista para 2026-2027, pregunte a los proveedores cómo la línea califica la materia prima reciclada, qué datos registra y qué reporta. Las respuestas le indicarán si está comprando una línea de 2026 o una versión anterior reacondicionada.
Preguntas frecuentes sobre extrusoras de láminas
P: ¿Cuál es la diferencia entre una extrusora de láminas y una extrusora de película?
Ver respuesta
P: ¿Necesito una extrusora de láminas de un solo husillo o de doble husillo?
Ver respuesta
P: ¿Qué rango de producción puede cubrir una línea de extrusión de una sola hoja?
Ver respuesta
P: ¿Puede una sola línea de producción procesar varias resinas como PET, PP y PVC?
Ver respuesta
P: ¿Qué plazo de entrega y qué servicio posventa debo esperar de un fabricante?
Ver respuesta
P: ¿Merece la pena comprar una línea de extrusión de chapa usada en lugar de una nueva?
Ver respuesta
Acerca de esta guía del comprador de extrusoras de láminas
Esta guía está dirigida a compradores que especifican una extrusora de láminas de plástico. Las especificaciones de tamaño se basan en las clasificaciones publicadas por los proveedores y en informes de la prensa especializada, y son solo indicativas. Confirme cualquier cifra con un presupuesto actualizado y una prueba con su resina. Los puntos de cumplimiento y seguridad se basan directamente en las normas ASTM, OSHA, FDA y NIST. Revisado por el equipo técnico de Suzhou UDTECH Technology Co., Ltd.
¿Especificar una línea de extrusión de chapa?
UDTECH fabrica extrusoras de láminas de uno y dos husillos, así como líneas completas adaptadas a su resina y producción. Indíquenos su material y la producción objetivo en kg/h, y le asignaremos la configuración adecuada.
Referencias y fuentes
- Terminología estándar ASTM D883 relativa a los plásticosASTM International
- ISO 472 / Guía sobre terminología de películas y láminas de plásticoInternational Organization for Standardization
- Herramienta electrónica de protección de maquinaria para plásticos (termoformado)OSHA de EE. UU.
- Plásticos reciclados en envases de alimentosAdministración de Drogas y Alimentos de los Estados Unidos
- Búsqueda de proveedores de instalaciones electromecánicasInstituto Nacional de Estándares y Tecnología de EE. UU.
- Consumo de energía en la extrusión de polímeros (Applied Energy)revisada por expertos
- Control de calibre, Wiki de la División de Extrusión de SPESociedad de Ingenieros Plásticos
- Línea de extrusión de láminasTecnología de plásticos
Artículos Relacionados
- Extrusión de láminas: Proceso, materiales y equiposEl proceso paso a paso detrás de la máquina
- Extrusora de doble husillo: Cómo funcionacuando la mezcla de doble tornillo justifica su precio superior
- Extrusión de plásticos: polímeros, costes y coextrusiónel panorama general de la extrusión
- ¿Qué es el material de PVC?Propiedades que influyen en la elección de la línea de láminas de PVC rígido