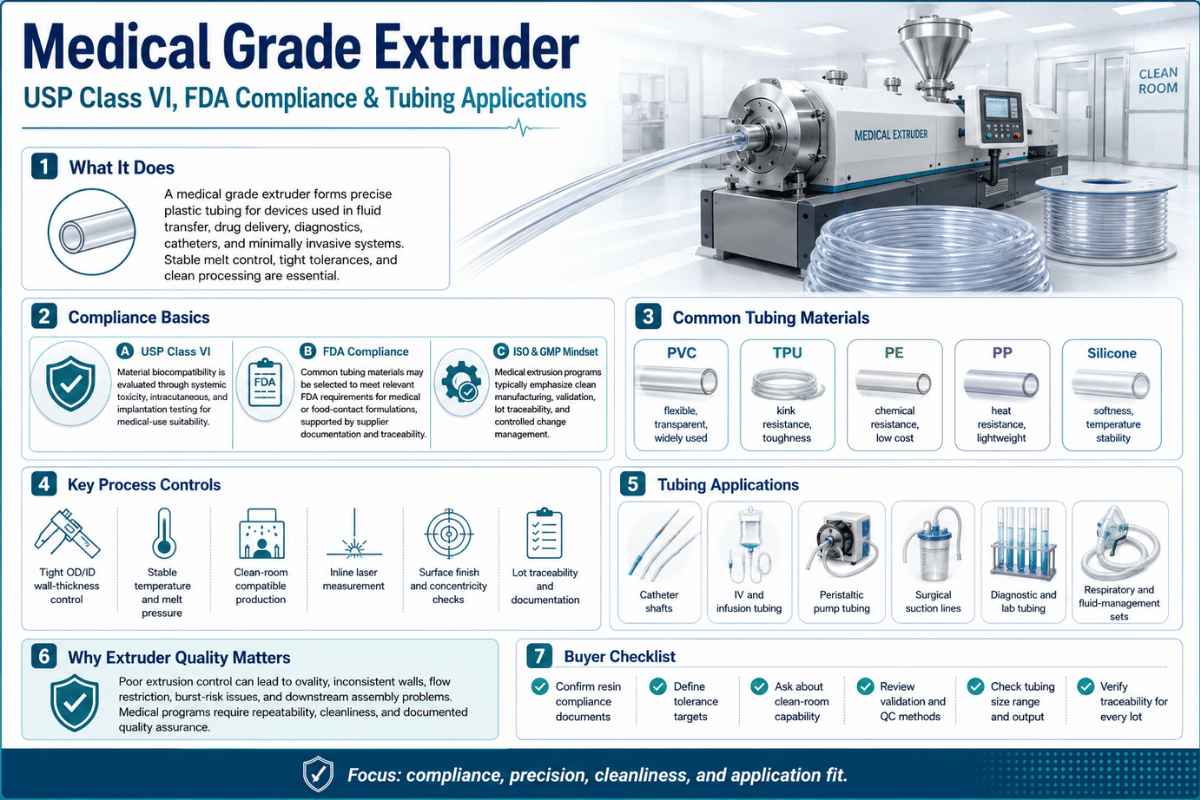
Una extrusora de grado médico es una máquina de extrusión diseñada, equipada y operada para procesar polímeros biocompatibles y convertirlos en tubos, catéteres y perfiles de interés médico. Más allá de la maquinaria en sí, el grado médico implica la fabricación con materiales resistentes a la corrosión en una sala limpia, la trazabilidad de los lotes de material y la integración de un proceso probado y supervisado. Este artículo le guía a través de estos cuatro elementos esenciales: extrusoras médicas frente a extrusoras de uso general (de un solo husillo frente a doble husillo, compatibilidad de polímeros), una descripción general del proceso de extrusión, los requisitos de cumplimiento de la FDA e ISO para salas limpias y consejos para la compra de un sistema.
Una extrusora de grado médico, capaz de crear tubos y componentes para dispositivos médicos, se diferencia de los equipos de producción de plástico convencionales por operar bajo cuatro restricciones específicas: uso de piezas en contacto con el fluido de acero inoxidable o no corrosivas, empleo de una sala limpia ISO 14644 , utilización de resina biocompatible y trazable, y un proceso controlado y validado que logra una tolerancia de pared de tan solo ±0.0005 pulgadas (13 µm). Las extrusoras de un solo husillo son adecuadas para la mayoría de las aplicaciones de tubos médicos, mientras que las máquinas de doble husillo co-rotantes suelen preferirse para aplicaciones de compuestos y adhesivos termofusibles farmacéuticos.
Especificaciones rápidas: Extrusión de grado médico de un vistazo
| Tipos de máquinas comunes | Tornillo simple (tubos); tornillo doble corrotante (extracción de compuestos, HME) |
| Relación L/D típica del tornillo | 24:1–30:1 (single); 20:1–40:1 (twin) |
| Materiales comunes | PVC médico, Pebax, poliuretano/TPU, silicona, PEEK, nylon 11/12 |
| Tolerancia de pared alcanzable | ±1% típico; microdiámetro de ±5 µm; microcatéter de ±0.0005″ |
| Clase de sala limpia | ISO 14644 Clase 7 o Clase 8 |
| Estándares clave | FDA 21 CFR 820/QMSR, ISO 13485:2016, USP Clase VI / ISO 10993 |
- El término "grado médico" no se refiere a un material, sino a todo el sistema de procesamiento, que cumple con el estándar de 4 pilares para productos de grado médico.
- A extrusora de doble tornillo No es intrínsecamente superior para todas las aplicaciones médicas; los tornillos simples son ideales para la mayoría de los tubos, y los tornillos dobles son mejores para la composición y la extrusión de materiales termofusibles.
- En la mayoría de los procesos de fabricación de tuberías, la precisión de la pared se suele conseguir con una bomba de engranajes de fusión con una precisión del 0.01 %, y no principalmente mediante el propio tornillo.
- Está previsto que el Reglamento del Sistema de Gestión de Calidad de la FDA incluya la norma ISO 13485:2016. 21 CFR Parte 820 efectivo el 2 de febrero de 2026.
¿Qué características debe tener una extrusora para ser considerada de "grado médico"?
Una extrusora de grado médico no se define por la máquina en sí, sino por cuatro condiciones sincronizadas que debe cumplir. Es un error común creer que una estructura de acero inoxidable automáticamente califica una máquina como de grado médico; la construcción en acero inoxidable es solo un elemento. En realidad, "grado médico" describe una configuración de producción completa que permite documentar con precisión qué se fabricó, cómo se fabricó y con qué materiales se utilizaron. Consolidamos estos requisitos en lo que denominamos el Estándar de Grado Médico de 4 Pilares.
| Pillar | Qué significa | Requisito típico |
|---|---|---|
| 1. Construcción de máquinas | Piezas humedecidas que no contaminarán la masa fundida; no generan electricidad estática ni polvo. | Tornillos y cilindros de acero inoxidable/resistentes a la corrosión; accionamientos sin escobillas; superficies fáciles de limpiar. |
| 2. Entorno de sala limpia | Recuento controlado de partículas en suspensión en el aire alrededor de la línea | ISO 14644 Clase 7 o 8 |
| 3. Trazabilidad del material | Resina biocompatible con historial de lotes documentado | Materiales USP Clase VI / ISO 10993; registros de lotes y certificados |
| 4. Validación del proceso | Proceso documentado, repetible y supervisado | Sistema de calidad IQ/OQ/PQ, SPC, ISO 13485 |
La compra de equipos de grado médico exige considerar cada uno de estos cuatro pilares como una inversión y una decisión operativa independientes. Se podría instalar una extrusora de acero inoxidable y aun así no superar las auditorías reglamentarias si no existe trazabilidad de los lotes de resinas o si un proceso validado se ejecuta en equipos que depositan partículas en un espacio no clasificado.
El Reglamento del Sistema de Gestión de Calidad de la FDA , que integrará la norma ISO 13485:2016 en la Parte 820 del Título 21 del Código de Regulaciones Federales (21 CFR Parte 820) a partir del 2 de febrero de 2026, conecta estas normas dentro del marco normativo estadounidense. Por consiguiente, cuando un proveedor afirma que su maquinaria es de "grado médico", la pregunta clave es: "¿Cuál de estos cuatro pilares abarca específicamente esta máquina y qué responsabilidades aún debo gestionar?".
Extrusora de un solo husillo frente a extrusora de doble husillo: Elección del tipo de extrusora
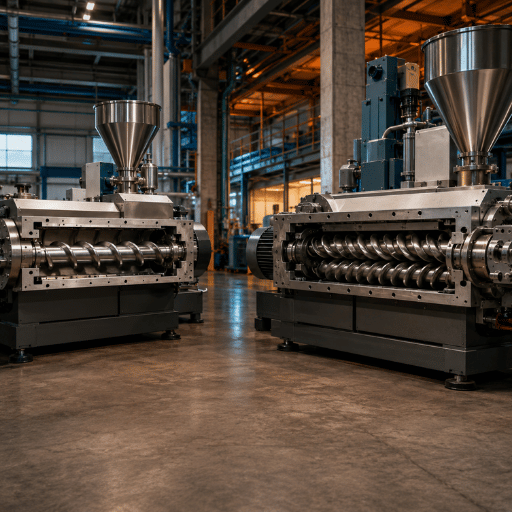
¿Extrusora de un solo husillo o de doble husillo para aplicaciones médicas? Al dar el salto, el instinto nos lleva a comprar una extrusora de doble husillo como la opción "mejor", más cara y de gama alta. Para la mayoría de las aplicaciones médicas, esto es un error: una extrusora de un solo husillo suele ser más adecuada para tubos médicos, ya que implica principalmente la fusión y el transporte uniforme de un polímero. Esto se puede lograr de forma mucho más económica con un solo husillo y con un esfuerzo de validación significativamente menor. Las extrusoras de doble husillo se ganan su lugar en etapas de procesamiento que requieren una mezcla intensiva, como la mezcla, la combinación de fundidos (compuestos), el desarrollo de mezclas, la liberación de gases y la extrusión de fusión en caliente en el sector farmacéutico. Elegir mal resulta costoso en ambos casos: procesar una mezcla sensible al cizallamiento en un solo husillo conlleva el riesgo de una mala mezcla y lotes fuera de especificación, mientras que forzar la producción de tubos simples en una línea de doble husillo supone un derroche de capital y añade semanas de trabajo de validación a un programa de producción médica.
“No existe un tornillo de uso general. Para las líneas de producción de tubos médicos, suele ser conveniente disponer de un catálogo de tornillos que se adapten a todos los materiales utilizados e introducir cambios de tornillos como procedimiento estándar con cada cambio de material.”
| Factor | Solo tornillo | Doble husillo co-rotativo |
|---|---|---|
| Trabajo principal | Fundir + transportar un polímero | Mezclar, combinar, desvolatilizar |
| Relación L/D típica | 24: 1 30-: 1 | 20:1–40:1 (HME ~30:1) |
| Mezcla / cizallamiento | Bajo-moderado (suave) | Alto, configurable |
| Costo y complejidad relativos | Más Bajo | Más alto |
| Ideal para | Tubos de un solo lumen/múltiples lúmenes, fundas para catéteres | Preparación de compuestos, masterbatch, HME farmacéutico |
¿Qué es una extrusora de doble husillo co-rotante?
Las extrusoras de doble husillo co-rotantes utilizan dos husillos interpenetrantes accionados simultáneamente que proporcionan un comportamiento de flujo de bueno a muy bueno, combinado con un grado extremadamente alto de fusión homogénea y, por lo tanto, un control de temperatura estable mediante la acción de engranaje, para procesos como la mezcla, la homogeneización, el desarrollo de fundidos, la liberación de gases o la extrusión de materiales fundidos en caliente dentro de una configuración de máquina integrada. Son la tecnología más avanzada, especialmente para aplicaciones con mezclas complejas o materiales muy sensibles al corte. Para el procesamiento de tubos exclusivamente médicos, es conveniente utilizar extrusoras de un solo husillo . Una extrusora de laboratorio a escala de desarrollo y/o producción, en ambas variantes, sirve como base para la verificación del proceso antes de la ampliación a escala industrial.
Materiales de grado médico y adaptación de la máquina al polímero.
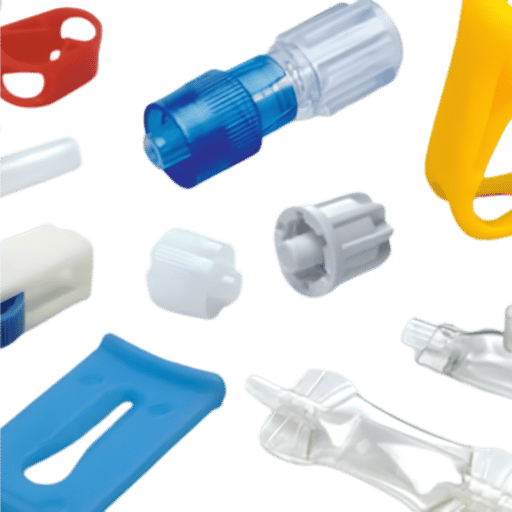
La selección de materiales constituye la base de todas las demás decisiones relativas a la extrusora, como la configuración del husillo, los materiales del husillo y el cilindro, el diseño del cilindro, el control de la temperatura y los sistemas de alimentación y secado. Entre los polímeros termoplásticos que se procesan habitualmente se incluyen el TPU, la silicona, el Pebax (poliéter amida en bloque), el nylon 11 y 12, el PET y materiales de alto rendimiento como el PEEK, mientras que el PVC sigue predominando en los tubos médicos. Cada polímero tiene un rango de fusión específico que la extrusora debe mantener.
| Material | Clase | Nota de procesamiento | Implicación de la máquina |
|---|---|---|---|
| PVC médico | Producto flexible | Punto de fusión: ~100–210 °C; HCl por encima de ~120 °C; se degrada a ~230 °C. | Tornillo de barrera/mezcla, control preciso de la temperatura |
| TPU / poliuretano | Elastómero | Higroscópico; sensible a la reversión | Predry; índices de descenso del nivel freático más bajos |
| Pebax (PEBA) | Elastómero | Higroscópico; amplio rango de módulo de flexión. | Secador + alimentación sellada; adecuado para alta extracción. |
| Silicona | Elastómero | A menudo se cura aguas abajo; alimentación diferente | Dedicado extrusora de silicona Configure |
| Nailon 11/12 | Ingeniería | Higroscópico; tolerante a altas presiones de drenaje. | Predry; adecuado para microcañón/múltiples lúmenes |
| PET / poliéster | Ingeniería | Higroscópico; tubo de globo de pared delgada | Predatorio; control térmico preciso |
| Policarbonato (PC): | Ingeniería | Transparente, rígido; sensible a la humedad | Predry; conectores y luers |
| OJEADA | Alto rendimiento | Alta temperatura (~700 °F / 371 °C) | Barril y herramientas para alta temperatura |
| FEP / fluoropolímero | Fluoropolímero | Productos de degradación corrosivos del HF | Tornillo de Hastelloy; revestimiento del cañón de aleación de níquel |
| PTFE | Fluoropolímero | Extrusión de pasta, no fusión | Línea de pasta dedicada; no es un tornillo de fusión estándar. |
El presecado de materiales higroscópicos (p. ej., TPU, PET, nylon 11/12) es absolutamente imprescindible, ya que con polímeros higroscópicos sin tratar se forma vapor en la masa fundida, lo que puede generar burbujas, bolsas de aire o zonas débiles en la pared. El procesamiento de fluoropolímeros corrosivos, como el FEP, solo es posible manteniendo el contenido de hierro en las superficies en contacto con el agua por debajo del 1 % aproximadamente y utilizando aleaciones especiales para el husillo y el cilindro, así como para el revestimiento del husillo y el cañón. Durante su degradación térmica, pueden formarse productos de descomposición altamente corrosivos, incluido el HF, que corroerían el acero para herramientas convencional; por lo tanto, esta selección debe realizarse al elegir la máquina, y no posteriormente.
En el caso específico de los productos de PVC flexible, una máquina de extrusión de PVC médica especializada con un husillo de barrera favorece la reducción del gel necesaria para lograr transparencia, mientras que los elastómeros termoplásticos se procesan en una extrusora de TPE ajustada a sus temperaturas de procesamiento más bajas.
Lo que producen las extrusoras de grado médico
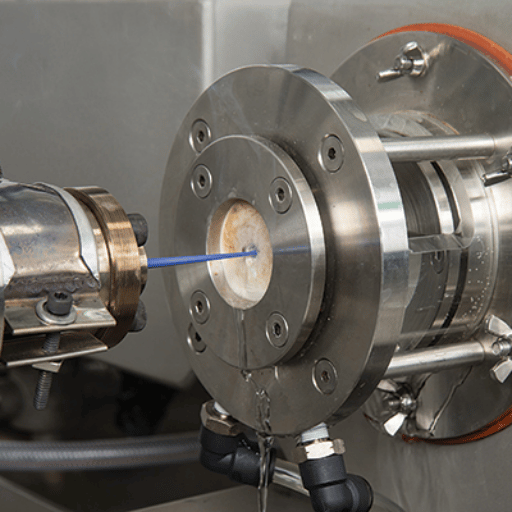
La extrusión de tubos médicos produce mucho más que simples tubos redondos. Es fundamental conocer la familia de productos, ya que elegir la construcción incorrecta puede resultar en un error costoso: especificar un diseño de un solo lumen cuando un catéter requiere tres lúmenes implica modificar la matriz y revalidar el proceso, lo que suele ocasionar un retraso de 6 a 8 semanas en un programa de dispositivos médicos. Asegúrese de que la matriz, las herramientas y los controles de la máquina sean compatibles con el producto antes de comenzar el mecanizado.
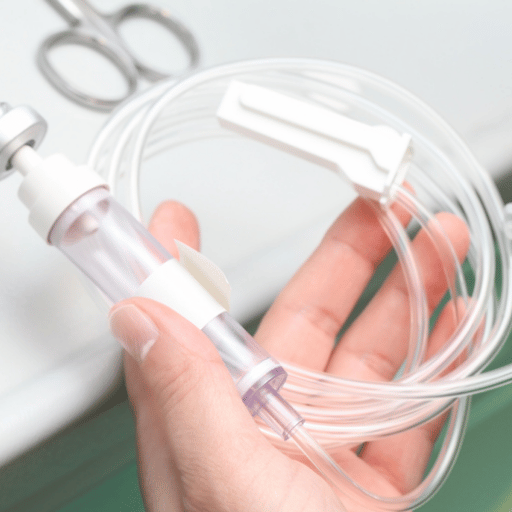
- Tubos de un solo lumen (tal como se fabrican, por ejemplo, para su uso en vías intravenosas o catéteres urinarios).
- Tubos multilumen (con múltiples lúmenes dentro de una pared, que generalmente se logran mediante herramientas externas y presión de aire controlada por lumen o mediante un sistema de control); este tipo de tubo se utiliza normalmente como tubo de catéter.
- Tubos multicapa fabricados mediante coextrusión, que incluyen franjas radiopacas coextruidas desde una segunda extrusora para su visibilidad mediante rayos X.
- Tubos con protuberancias y forma cónica, con pared o diámetro variable a lo largo de su longitud para los vástagos de los catéteres.
- Perfiles y formas especiales, tubos para pipetas, tubos para buretas, fundas para hipotubos y tubos para bombas peristálticas.
¿Qué es la extrusión multilumen?
La extrusión multilumen forma un tubo único con dos o más canales internos que recorren toda su longitud. Cada lumen tiene una función específica (suministro de fluidos, guía para alambre o inflado), por lo que cada uno debe tener su propia sección transversal. La forma se controla mediante una matriz de cabezal cruzado y, además, con alambres mandriles formadores de orificio que se retiran tras el enfriamiento, o con aire comprimido regulado individualmente que se introduce en cada lumen. Es una de las tareas de extrusión más exigentes, razón por la cual la actividad de patentes en torno a las herramientas para tubos vasculares multilumen y de pared delgada se mantiene activa.
Dentro de la línea: El proceso de extrusión médica paso a paso
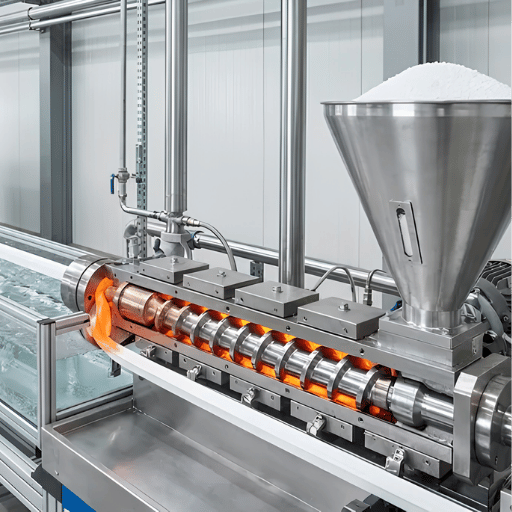
Una extrusora de grado médico es una máquina dentro de una línea de extrusión de tubos coordinada. La tolerancia se gana o se pierde en cinco etapas, que representamos aquí en el Mapa de la Línea de Extrusión Médica de 5 Etapas. Lo que resulta contraintuitivo es que el elemento de precisión no suele ser el husillo, sino la bomba de engranajes de fusión que dosifica el polímero en la boquilla.
- Alimentación y secado: la resina se seca (para polímeros higroscópicos) y se alimenta en condiciones controladas.
- Extrusora y bomba de engranajes: el tornillo funde y transporta el material; una bomba de engranajes de fusión de precisión dosifica el polímero en la boquilla, manteniendo la velocidad en torno al 0.01 % y la variación del caudal másico por debajo del 1 %.
- El proceso de troquelado y utillaje, con herramientas aerodinámicas de acero inoxidable, da forma al tubo; los troqueles de cabezal transversal añaden lúmenes, alambres o capas coextruidas.
- El proceso de dimensionamiento y enfriamiento al vacío consiste en que un tanque de dimensionamiento al vacío fija el diámetro exterior mientras el tubo se enfría en un baño de agua.
- La medición, el arrastre y el corte, mediante manómetros láser y ultrasónicos, alimentan un circuito cerrado que ajusta la presión del extractor y del aire; un cabrestante de arrastre (para tubos de menos de 2 mm) mantiene la tensión antes de cortar o enrollar.
¿Qué tan precisa puede ser esta tolerancia? Una tolerancia dimensional típica es de ±1%, lo que en un diámetro interno de 1.6 mm equivale a aproximadamente ±10 µm, aproximadamente una séptima parte del diámetro de 75 µm de un cabello humano, según Medical Plastics & Biomaterials . El trabajo con microcavidades y lúmenes requiere una tolerancia de hasta ±5 µm, y los microcatéteres para uso neurovascular pueden requerir ±0.0005″ (aproximadamente 13 µm). Cerrar el circuito entre el micrómetro láser y el sistema de arrastre o la bomba de engranajes es lo que hace que estas medidas sean repetibles.
Un ejemplo práctico demuestra la importancia de la dosificación. Un procesador que utiliza TPU de pared delgada a una producción de 10 kg/h reduce la tolerancia de ±0.08 mm a ±0.01 mm en un tubo de 1.0 mm de diámetro interno y 0.225 mm de espesor de pared. Solo esto reduce el consumo de material en aproximadamente un 12.5 %. A un precio aproximado de 10 000 dólares por tonelada de compuesto médico, el ahorro es real por turno y proviene del control del proceso, no de un polímero diferente.
Extrusión por fusión en caliente (HME) para productos farmacéuticos
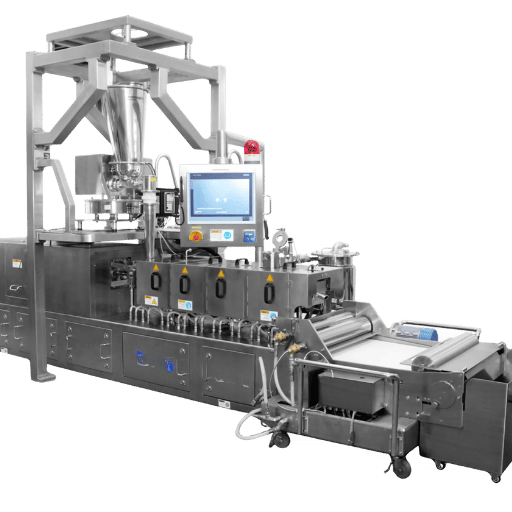
Extrusión por fusión en caliente: es un tipo de extrusión médica en la que el plástico crea el fármaco, no el dispositivo. Utilizamos una extrusora de doble husillo para mezclar el fármaco y el polímero, fundiendo ambos componentes hasta convertirlos en un sólido.
¿Qué es la extrusión por fusión en caliente en la industria farmacéutica?
La extrusión por fusión en caliente (HME) es un proceso de un solo paso en el que un compuesto insoluble en fármacos, disperso en un vehículo polimérico procesado por fusión, se convierte en una forma amorfa a medida que la mezcla se solidifica, dando como resultado una dispersión sólida amorfa (ASD) que mejora la disolución del fármaco. En esta técnica, se emplea una extrusora de doble husillo para dispersar el ingrediente activo poco soluble en el polímero fundido y transformar la mezcla en una ASD monolítica al solidificarse. Artículos farmacéuticos revisados por pares demuestran extrusiones de fármacos en laboratorio utilizando equipos de doble husillo (así como una gama de tamaños de extrusión experimentales, como una máquina de 16 mm que opera con una relación de aspecto de 30:1 y una boquilla de 0.8 mm) para fabricar ASD.
Como comprador, la diferencia clave a tener en cuenta es que la extrusión de HME farmacéutica y la extrusión de tubos médicos no se realizan con el mismo tipo de equipo. La primera requiere la mezcla configurada de un husillo doble corrotante, temperaturas de procesamiento estrictamente controladas para evitar la degradación del fármaco y, a menudo, una extrusora de laboratorio para el desarrollo de la formulación. El principal desafío en HME es térmico: si el fundido se mantiene demasiado caliente o durante demasiado tiempo, el principio activo se degrada, por lo que el proceso corre el riesgo de que falle un lote si el tiempo de residencia varía. En la práctica, los formuladores reducen este riesgo utilizando primero una línea de laboratorio de 16 mm y luego escalando. Para cualquier desarrollo de producto farmacéutico, el mejor punto de partida es una máquina extrusora de fusión en caliente dedicada , no una línea de tubos.
Sala limpia, normas y requisitos de calidad
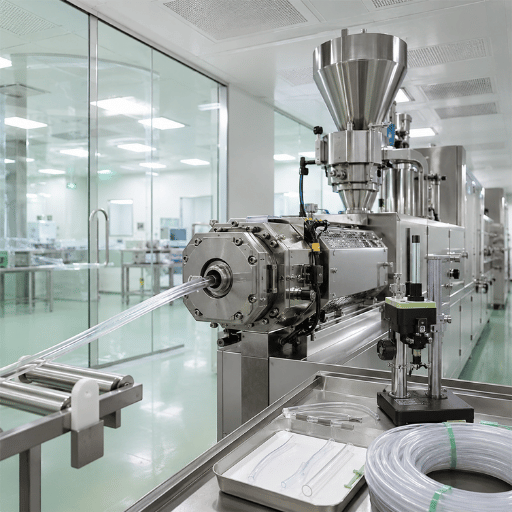
Los inspectores son quienes realmente revisan los controles de la sala limpia y la documentación de calidad.
La extrusión médica se suele realizar en una sala limpia de clase 7 o clase 8 según la norma ISO 14644. En las salas limpias médicas, las dos categorías difieren en un orden de magnitud en cuanto al número permitido de partículas y renovaciones de aire.
| Clase | Máximo de partículas ≥0.5 µm por m³ | Cambios de aire típicos / hora |
|---|---|---|
| ISO Clase 7 | ≤ 352,000 | 30-60 |
| ISO Clase 8 | ≤ 3,520,000 | 10-25 |
En lo que respecta al sistema de calidad, la FDA actualizó recientemente la normativa.
Tras la actualización de la FDA del 2 de febrero de 2026, el nuevo QMSR integra la norma ISO 13485:2016 en la Parte 820 del Título 21 del Código de Regulaciones Federales (21 CFR Parte 820), lo que permite el uso uniforme de sistemas de gestión de calidad para todas las operaciones de fabricación de dispositivos médicos, incluida la producción de medicamentos compuestos y tubos. Incluso los dispositivos, como los que contienen tubos para la transfusión sanguínea, son considerados por la FDA como productos terminados en sí mismos, por lo que están sujetos al cumplimiento del QMSR en lo que respecta a la producción, la trazabilidad y la gestión de registros.
Los materiales vienen con sus propias garantías.
Antes, la industria consideraba que cualquier plástico de grado médico cumplía con los criterios de biocompatibilidad de la USP Clase VI. En los últimos años, las normas han evolucionado; ahora, los plásticos médicos requieren una evaluación más exhaustiva, y las industrias han comenzado a adoptar un enfoque más amplio para evaluar los materiales, que incluye pruebas de genotoxicidad junto con las evaluaciones existentes según la norma ISO 10993. Este método más riguroso de evaluación y certificación de polímeros de grado médico contribuye a garantizar la seguridad de los implantes y prótesis, al ir más allá de la Clase VI.
- Sistema de calidad: ISO 13485:2016 a través de la FDA QMSR (21 CFR 820), alineado con las GMP.
- Entorno: Sala limpia ISO 14644 Clase 7 u 8
- Materiales: Biocompatibilidad USP Clase VI y/o ISO 10993
- Proceso: Validación IQ/OQ/PQ + registros de control estadístico de procesos
Cómo especificar y comprar una extrusora de grado médico
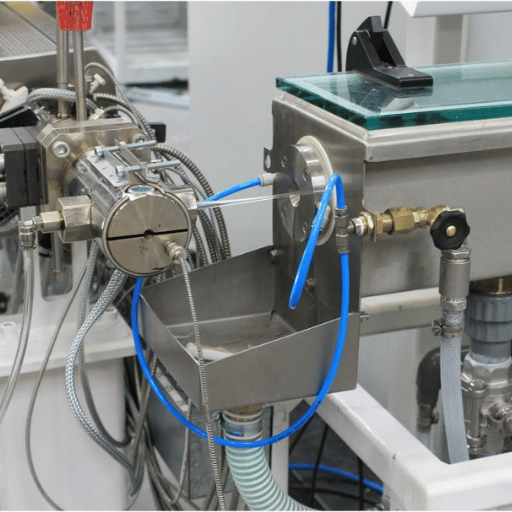
Antes de solicitar un presupuesto a un fabricante de maquinaria, anote la información que necesitarán para diseñar una línea de inspección. Una información demasiado genérica puede resultar contraproducente. La siguiente lista de verificación le ayudará a formular su solicitud:
- Producto: ¿tubos (de un solo lumen o de varios lúmenes), perfil o formulación/HME?
- Polímero(s) y si una máquina debe ejecutar varios
- Rango de diámetro y rango de espesor de pared, además de una tolerancia estricta (por ejemplo, 5 μm - 10 μm).
- Producción objetivo (kg/h) y número de lúmenes
- Tipo de tornillo y relación L/D; metalurgia resistente a la corrosión si se utilizan fluoropolímeros.
- Procesamiento posterior: dimensionamiento por vacío, medición láser/ultrasónica, bomba de engranajes, arrastre, cortadora/bobinadora
- Compatibilidad con salas blancas (control de estática/polvo, superficies fáciles de limpiar)
- Soporte de validación: documentación IQ/OQ/PQ, registro de datos/exportación de trazabilidad
En cuanto al precio: un presupuesto realista depende mucho más de las variables mencionadas anteriormente que del precio de lista. Una línea de laboratorio de sobremesa, una línea de tubería de un solo tornillo con salida y un sistema de sala limpia multilumen instrumentado completo son muy diferentes entre sí; el precio varía según la metalurgia, los controles y el alcance de la validación. En lugar de dejarse llevar por la publicidad, solicite a los proveedores un presupuesto basado en una lista de verificación completa, la mejor manera de comparar productos similares. Confirme la metalurgia de las partes en contacto con el fluido, el paquete de medición de circuito cerrado y si la documentación de validación está incluida o tiene un coste adicional; estos factores son los que más influyen tanto en el precio como en la preparación para la auditoría.
Envíe su lista de verificación completa a dos o tres fabricantes y compare sus productos y servicios de validación, en lugar de fijarse únicamente en el precio de la extrusora. Compare primero las configuraciones de las máquinas extrusoras y, a continuación, consulte con un ingeniero de extrusión sobre sus requisitos específicos de tolerancia y sala limpia.
Perspectivas del sector: ¿Qué impulsa la demanda de extrusión médica?
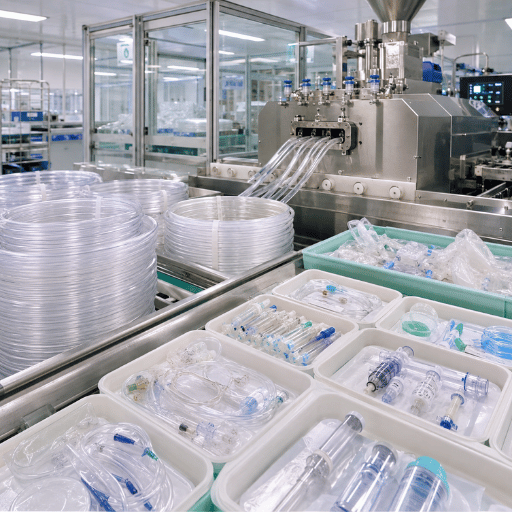
La principal fuerza que moldea la fabricación de dispositivos médicos hasta 2026 es, sin duda, la miniaturización, debido a la creciente adopción de técnicas quirúrgicas mínimamente invasivas y neurovasculares. Con puntos de acceso cada vez más pequeños, el acceso quirúrgico requiere dispositivos con diámetros externos más reducidos, paredes más delgadas y mayor número de lúmenes por perfil de tubo, lo que aumenta la tolerancia y la precisión de medición requeridas en el proceso de extrusión, así como la capacidad de producción para abastecer mercados más amplios. La implicación para la compra es clara: especifique ahora un calibre más fino (medición ultrasónica y láser) y un control de circuito cerrado, ya que los productos que se comercialicen en 2026 y años posteriores tenderán a tener paredes más delgadas que los que se venden actualmente.
Un segundo factor determinante, en paralelo, es la normativa. Con la entrada en vigor de las normas QMSR de la FDA el 2 de febrero de 2026, las nuevas líneas de producción deberían diseñarse desde el primer día con trazabilidad y documentación alineadas con la norma ISO 13485, en lugar de adaptarlas posteriormente. El sector está generando gran interés, señalando que los tubos médicos, los dispositivos multilumen y la microextrusión se encuentran entre las áreas de mayor crecimiento. Si bien muchos informes de mercado se centran en el valor estimado del mercado (por ejemplo, un mercado de miles de millones de dólares, con un crecimiento de un solo dígito), la tendencia de los compradores se basa más en las especificaciones de los equipos que en las cifras generales del mercado. El riesgo para los compradores que se demoran es real: una línea diseñada para el grosor de pared actual puede tener dificultades para mantener una tolerancia de ±5 µm en los tubos multilumen de menor diámetro exterior que demandan cada vez más los dispositivos neurovasculares y cardiovasculares, junto con el creciente interés en los polímeros biorreabsorbibles, lo que obliga a reequipar la producción en un plazo de un año.
Preguntas frecuentes
¿Cuáles son los 4 tipos de extrusión?
Ver respuesta
¿Existe PVC de grado médico?
Ver respuesta
¿Cuánto cuesta una extrusora de grado médico?
Ver respuesta
¿Se puede utilizar una extrusora de plástico estándar para fabricar tubos médicos?
Ver respuesta
¿Qué materiales puede procesar una extrusora de grado médico?
Ver respuesta
¿Necesita una sala limpia para la extrusión de productos médicos?
Ver respuesta
UDTECH fabrica extrusoras de un solo husillo, de doble husillo y para laboratorio, destinadas a aplicaciones médicas y farmacéuticas. Comparta sus requisitos de polímero, tolerancia y sala limpia, y diseñaremos una línea de producción que se ajuste a ellos.
acerca de esta guía
UDTECH fabrica una línea completa de maquinaria de extrusión de un solo husillo, de doble husillo y para laboratorio, diseñada específicamente para aplicaciones médicas y farmacéuticas. «Cuando un cliente nos proporciona una especificación —desde la materia prima hasta los parámetros de extrusión, pasando por el embalaje o los requisitos de sala limpia—, ofrecemos una solución y, si es necesario, podemos validar el proceso», afirma Ken Finke, especialista médico de UDTECH. «Simplemente indíquenos sus necesidades, desde el más mínimo detalle hasta la especificación de material más compleja, y elaboraremos una especificación adecuada en función de ellas. Esta es la mejor y única manera de obtener una comparación justa al adquirir su próxima línea de extrusión».
Referencias y fuentes
- Reglamento del Sistema de Gestión de la Calidad (QMSR)Administración de Drogas y Alimentos de los Estados Unidos
- 21 CFR Parte 820, Reglamento del Sistema de Gestión de CalidadCódigo Electrónico de Regulaciones Federales de EE. UU.
- Extrusión de tubos de precisión para aplicaciones médicasPlásticos y biomateriales médicos (MD+DI)
- Extrusión por fusión en caliente: Desarrollo de una dispersión sólida amorfaBiblioteca Nacional de Medicina de los Estados Unidos (PMC)
- Extrusoras de doble husillo como mezcladoras continuas para procesamiento térmicoBiblioteca Nacional de Medicina de los Estados Unidos (PMC)
- Características de extrusión de tubos de paredes delgadas para catéteresBiblioteca Nacional de Medicina de los Estados Unidos (PMC)
- Farmacopea de los Estados Unidos, Clases de biocompatibilidad de plásticosFarmacopea de Estados Unidos
- ISO 14644-1 Salas blancas y entornos controlados asociadosInternational Organization for Standardization