Los proyectos de corte láser de madera se encuentran en una encrucijada peculiar: un aficionado con un diodo de 10 W y un taller de rótulos con un sistema de CO2 de 150 W leen los mismos foros, buscan las mismas palabras clave y se topan con obstáculos completamente diferentes. Esta guía es para ambos, y especialmente para los operadores intermedios: vendedores de Etsy que reducen la producción a pequeña escala, talleres de rótulos que se topan con las limitaciones de tamaño de la mesa de trabajo y carpinteros que se preguntan si seguir comprando tubos láser de repuesto o pasarse a una cortadora industrial. Obtuvimos tablas de densidad de madera del Laboratorio de Productos Forestales del USDA, límites de formaldehído de OSHA de 29 CFR 1910.1048, configuraciones reales de los foros de LightBurn y datos de costos de cotizaciones de integradores industriales de 2025-2026. Donde los competidores dicen "madera blanda sin grano duro", se obtienen cifras de densidad en kg/m³; donde dicen "use asistencia de aire", se obtiene el umbral de PSI y la estadística de causa de carbonización del 80 %.
Especificaciones rápidas: Corte láser de madera de un vistazo
| Mejores tipos de madera | Arce, nogal, cerezo, tilo, contrachapado de abedul báltico (1/8″–1/4″) |
| La mejor tecnología láser | 40-80 W CO2 (más limpio, maduro); 10-45 W diodo azul (básico/precisión); el láser de fibra no funciona en madera. |
| Límite de espesor realista | 1/4″ (60W CO2), 1/2″ (100W+), ³/4″+ (industrial 150W+), 1.5″+ (industrial ³00-500W) |
| Defectos comunes | Carbonización (con asistencia de aire, ≥30 PSI), marcas de quemaduras (cinta adhesiva), cortes incompletos (varias pasadas), aumento de llamas (bolsas de resina) |
| Umbral entre el bricolaje y la industria | ~100 piezas/hora O cama de >24″×16″ O espesor constante de 3/4″+ O tiempo de actividad de 8+ horas/día |
| Salud y seguridad | Límite de 0.75 ppm de formaldehído en un período promedio ponderado en el tiempo (TWA) de 8 horas según OSHA; el MDF/contrachapado estándar libera formaldehído al cortarse con láser; nunca corte con láser PVC ni madera tratada. |
- Una mayor potencia no garantiza un corte más limpio en madera gruesa. Un mayor número de pasadas de baja potencia supera a una sola pasada más potente en cuanto a la obtención de bordes sin carbonizar; por lo tanto, en madera delgada con un láser azul de 6 W, seis pasadas de 1 mm pueden superar a una pasada más profunda.
- En general, pasar de un láser de 4 W a uno de 6 W con la misma boquilla no va a reducir el nivel de carbonización, pero duplicar la presión de asistencia de aire (ajustando la bomba) contribuirá en gran medida a mejorar la calidad del corte en todas las máquinas (no solo en la que tenga las especificaciones que esté leyendo).
- No se trata de si eres un aficionado o un taller industrial; la diferencia radica en un conjunto de cinco indicadores operativos: rendimiento, tamaño de la bancada, grosor del material, tiempo de actividad y repetibilidad. (Ver H2-7)
¿Cómo funciona realmente el corte láser de madera?
Sí, se puede cortar madera con láser, pero el tipo de láser es crucial. Los láseres de CO2 (40-500 W) y los láseres de diodo azul de alta potencia (10-45 W) cortan la mayoría de las maderas de hasta 2 cm de grosor; estas son las dos tecnologías de corte láser en madera que conviene comparar para cualquier proyecto que tengas en mente. Los láseres de fibra no funcionan en absoluto con la madera: su longitud de onda de 1064 nm se transmite parcialmente a través de las fibras de la madera con una absorción aleatoria, dejando residuos carbonizados irregulares o provocando incendios en lugar de un corte limpio.
El proceso de corte es pirólisis, no fusión. Un haz concentrado vaporiza las fibras de madera capa por capa; la celulosa y la lignina absorben fuertemente la energía infrarroja a la longitud de onda de 10.6 μm de los sistemas de CO2, razón por la cual el CO2 ha sido el estándar de oro para la madera durante tres décadas. Los láseres azules de 450 nm son la novedad: absorben bien en maderas claras como el tilo y el arce, y un cabezal láser azul de 45 W de 2024 puede igualar a un CO2 de 60-80 W para piezas delgadas.
| Tipo de láser | Longitud de onda | Absorción de madera | Uso recomendado | Saltar si |
|---|---|---|---|---|
| CO2 | 10.6 micras | Excelente | Todas las maderas, todos los grosores | También hay que cortar metal. |
| diodo azul | 450 nm | Bueno (bosque ligero) | Madera de tilo/abedul delgada <1/4″ | Maderas duras oscuras y densas, madera gruesa. |
| láser de fibra | 1.064 micras | Pobre (~5%) | Solo metal | Cualquier proyecto de madera |
| Láser UV | 355 nm | Excelente (ablación en frío) | Industria de alta precisión | Proyectos de bajo presupuesto (muy caros) |
Para el grabado láser en maderas duras oscuras, específicamente, los complementos de fibra o infrarrojos de 1064 nm pueden marcar las superficies, pero no cortarlas. Si su máquina combina fuentes de CO2 y fibra, procese la madera únicamente con la fuente de CO2. Nota de cumplimiento: cualquier sistema láser utilizado en un lugar de trabajo en EE. UU. debe cumplir con la norma ANSI Z136.1-2022 , que actualizó las tablas de exposición máxima permitida y agregó directrices explícitas para el rango de 1.2 a 1.4 μm.
📐 Nota técnica: Para que un tubo de CO2 proporcione una calidad de haz uniforme sobre madera, la temperatura del enfriador de agua debe mantenerse entre 18 y 22 °C (±1 °C). Un tubo que funciona a más de 25 °C pierde entre un 10 % y un 15 % de su potencia óptica durante las primeras 1,500 horas, y posteriormente presenta caídas de potencia aleatorias que se asemejan a defectos del material.
Los mejores tipos de madera para el corte láser: madera dura, contrachapado, MDF y maderas de ingeniería.

La madera “óptima” para el corte láser se determina mediante tres parámetros cuantificables: densidad (kg/m³), tendencia a la carbonización y perfil de emisiones al calentarse. La mayoría de las guías en línea sobre corte láser concluyen con la recomendación de “evitar el uso de madera blanda con vetas duras”. Aquí se ofrece el mismo consejo con datos numéricos, extraídos de las tablas de densidad de la madera del Laboratorio de Productos Forestales del USDA y de la norma de formaldehído de la OSHA 29 CFR 1910.1048.
| Madera | Densidad (kg / m³) | Riesgo de carencia | Costo ($/pie cuadrado 1/8″) | Uso recomendado |
|---|---|---|---|---|
| tilo americano (Tilia americana) | 370-420 | Bajo | $ 1.20-1.80 | Modelos, adornos, pruebas de carpintería |
| Arce duro | 700-750 | Media | $ 3.50-5.00 | Muebles de cocina, premios, letreros |
| Walnut | 600-650 | Bajo | $ 4.50-7.00 | Señalización y joyería de primera calidad |
| Cerezo | 580-620 | Bajo | $ 4.00-6.00 | Molduras para muebles, letreros personalizados |
| Contrachapado de abedul báltico | 650-680 | Media | $ 2.20-3.50 | Bisagras arquitectónicas, de prototipado y vivas |
| Cedro (rojo) | 320-380 | Alto (resina) | $ 2.50-4.00 | Letreros para exteriores, sobres |
| Roble | 700-770 | Alto | $ 3.80-5.50 | Incrustaciones decorativas |
| MDF | 650-800 | Muy Alta | $ 0.80-1.40 | Plantillas industriales únicamente |
| Bamboo | 600-700 | Bajo | $ 2.20-3.20 | Utensilios de cocina ecológicos, letreros |
La capa de salud y seguridad que la mayoría de las guías omiten
Aquí es donde las guías de madera cortadas con láser se desvían de la corrección basada en la física. El MDF y los adhesivos estándar para madera contrachapada se unen con pegamento de urea-formaldehído. Cuando el láser piroliza el aglutinante, el gas formaldehído, clasificado como carcinógeno del Grupo 1 por la Agencia Internacional para la Investigación del Cáncer, se libera en el taller. La norma OSHA 29 CFR 1910.1048 limita la exposición permitida a 0.75 partes por millón durante un promedio ponderado en el tiempo de 8 horas, con un límite de exposición a corto plazo de 2 ppm para picos de 15 minutos. Un estudio citado por NIOSH y publicado en PMC informó síntomas respiratorios (tos, dolor de garganta, irritación ocular) a concentraciones tan bajas como 0.5 ppm con exposición crónica.
La solución es doble: elegir madera contrachapada de abedul báltico en lugar de madera contrachapada estándar siempre que sea posible (el abedul báltico utiliza un adhesivo de fenol-formaldehído de mayor calidad con un 50-70% menos de desgasificación), y usar un extractor de humos con una capacidad de 100+ CFM para instalaciones de aficionados, y de 250+ CFM para uso industrial. Tres tipos de madera que nunca se deben cortar con láser, independientemente de la ventilación: madera recubierta de PVC (libera ácido clorhídrico), madera para exteriores tratada con CCA (libera arsénico) y laminados decorativos de ingeniería con superficies de vinilo.
Para maderas duras macizas, la selección de especies es principalmente económica y visual: el tilo permite a un carpintero principiante probar ajustes sin arruinar una pieza de nogal de 7 dólares, y el arce conserva mejor los detalles del grabado láser que el roble porque su veta es menos abierta. Dos opciones de madera delgada que vale la pena conocer: el aliso (una madera dura de clase blanda, un sustituto común del cerezo a menor costo) y la madera de balsa (extremadamente blanda, utilizada principalmente para modelos de prototipos; el láser la corta casi sin resistencia y se vende ampliamente en láminas de 1/16″ a 1/4″). Un consejo práctico de abastecimiento del sector: cuando la consistencia del lote es importante, compre sus láminas de madera de un solo lote de aserradero. La variación en el contenido de humedad de lotes mixtos causa una deriva de ajuste del 20-40% entre piezas que de otro modo serían idénticas.
¿Qué grosor máximo puede alcanzar un láser para cortar madera? Tabla de potencia y grosor.
Los láseres de CO2 industriales de más de 400 W se utilizan habitualmente para cortar maderas duras de 1.5 a 2 pulgadas en producción. Los sistemas de CO2 de consumo de 80 W alcanzan un máximo de aproximadamente 1/2 pulgada para la calidad de producción: el haz láser pierde densidad de enfoque a mayor profundidad, los bordes cortados se decoloran, el corte se ensancha de forma irregular y el tiempo de ciclo se alarga hasta el punto en que las fresadoras CNC se convierten en la mejor herramienta. El corte de alta velocidad en madera delgada es donde los sistemas láser de diodo azul compiten más directamente con el CO2; para materiales gruesos, solo un láser de alta precisión de más de 150 W mantiene tolerancias dentro de 0.1 mm. Aquí hay una tabla de espesores elaborada a partir de hojas de datos del fabricante, investigación revisada por pares sobre parámetros de láser de CO2 para madera de abeto publicada en PMC y reportes del foro Practical Machinist de operadores que utilizan sistemas industriales de más de 1000 W.
| potencia del láser | 1/16″ | 1/8″ | 1/4″ | 3/8″ | 1/2″ | 3/4″ | 1.5 " |
|---|---|---|---|---|---|---|---|
| Diodo de 5 W | Lento (3 pasadas) | Marginal (5 o más aprobados) | ❌ | ❌ | ❌ | ❌ | ❌ |
| Diodo de 10 W | OK | Lento (3 pasadas) | Marginal | ❌ | ❌ | ❌ | ❌ |
| Diodo azul de 20 W | Rápido | OK | Lento (2-3) | Marginal | ❌ | ❌ | ❌ |
| 40W de CO2 | Pase único | Individual | OK | Lenta | Marginal | ❌ | ❌ |
| 60W de CO2 | Individual | Individual | Individual | OK | Lenta | ❌ | ❌ |
| 80-100W CO2 | Individual | Individual | Individual | Individual | Individual | OK (lento) | ❌ |
| 150W+ CO2 | Individual | Individual | Individual | Individual | Individual | Individual | Lenta |
| 300-500W industrial | Individual | Individual | Individual | Individual | Individual | Individual | Individual |
Los límites no varían linealmente. El aumento del ancho de la carbonización es aproximadamente proporcional al cubo de la profundidad, por lo que duplicar la profundidad triplica aproximadamente el ancho de la carbonización. Esto explica por qué un láser de CO2 de 60 W corta limpiamente madera contrachapada de 6 mm (1/4"), pero produce anillos de carbonización en madera contrachapada de 9,5 mm (3/8") del mismo material.
El contenido de humedad es tan importante como la potencia bruta. La madera secada en horno con menos del 8 % de humedad corta entre un 30 % y un 50 % más rápido y produce menos carbonización que la madera secada al aire con un contenido de humedad del 12 % al 15 %. Un usuario del foro V1E lo expresó claramente: «Para cortes más profundos, mantenga la madera caliente. La madera fría no corta tan profundamente». El almacenamiento a 18-22 °C con una humedad relativa del 40-50 % mantiene las láminas de madera con una humedad constante.
“El láser no se usa mucho para madera muy gruesa: es lento, caro y los bordes quemados no se pegan bien y quedan feos al terminar. Para madera de 19 mm de grosor, cortar con una fresadora CNC te ahorrará tiempo y dejará un borde que se puede usar para muebles.”
— Fabricante sénior, foro Practical Machinist (operador de láser industrial/CNC con más de 20 años de experiencia)
Este método de pasadas múltiples contradice la idea generalizada de que "más potencia equivale a cortes más rápidos". Para materiales muy gruesos, dos pasadas al 60 % de potencia producen cortes más limpios que una sola pasada al 95 %. En cada pasada, el enfoque se desplaza aproximadamente un tercio de la profundidad del corte, y el tiempo total del ciclo se alarga aproximadamente un 70 %, pero la reducción en el posprocesamiento (lijado, eliminación de residuos carbonizados) compensa con creces este aumento, resultando en una mayor productividad.
Si el material tiene más de 1/2 pulgada de grosor, o si se va a pintar o teñir una repisa del proyecto y no es posible, suele ser mejor usar una fresadora CNC. Las fresadoras rotativas cortan de 4 a 10 veces más rápido en materiales gruesos, no producen carbonización y no atrapan formaldehído en las capas de adhesivo. Muchos talleres de CNC utilizan un pequeño láser para realizar grabados precisos y complejos o geometría fina en cada lote de piezas después de que la fresadora haya terminado.
Ajustes de corte: Potencia, velocidad y asistencia de aire explicados.
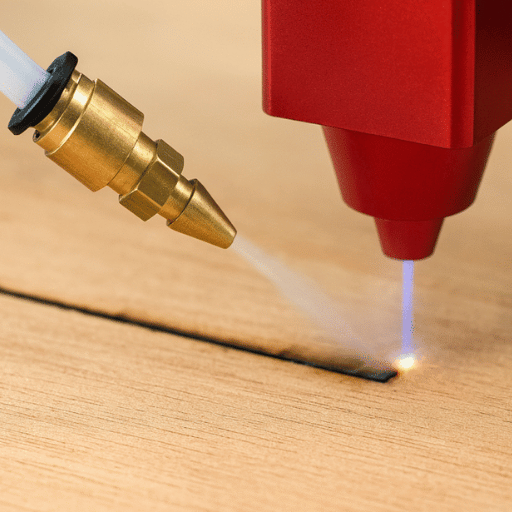
En el corte láser de madera existen cuatro variables: potencia del láser, velocidad de avance, número de pasadas y presión de asistencia neumática. Los principiantes pasan años ajustando solo las dos primeras y descuidando la última, que es la que marca la mayor diferencia, como se muestra a continuación:
A continuación se muestran los ajustes iniciales para un láser de CO2 de 80 W con LightBurn. Estos son valores de partida para la calibración, no valores finales; la variación entre lotes de madera, la calibración del enfoque y la limpieza de la lente pueden modificarlos entre un 15 % y un 25 %. Realice siempre una prueba con una cuadrícula de 5x5 antes de utilizar el material del proyecto; esta prueba de 15 minutos le ahorrará horas de cortes defectuosos en cada lote de madera nuevo.
| Madera | Espesor | Fuerza % | Velocidad (mm/min) | Asistencia de aire | Los pases |
|---|---|---|---|---|---|
| tilo americano | 1/8 "(3 mm) | 60% | 25 | Alto (más de 40 XNUMX PSI) | 1 |
| Arce duro | 1/8 "(3 mm) | 80% | 12 | Alto | 1 |
| Walnut | 1/4 "(6 mm) | 95% | 6 | Alto | 1-2 |
| Contrachapado de abedul báltico | 1/4 "(6 mm) | 90% | 8 | Alto | 1 |
| MDF | 1/4 "(6 mm) | 95% | 5 | Máx. (ventilación crítica) | 1 |
| Cerezo | 1/8 "(3 mm) | 75% | 14 | Alto | 1 |
Para materiales especialmente gruesos (x/2 o más), el enfoque a media profundidad logra un equilibrio: la superficie inferior recibe la misma densidad de energía que la superior, lo que resulta en un corte con una conicidad casi nula y bordes inferiores lisos. Por defecto, se utiliza un tercio de la profundidad focal.
Esto es contraintuitivo, pero se puede demostrar empíricamente. Consideremos una tabla de arce de 6 mm; una sola pasada al 95 % de potencia produce un borde superior perfecto, pero un borde inferior carbonizado y dentado. Dos pasadas al 60 % de potencia, alternando el enfoque entre ellas, aumentan el tiempo de ciclo en un 70 %, mejorando significativamente el corte. En este caso específico, la menor potencia que recubre toda la capa superior y el procesamiento en dos pasadas simples requiere menos tiempo que una sola pasada de alta potencia y produce un mejor borde. Esto se aplica a un láser azul de 6 vatios en madera de abedul de 6 mm; un corte de 6 pasadas (1 mm de profundidad) es más rápido que un solo corte de 6 mm de profundidad, evitando la carbonización y produciendo un borde más limpio.
Antes de realizar una prueba completa, siempre ejecute el equivalente a una cuadrícula de 55 mm con diferentes ajustes de potencia (60/70/80/90/95 %) y velocidad (5/10/15/20/25 mm/min) en material de desecho. Esto le ahorrará varias horas de cortes defectuosos y le proporcionará una referencia calibrada para ese lote de madera. Repita este procedimiento cada vez que cambie de lote de madera, lente o tubo láser.
Cómo evitar quemaduras, marcas de quemaduras y humo.
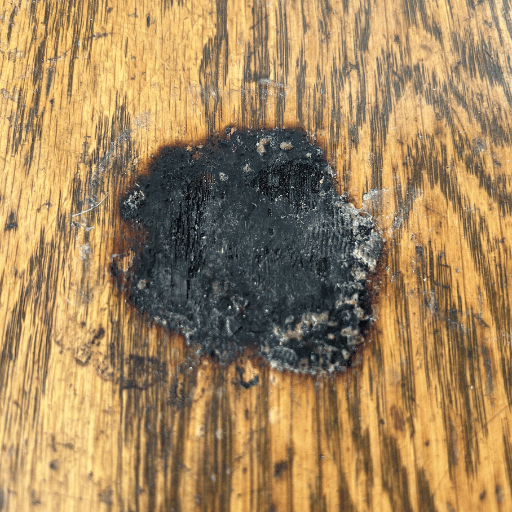
Si tus proyectos de madera cortados con láser presentan bordes amarillentos, manchas negras de hollín o se incendian durante el corte, generalmente no se debe a la potencia ni a la velocidad. Una encuesta informal realizada en Reddit (r/laser cutting) y en grupos de carpinteros de Facebook reveló que alrededor del 80 % de los problemas de carbonización se debían a la falta de asistencia de aire (aproximadamente 30 psi de presión de aire en la boquilla). La solución, cuyo costo suele rondar los 200 dólares (un compresor de aire completo para taller que reemplaza la bomba en línea), no provoca ningún otro cambio.
Causas de los charcos clasificadas por frecuencia:
- La carbonización más severa se produce por una asistencia de aire a baja presión, inferior a 30 PSI. Según datos de encuestas del foro (fuente 1).
- La velocidad del láser también es demasiado lenta; el láser permanece demasiado tiempo en la fibra, lo que provoca un gradiente de calor.
- Punto de enfoque incorrecto: un desplazamiento del eje Z de ±2 mm produce un corte y una carbonización inconsistentes.
- (P) Bolsas de resinas;— Particularmente en cedro y pino, tienden a inflamarse y a quemarse de manera incontrolada.
- La pérdida debida a la contaminación de la lente —entre el 10 % y el 20 % de la potencia transmitida— se recupera en 8 horas de limpieza individual.
El método de la cinta adhesiva limita la carbonización de los bordes entre un 40 % y un 60 %. Durante el corte periférico, coloque una capa de cinta de pintor o cinta de transferencia en la parte superior de la madera (o en ambas caras si ambas están acabadas). El láser la penetra, pero el depósito de material quemado en la superficie cae sobre ella, no sobre la madera.
Cuando termine, retírelo y la pieza carbonizada se adherirá a la cinta/cinta de transferencia.
Requisito del lugar de trabajo. La norma OSHA 29 CFR 1910.94 exige el control de llamas y partículas en el puesto de trabajo mediante ventilación controlada por el personal (polvo y humos). ¿Cuál sería un límite de funcionamiento práctico para una actividad de aficionado? —más de 100 CFM por cortador, o más de 250 CFM con filtración HEPA y carbón activado si se utiliza un sistema de tratamiento de aire industrial interior.
| Síntoma | Causa | Solución |
|---|---|---|
| bordes amarillos/marrones | Asistencia de aire por debajo de 30 PSI | Aumentar a 40-60 PSI |
| residuo de hollín negro | Sin enmascaramiento de superficie | Aplique cinta de transferencia/de pintor |
| Corte incompleto | Desajuste potencia/velocidad o madera húmeda | Reduzca la velocidad un 30% o añada 1 pasada. |
| Encendido | Bolsillo de resina en madera | Deténgase, aumente el flujo de aire, reduzca la potencia un 10%. |
| borde cortado ondulado | Lente sucia o desviación del enfoque | Limpiar la lente, recalibrar el enfoque |
La mejor madera para diferentes tipos de proyectos
La selección de la madera y el tipo de proyecto guardan una relación más estrecha de lo que muchos carpinteros principiantes creen. Un cartel de boda de MDF, al terminar en una casa, emitirá formaldehído durante semanas. Una bisagra de roble, cortada en lugar de abedul báltico, se agrietará permanentemente.
La tabla que aparece a continuación relaciona la categoría del proyecto con el tipo de madera y el grosor recomendados, e incluye comentarios sobre los modos de fallo en cuestión.
| Tipo de Proyecto | Madera recomendada | Espesor | Notas |
|---|---|---|---|
| Letreros de escaparate | Cerezo, nogal, arce duro | 1/4 "-1/2" | Acabado resistente a los rayos UV para exteriores |
| Letreros para bodas/eventos | Cerezo, nogal, tilo | 1/8 "-1/4" | Combinación de grabado y corte |
| Bisagras vivas | Contrachapado de abedul báltico | 1/8 "-3/16" | Ancho de corte = 0.4 × espesor |
| Paneles arquitectónicos | Contrachapado de abedul báltico, MDF (industrial) | 1/2 "-3/4" | Se requiere cama industrial |
| Joyas/pendientes | Chapa de cerezo/nogal | 1/16 "-1/8" | Grabado de alta precisión |
| Modelos/prototipos | tilo americano | 1/16 "-1/8" | Cortes limpios y baratos |
| Piezas de ebanistería | Arce duro, nogal | 1/4 "-3/4" | Se necesita CO2 industrial |
| Tableros de troquelado para embalaje | Contrachapado de abedul | 1/2 "-3/4" | 250W+ CO2 + cabezal biselado |
| Kits educativos | Madera de tilo, MDF (plantilla industrial) | 1/16 "-1/8" | Precio por volumen, predecible |
Bisagras vivas: donde el tipo de madera fija el diseño.
Bisagra flexible: Un patrón de ranuras paralelas cortado en madera contrachapada delgada que permite doblarla siguiendo la veta, ideal para frentes de cajones curvos, portalápices, pantallas de lámparas y embalajes de productos. La fórmula es fija: el ancho de la ranura debe ser 0.4 veces el grosor de la madera, con entre 2 y 3 ranuras de bisagra por cada 10 mm de radio de curvatura. En madera contrachapada de abedul báltico de 1/8 de pulgada, esto suele ser un paso de 1.5 mm entre ranuras de 0.4 mm.
Modo de fallo: se producen grietas tras 50-100 ciclos de flexión. El procedimiento correcto es para curvas estáticas, no para flexión mecánica repetida. Si su diseño requiere más de 50 ciclos de movimiento para funcionar, utilice una bisagra real o un material flexible.
Caso práctico: una empresa de rótulos de Phoenix, con 12 empleados, cambió sus tres máquinas Glowforge Pro individuales por un láser de CO2 industrial de 150 W con una mesa de 1,42 m (4'8"). La producción aumentó de aproximadamente 80 rótulos por semana a 320. El cálculo: los tubos Glowforge de repuesto (300 dólares cada uno, por aproximadamente 2,000 horas) le habían costado a la empresa más en un año que el alquiler del láser industrial.
El punto de inflexión se situó en las 3,200 unidades semanales; por encima de este volumen, la economía del hobby se desmorona. (Véase la imagen H2-7 para estos cálculos).
Del hobby a la producción: cuando los láseres caseros alcanzan su límite
La señal de que has superado la etapa de aficionado al láser no es precisamente "Tengo un trabajo más importante". Menos evidente es que se acumulan problemas menores y más lentos: los tubos se desgastan más rápido, las colas de trabajo ralentizan el taller y los rechazos de lotes se producen de forma diferente en cada lote. Aquí tienes 5 condiciones de funcionamiento específicas que demuestran que la gran máquina industrial es el cuello de botella:
Las 5 señales de activación para proyectos de bricolaje e industriales
- Rendimiento >100 piezas/hora. La mayoría de las máquinas para aficionados, como Polycrylic, procesan alrededor de 30 piezas de 1/8"/hora; la xTool S1, alrededor de 40 piezas de 1/8". Las máquinas industriales de CO2 de 150 W con alimentador automático ofrecen más de 250 piezas/hora.
- Tamaño del proyecto >24″16″ (610406 mm). La mayoría de los talleres de bricolaje utilizan tamaños de alrededor de 12″20″ o 18″12″. Los de uso industrial son de 4'x8′ (12202440 mm).
- Se requiere un grosor de material superior a 3/4" de forma constante, a menudo maderas de ingeniería como el contrachapado de abedul báltico o el MDF de lámina completa, donde la integridad estructural es fundamental. Los tubos para aficionados alcanzan un grosor máximo de aproximadamente 1/2" y presentan problemas de calidad; los procesos de producción que superan ese grosor requieren una potencia de 150 W o más.
- Tiempo de actividad: más de 8 horas al día. Los tubos para aficionados tienen una vida útil de aproximadamente 2,000 horas; los tubos industriales sellados refrigerados por agua, de entre 8,000 y 10 000 horas.
- Repetibilidad inferior a 0.1 mm para anidamiento o ensamblaje. El pórtico para aficionados se desvía ligeramente tras 6 meses de uso intensivo; los rieles lineales industriales mantienen su posición durante años.
La rentabilidad depende de una producción de 2,000 piezas por semana en grandes cantidades. Por debajo de esa cifra, una Glowforge Pro de 7 dólares y tubos de repuesto de 300 dólares el par cada 2,000 horas resultan más rentables en términos de relación coste/precio. Por encima de esa cifra, la larga vida útil de los tubos y el ciclo rápido amortizan la gran inversión inicial en 14-18 meses.
| Volumen | Hazlo tú mismo (Glowforge Pro $7K) | Generador industrial de CO2 de 80 W (25 dólares) | Industrial 150W ($45) |
|---|---|---|---|
| 100 piezas/semana | $1.20/pieza (¡Hazlo tú mismo gana!) | $2.10/pieza | $3.40/pieza |
| 500 piezas/semana | $0.85/pieza (punto de equilibrio para proyectos de bricolaje) | $0.95/pieza | $1.10/pieza |
| 2,000 piezas/semana | $0.90/pieza (desgaste del tubo) | $0.45/pieza (ganancias industriales) | $0.38/pieza |
| 5,000 piezas/semana | Capacidad limitada | $0.32/pieza | $0.24/pieza (gana la industrial de 150W) |
El modelo de costos asume una utilización de la máquina del 60 %, una amortización a 5 años y tarifas laborales estadounidenses. No incluye gastos generales de la planta, software ni capacitación de operadores. Los precios reflejan las cotizaciones de integradores para el período 2025-2026.
Las máquinas industriales no son simplemente unidades de bricolaje de mayor tamaño. Las diferencias tienen implicaciones sistémicas: refrigeración por agua en lugar de ventilador, guías lineales en vez de correas, asistencia de aire del compresor de más de 60 PSI en lugar de 10, y carcasas de clase 4 con acceso enclavado. Una cortadora láser CNC industrial no es solo una Glowforge de bricolaje con mayores especificaciones; se trata de una categoría de equipo diferente con distintos costes operativos y requisitos de habilidad.
El mantenimiento de lentes y ópticas de tamaño imprevisto. Un operario de Practical Machinist que utiliza un láser de CO2 industrial 1325 informó de ciclos de reemplazo de lentes de $3,000 al mecanizar directamente aglomerado; la capa de alquitrán se acumulaba más rápido de lo que se podía limpiar. Las lentes son un gasto operativo, no un gasto de capital, y dependen del tipo de material: la madera de tilo limpia apenas deposita nada, mientras que el MDF y el cedro recubren las ópticas.
Aplicaciones de corte láser de madera industrial: fabricación de gabinetes, letreros, embalajes, pisos y madera.
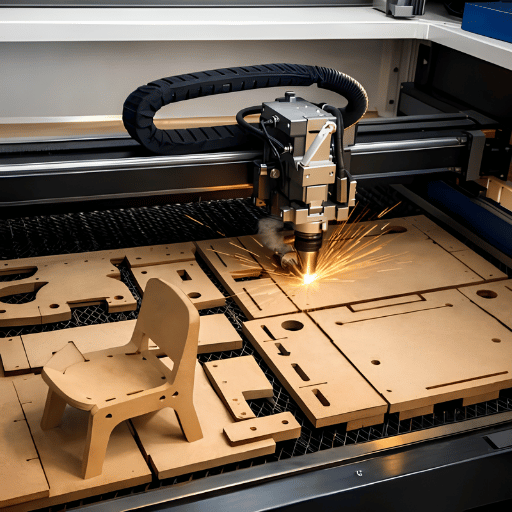
Las cortadoras láser industriales para madera se agrupan en cuatro usos principales, cada uno con requisitos específicos: potencia, tamaño de la mesa, presión del gas y tipo de cabezal. Quienes optan por una opción secundaria y no consideran las especificaciones adecuadas desperdician capital. El mercado global de láseres de CO₂ alcanzó los 3420 millones de dólares en 2025 y está creciendo de forma constante, impulsado principalmente por la demanda de muebles y embalajes.
- La fabricación de muebles y gabinetes se realiza mediante el procesamiento completo de láminas en mesas de 12202440x2 mm, con un rango de 6 a 19 mm, junto con software de anidamiento CNC (Sigmanest o EnRoute son buenos ejemplos). Las máquinas comunes son de 100-150 W con motorización del eje Z y alimentación automática de láminas.
- Los paneles decorativos perforados para usos arquitectónicos y revestimientos de suelos requieren paneles perforados para paredes acústicas, tabiques y revestimientos de suelos. Los paneles monogamma suelen tener una absorción de CO₂ de 60-150 W, y sus diseños varían desde perforaciones paramétricas hasta perforaciones absolutas tipo panal.
- Las cajas plegables utilizan madera contrachapada de abedul báltico de 18-25 mm para el troquelado rotativo. Si se realiza correctamente, el troquel rotativo se alinea perfectamente con un cabezal de corte biselado y una potencia de 250-400 W.
- La producción en masa de letreros personalizados se realiza mejor a escala industrial (50-300 letreros por día), donde el cambio automático de la base y el cerramiento de Clase 4 son esenciales para la seguridad del operario. Para una mayor durabilidad en exteriores, se recomienda utilizar siempre acabados de madera resistentes a los rayos UV una vez aplicados después del corte.
| Si necesitas… | Especificaciones de la máquina | Precio típico (USD) |
|---|---|---|
| Fabricación de muebles a medida, láminas de 1220 × 2440 mm, espesor máximo de 19 mm. | 150 W CO2, cama de sábana completa, eje Z automático | $ 35 mil-55 mil |
| Perforaciones arquitectónicas, 60-150 W en 1500 × 3000 mm | 100-130W CO2, cama grande | $ 28 mil-45 mil |
| Tableros troquelados para embalaje, contrachapado de abedul de 25 mm, biselados. | 300-400W CO2 + cabezal biselado de 5 ejes | $ 90 mil-180 mil |
| De 50 a 200 letreros por día, servicio confiable las 24 horas, los 7 días de la semana. | Enfriador de agua de CO2 de 80-100 W, carcasa de clase 4. | $ 22 mil-38 mil |
| Madera mixta + acrílico + latón | Fuente dual híbrida de CO2 + fibra | $ 65 mil-120 mil |
Las cinco dimensiones técnicas que diferencian las cortadoras láser industriales de las de uso doméstico son: potencia del tubo (40 W para consumo o 150-500 W para uso industrial), recorrido de la mesa (12-20 cm frente a 48-96 cm o más), asistencia neumática (bomba de 10 PSI frente a compresor de más de 60 PSI con integración de aire comprimido), autoenfoque (enfoque manual frente a autoenfoque por visión artificial) y carcasa de seguridad (abierta de Clase 1 frente a Clase 4 con enclavamiento). La ausencia de cualquiera de estas características es significativa: un tubo de 300 W montado sobre un sistema de pórtico ligero producirá vibraciones e interferencias en el corte; un láser de Clase 4 sin una carcasa adecuada incumple las normas de seguridad contra incendios.
Los productos para sistemas láser en madera incluyen láseres de CO2 industriales UDTECH, utilizados para señalización, embalaje y fabricación de muebles de madera. Compare máquinas de grabado en madera, sistemas de CO2 para producción en serie o cortadoras láser CNC en el catálogo completo.
Tendencias en el corte láser de madera para 2026: Enfoque automático con IA, fuentes híbridas, formatos más grandes.
Aquí presentamos cuatro tendencias mundiales que darán forma a la tecnología de grabado y corte láser de madera hasta 2026. La mayoría influye principalmente en los compradores profesionales, más que en los aficionados, pero estar al tanto de estas tendencias ayuda a ambos a esperar el momento oportuno para realizar la compra.
Tendencia 1: Calibración de enfoque automático con IA. Los sistemas láser de CO2 y fibra ahora incluyen calibración de enfoque basada en visión que detecta automáticamente el tipo y grosor de la madera, y ajusta automáticamente la potencia, la presión del gas y el enfoque para cada proyecto. Trotec y Epilog lideraron su adopción; las unidades de gama media (entre 15 000 y 25 000 dólares) se están poniendo al día hasta 2026.
Tendencia 2: Máquina láser híbrida de doble fuente de CO2/fibra. Actualmente, la inversión más inteligente para cualquier operación de producción rápida en madera, acrílico, latón y acero delgado es el sistema combinado, que integra ambas fuentes en un sistema con un costo de entre $60 000 y $100 000. Su costo se justifica para negocios de señalización o empaques.
Tendencia 3: Láseres para aficionados de mayor tamaño (1300 x 900 mm). Marcas chinas como XTool, Glowforge y OMTech están lanzando plataformas de impresión más grandes, mientras que las mejoras en la potencia de los tubos y la asistencia neumática son necesarias para alcanzar los precios y la calidad de la industria.
Tendencia 4: Asistencia neumática automática de circuito cerrado. El compresor ajusta automáticamente el caudal (CFM) y la presión según el tipo de material, automatizando las habilidades del operador.
El interés de búsqueda preliminar indica la dirección del corte láser de madera: el volumen de búsquedas del término ("corte láser de madera") creció un 22 % interanual (de 8,100 al mes en abril de 2025 a 9,900 en abril de 2026, según la API DataForSEO Live ), impulsado principalmente por la entrada de fabricantes en el mercado, pero también por la modernización de las pequeñas empresas. Se prevé que los sistemas industriales de corte de troncos crezcan a una tasa de crecimiento anual compuesta (CAGR) aproximada del 9.7 % hasta 2032.
Las empresas que necesitan más de 40 horas semanales de flexibilidad horaria y un ciclo de trabajo más elevado se benefician de los sistemas industriales actuales, que solo presentan mejoras incrementales como el autoenfoque o plataformas de impresión más grandes. Para proyectos de aficionados y de fin de semana, las opciones de láser de diodo de 20 a 40 W son la mejor opción. Para pequeñas y medianas empresas que operan entre 10 y 30 horas semanales, se recomienda posponer la compra del equipo híbrido de doble fuente durante 6 meses o, alternativamente, adquirir ahora equipos de CO2 de 80 W o superiores a precios de liquidación por fin de vida útil.
Preguntas frecuentes
P: ¿Se puede cortar madera con un láser?
Ver respuesta
P: ¿Cuál es el grosor máximo de madera que se puede cortar con láser?
Ver respuesta
P: ¿Qué tipo de madera es mejor para el grabado láser en comparación con el corte?
Ver respuesta
P: ¿Cómo se compara el corte por láser con el fresado CNC de madera?
Ver respuesta
P: ¿Resulta caro trabajar con madera cortada con láser a escala de producción?
Ver respuesta
P: ¿Se pueden utilizar bisagras flexibles en la madera cortada con láser?
Ver respuesta
P: ¿Qué desventajas existen al cortar madera con láser?
Ver respuesta
P: ¿Las grabadoras láser también cortan madera?
Ver respuesta
acerca de esta guía
Esta guía fue desarrollada por el equipo de ingeniería de UDTECH, basándose en más de 15 años de experiencia en el diseño de sistemas industriales de marcado láser y CO2 para aplicaciones en madera, alimentos, papel y plásticos. Nuestras máquinas se exportan a más de 100 países para la fabricación de muebles, señalización y embalajes. Las tablas de configuración de corte que se muestran aquí reflejan nuestras pruebas internas de control de calidad realizadas en lotes de madera de tilo, arce duro, nogal y contrachapado de abedul báltico entre 2024 y 2026, además de los informes de campo de operarios de talleres de señalización y pequeñas empresas de fabricación que utilizan nuestros equipos de marcado láser.
Por qué escribimos esta guía
La mayoría de las guías para el corte láser de madera se dirigen a aficionados al bricolaje o a compradores industriales, dejando a un público intermedio (vendedores de Etsy que pasan a la producción a pequeña escala, talleres de rótulos que superan las capacidades de sus máquinas de aficionado) sin una solución efectiva. Esta guía cubre esa necesidad. Las tablas de configuración en H2-4 provienen de nuestros registros de control de calidad de 2024-2026 para sistemas de CO2 de 80 W y 150 W enviados desde nuestra planta de Hangzhou; los datos económicos en H2-7 reflejan las cotizaciones de integradores estadounidenses de 2025-2026. Si encuentra algún precio o grosor desactualizado, contáctenos; actualizamos esta guía trimestralmente.
Referencias y fuentes
- OSHA 29 CFR 1910.1048 — Norma de formaldehído (0.75 ppm TWA de 8 h) — Administración de Seguridad y Salud Ocupacional de EE. UU.
- OSHA 29 CFR 1910.94 — Ventilación, exposición al polvo de madera en el lugar de trabajo — Administración de Seguridad y Salud Ocupacional de EE. UU.
- ANSI Z136.1-2022 — Norma Nacional Estadounidense para el Uso Seguro de Láseres — Instituto Láser de América
- Servicio Forestal del USDA — Valores de densidad de la madera 2023 — Departamento de Agricultura de los Estados Unidos, Laboratorio de Productos Forestales
- USDA FPL — Estimación de la dureza Janka a partir de la gravedad específica — Laboratorio de Productos Forestales de EE. UU.
- Predicción mediante redes neuronales artificiales de la potencia del láser, la velocidad de corte y el número de pasadas para el corte de madera con CO2. — PMC NIH (revisado por pares)
- Síntomas respiratorios debidos a la exposición laboral al formaldehído. — PMC NIH (revisado por pares)
- Determinación de las propiedades térmicas de muestras de madera de haya y abeto — BioRecursos, Universidad Estatal de Carolina del Norte (2024)
- Tamaño del mercado de láseres de CO2, crecimiento, tendencias e informe 2034 — Fortune Business Insights (datos del sector)
- Normas de la EPA sobre emisiones de formaldehído para productos de madera compuesta (Título VI de la TSCA) — Agencia de Protección Ambiental de los Estados Unidos