Los requisitos de integración de la línea de producción de rollos de huevo son las comprobaciones eléctricas, de servicios públicos, de espacio físico, de sincronización de velocidad y de protocolo PLC que una instalación debe confirmar antes de que una línea nueva o adicional entre en producción.
Especificaciones rápidas
| Consumo eléctrico | 9.7 kW (UD05-2) / 12 kW (UD05-3), 380 V/50 Hz (220 V/60 Hz opcional) |
| Consumo de gas | GLP ~6-8 kg/h o gas natural ~8-10 m³/h, según el modelo. |
| Huella de la máquina | 4.2 × 3.7 m (15.5 m²), acceso para el operador por un solo lado |
| Tasa de producción | 220-330 piezas/minuto (medido en fábrica, línea de tambor rotatorio clase UD05) |
| Controla | PLC integrado (temperatura/combustión): protocolo a nivel de planta confirmado por separado por cada proveedor. |
Una lista de verificación de requisitos para la integración de una línea de producción de rollitos de primavera debe abarcar mucho más que la hoja de especificaciones de una sola máquina, ya sea que se trate de una máquina comercial para una primera línea o de la incorporación de una segunda a una maquinaria alimentaria existente. La máquina de rollitos de primavera (la que extiende la masa, deposita el relleno y enrolla la unidad terminada) es solo un elemento de una línea que debe contar con capacidad eléctrica suficiente, una fuente de alimentación verificada, espacio adecuado en el suelo, equipos anteriores y posteriores sincronizados a la velocidad de la línea y una solución de control que se integre eficazmente con los sistemas generales de la planta. (Nota: Si se comparan líneas de rollitos de primavera con máquinas para rollitos salados , se puede encontrar más información sobre este tema en otros lugares).
Agregar una línea de producción de rollos de huevo implica planificar suficiente espacio adicional en el panel eléctrico, además de la potencia nominal en kW de la máquina, asegurarse de haber confirmado el suministro de gas y aire comprimido antes de realizar el pedido, y garantizar que el PLC de la máquina pueda comunicarse con el resto de la automatización de la planta, y no solo controlar su propia temperatura y combustión. Si se omite alguno de estos pasos, lo más probable es que se produzca un retraso en la instalación.
- No debería basar su presupuesto en el valor en kW que aparece en la placa de características de la máquina; las pruebas reales en instalaciones de procesamiento de alimentos demuestran que la carga total del panel aumenta entre un 54 % y un 84 % con respecto a esa cifra cuando se implementa una nueva línea.
- El aire es ese elemento que nadie parece preguntar de antemano; no se especifica en ninguna sección sobre equipos para rollitos de primavera, ni en la página web de este tipo, ni en sus folletos de productos.
- Es fácil creer que la máquina de rollitos de huevo es el cuello de botella de la línea de producción. Normalmente, no lo es.
- Un nivel consiste en el control de la máquina mediante un PLC integrado que regula su propia temperatura de combustión, mientras que otro nivel consiste en un PLC integrado capaz de registrar datos en el sistema SCADA/MES de la planta. Esta brecha es el elemento más subestimado en la integración del sistema.
| Categoría | Requisito | Valor típico |
|---|---|---|
| Sistema eléctrico | Espacio libre del panel por encima de la placa de características kW | + 54% a + 84% |
| Sistema eléctrico | Linea de voltaje | 380V/50Hz (220V/60Hz opcional) |
| Utilidad | Consumo de gas | GLP 6-8 kg/h o NG 8-10 m³/h |
| Utilidad | El aire comprimido | Evaluar por estación auxiliar (CFM/psi) |
| Footprint | Huella de la máquina | 4.2 × 3.7 m (15.5 m²) |
| Footprint | Autorización de acceso | Lado del operador + la cinta transportadora funciona en ambos extremos |
| Throughput | Tasa de producción | 220-330 piezas/minuto |
| Controla | Alcance del PLC integrado | Control de temperatura/combustión únicamente |
| Controla | Opciones de protocolo a nivel de planta | Modbus, Profinet, EtherCAT u OPC-UA |
| Puesta en funcionamiento | Control de energía peligrosa | Bloqueo/etiquetado según OSHA 1910.147 |
¿Cuánta energía eléctrica consume realmente una línea de producción de rollos de huevo?
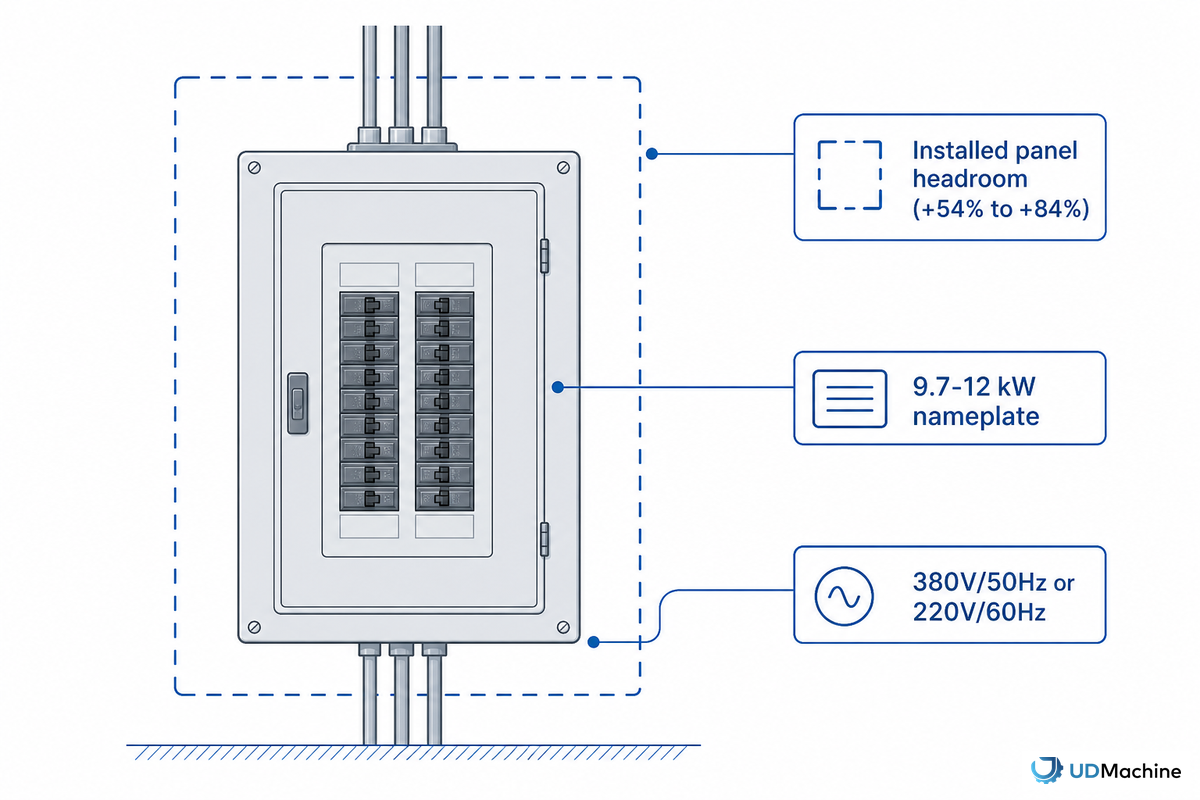
Según las mediciones de fábrica, la potencia del UD05-2 es de 9.7 kW y la del UD05-3 de 12 kW, ambas a 380 V/50 Hz (220 V/60 Hz opcional). Estas mediciones se realizaron in situ, no se basan en estimaciones del catálogo. El valor de kW indicado en la placa de características es el punto de partida para la elaboración del cuadro eléctrico por parte del electricista, no el punto final.
Un estudio financiado por una empresa de servicios públicos de California sobre instalaciones comerciales de procesamiento de alimentos totalmente eléctricas encontró que agregar nuevos equipos de procesamiento generalmente aumenta la carga eléctrica total de una instalación entre un 54 % y un 84 % por encima de la propia clasificación del nuevo equipo, y agrega entre $1,600 y $7,400 a los cargos por demanda dependiendo de la estructura tarifaria de la empresa de servicios públicos. [1] Esa diferencia se debe al arranque del motor, las cintas transportadoras adicionales, los gabinetes de control que comparten el mismo circuito nuevo y la iluminación o ventilación agregada junto a la línea, ninguno de los cuales aparece en la placa de identificación de la máquina de rollos de huevo.
Al aplicar ese rango del 54-84% al consumo nominal de 12 kW de un UD05-3, se obtiene un margen de capacidad real del panel de aproximadamente 18.5 kW en el extremo inferior (12 × 1.54) a 22 kW en el extremo superior (12 × 1.84), no de 12 kW. Solicite a su contratista eléctrico que dimensione el nuevo circuito y el interruptor automático según ese rango y que lo confirme con los requisitos de cableado y puesta a tierra de equipos de OSHA para el circuito derivado antes de la aprobación final. [2]
El voltaje y la fase pueden ser tan importantes como la potencia nominal en kW. Por defecto, los modelos UD05 vienen configurados para electrónica de 380 V/50 Hz; podemos solicitar el paquete de control para 220 V/60 Hz si es necesario. Simplemente indíquenos el voltaje adecuado antes de que su unidad llegue a la fábrica, no después de que haya llegado a sus instalaciones. Si aún se encuentra en la etapa de "¿qué modelo debo comprar?" en lugar de "¿qué tamaño de panel necesito?", la guía del comprador de máquinas para hacer rollitos de huevo ofrece más detalles sobre cómo elegir la capacidad adecuada.
| Máquina | Placa de características kW | Espacio libre para el panel de presupuesto |
|---|---|---|
| UD05-2 | 9.7 kW | ~15-17.8 kilovatios |
| UD05-3 | 12 kW | ~18.5-22 kilovatios |
Gas y aire comprimido: el requisito de la compañía eléctrica que nadie pregunta.
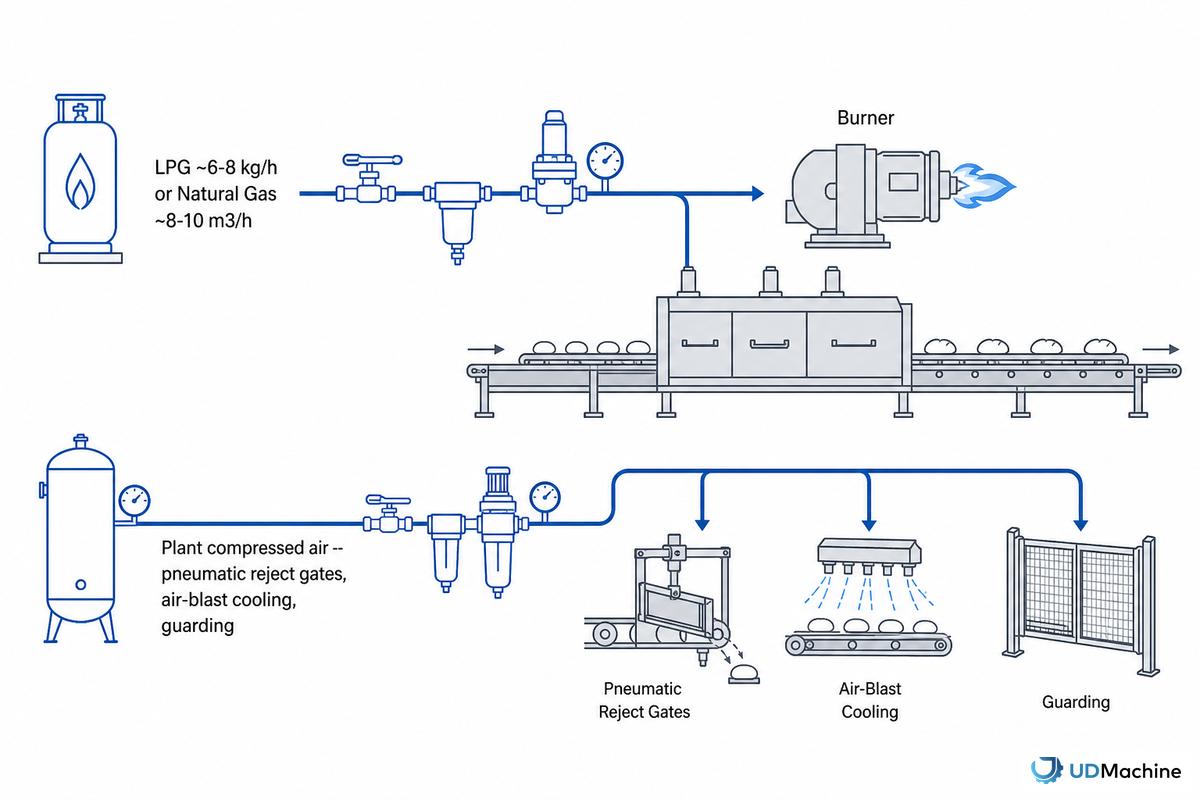
UD05 Ambos modelos están disponibles con opciones de quemador multicombustible y permiten elegir entre gas natural y GLP, con un caudal aproximado de 6-8 kg/h (GLP) o 8-10 m³/h (gas natural) (según el modelo y la potencia nominal). La selección del combustible preferido debe definirse con antelación debido a las diferencias en las fechas de entrega del equipo, la instalación, la ventilación y las tuberías. Se ha informado que la falta de coordinación entre estos elementos es una causa importante de retrasos en la instalación en la industria alimentaria. [3]
Ya sea que el relleno sea de carne, vegetales o una mezcla, la mitad menos importante del dilema de los servicios públicos es el aire comprimido; su uso también está casi ausente en los registros de esta clase de equipos, incluso en el catálogo de productos de este fabricante, en el que hay un registro detallado página por página del consumo de gas de la línea de alimentos, pero ni una sola mención del aire comprimido o de la planta, no porque el aire comprimido nunca sea necesario. Las compuertas de rechazo activadas neumáticamente, las protecciones accionadas por cilindros, el enfriamiento por aire comprimido para el preenvasado y muchas piezas de equipo auxiliar atornilladas a la línea generalmente se alimentan con el aire comprimido de la planta, y el cálculo de dimensionamiento está fácilmente disponible para cualquier planta o entorno de fábrica, incluso cuando no está presente en las especificaciones de un fabricante de equipos de alimentos: es común citar la regla general de que a una presión de referencia de 100 psig, cada incremento de 2 psig en la presión del colector de aire se asocia con un incremento en la potencia de entrada del compresor de aproximadamente el 1 por ciento. [4]
El suministro de aire comprimido no se trata solo de dimensionamiento de servicios públicos, sino de seguridad alimentaria: es fácil pasar por alto el aire comprimido en una línea de producción de alimentos como un "problema de dimensionamiento de servicios públicos", pero de hecho, es un requisito de seguridad alimentaria en sí mismo. La norma 21 CFR 117.40 de la FDA sobre buenas prácticas de fabricación (BPF) para alimentos de consumo humano establece que el aire comprimido y otros gases utilizados para incorporarlos mecánicamente a los alimentos, o para limpiar superficies o equipos en contacto con alimentos, deben filtrarse de manera que los alimentos no se contaminen. [14] En la práctica, esto significa que el aire comprimido en una línea de alimentos no es solo una consideración de presión en términos de hacer funcionar un cilindro, sino que necesita una filtración adecuada para entornos alimentarios, independientemente de si la fuente es un compresor dedicado para uso alimentario o el aire comprimido general de la planta.
Piensa en "¿qué servicios públicos necesita esta máquina?" como una pregunta que solo tiene que ver con el gas. Cualquier estación posterior que utilice aire comprimido (un clasificador neumático de rechazos, una selladora de cajas neumática, un secador de cuchillas de aire de alta velocidad antes de una aplicación de congelación) necesita que esa demanda de aire se tenga en cuenta en la capacidad total del compresor de aire de la planta incluso antes de que la tubería llegue al lugar.
Cree una lista de verificación de solicitudes de servicios públicos para la máquina antes de su envío: -Combustible de gas y tasa de gas confirmados -Sí o no sobre si su estación auxiliar requerirá aire comprimido (con CFM y psi estimados si la respuesta es sí) -Estimación de la compañía de gas o AHJ sobre el tiempo de entrega del permiso (no haga suposiciones antes de la semana de puesta en marcha)
La huella no es solo espacio en el suelo, es espacio libre para la integración.
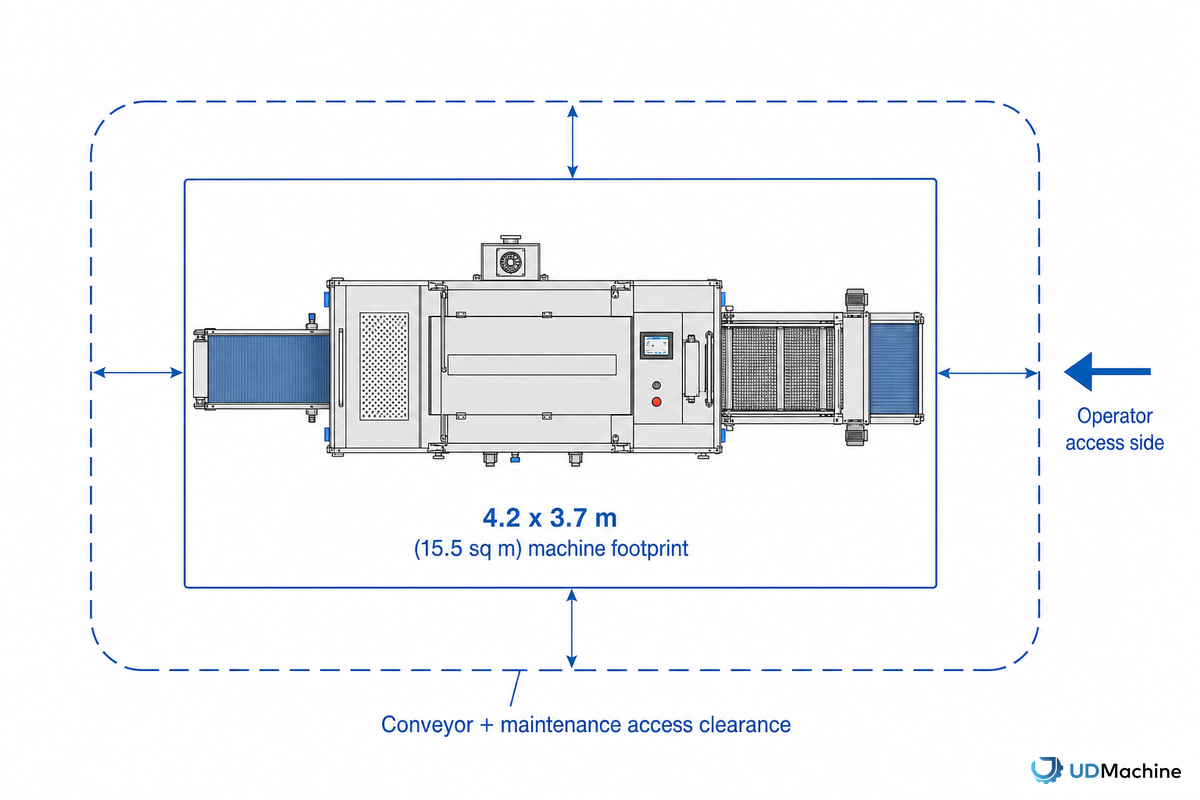
Las dimensiones oficiales de la máquina UDTECH son de 4.2 × 3.7 m (15.5 m²) para cada uno de los dos modelos UD05, con espacio libre para el operario que permite la carga por un solo lado, con cintas transportadoras en el otro lado. Este último dato es más importante que la mera superficie en metros cuadrados: las dimensiones reales deben incluir el recorrido de la cinta transportadora que conecta con la máquina, además del espacio libre para el operario que permite el acceso para limpieza y mantenimiento. La cuestión del diseño de la fábrica nunca se limita a las dimensiones de la propia máquina.
Las guías publicadas sobre la construcción de una línea de producción de alimentos tienden a decir lo mismo: el diseño retrospectivo de las instalaciones y la ubicación de los equipos son costosos de cambiar, y ahorrar dinero en inversión con un espacio libre superior a las dimensiones publicadas de los equipos es más barato en la obra que una vez que se ha vertido la losa. [5]
El operario trabaja por un lado; las cintas transportadoras de refrigeración y embalaje se unen desde el lado opuesto. Esto requiere un recorrido total más largo (máquina + ambas extensiones de la cinta transportadora), pero mantiene despejado el pasillo del operario y facilita la limpieza.
Se adapta a una superficie total más reducida en un espacio limitado, pero a costa de un acceso para mantenimiento más difícil y la incomodidad de que los operarios tengan que cruzar las rutas de las cintas transportadoras; una solución de compromiso que solo puede considerarse razonable cuando el espacio disponible es un factor crítico.
Igualar la velocidad de la línea: La suposición del cuello de botella incorrecto
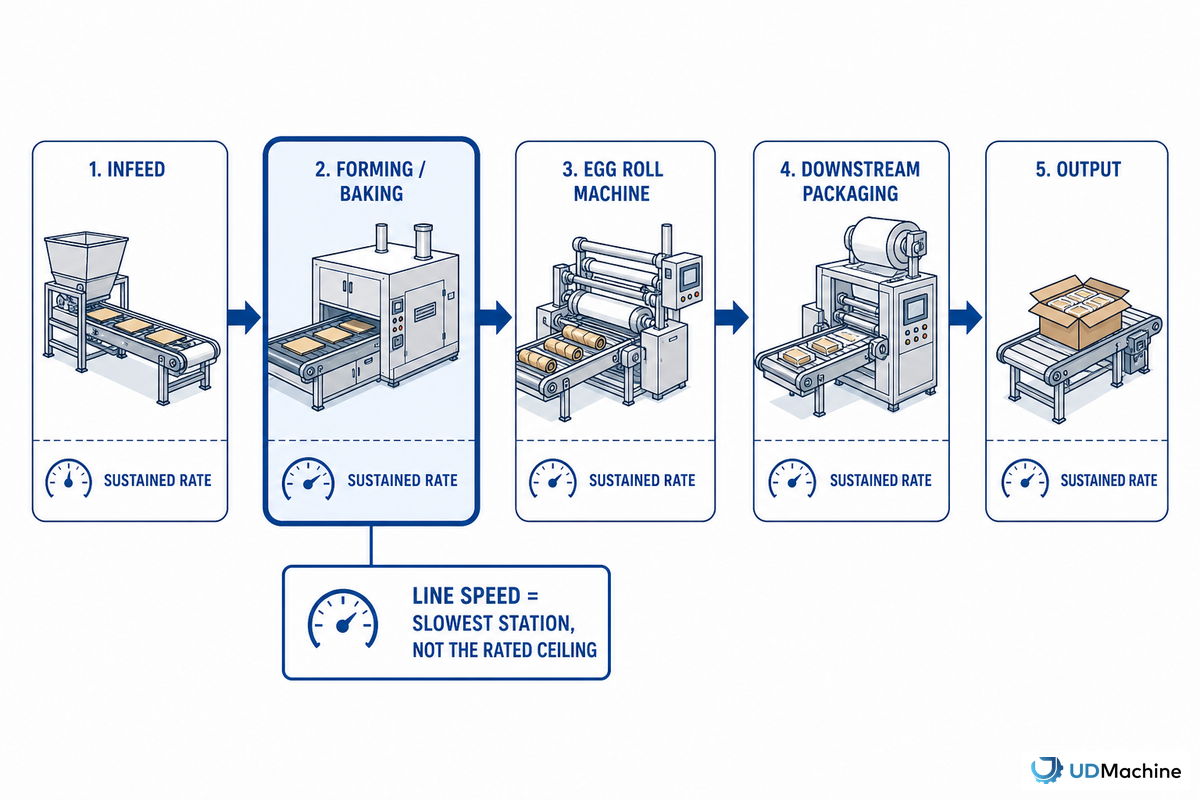
Una línea de producción de rollos de huevo con tambor rotatorio UDTECH UD05 puede producir entre 220 y 330 piezas por minuto, lo que equivale aproximadamente a entre 13 200 y 19 800 piezas por hora durante un turno completo. Este rango se mide en un entorno operativo real en la fábrica de UDTECH, no como una estrategia publicitaria. La verdadera cuestión de la integración no es si la máquina de rollos de huevo puede hacerlo (casi siempre puede), sino si todos los componentes que la preceden y los que la siguen pueden hacerlo.
La suposición del cuello de botella equivocado
La suposición de que la máquina más nueva y automatizada de una línea de producción debe ser su cuello de botella suele ser errónea; con mayor frecuencia, es una máquina ubicada más arriba o más abajo en la cadena la que limita todo el proceso.
En la observación empírica, a menudo se asume que el equipo más nuevo y automatizado de la línea es el factor limitante, cuando la limitación real suele ser un elemento común, ya sea aguas arriba o aguas abajo, como la variación del producto, las inconsistencias en la alimentación aguas arriba, los rieles guía que necesitan ser reemplazados o incluso una ligera desalineación que persiste durante varias horas de funcionamiento. [6] Una observación similar en la fabricación en general es que una línea no siempre opera a su velocidad máxima nominal; la estación donde se acumula el trabajo es el verdadero cuello de botella de la línea, no necesariamente la estación con la mayor carga de trabajo aparente. [7]
«Cada estación de una línea de producción debe tener una capacidad superior a la producción objetivo, no solo alcanzarla. Si su horno o freidora solo puede producir 1,500 piezas por hora, una máquina formadora con capacidad para 2,400 no le proporciona 2,400, sino 1,500, y el resto de esa capacidad es ficticia hasta que el resto de la línea se ajuste».
En la práctica, esto se traduce en considerar la igualación de velocidad como una auditoría de toda la línea, no como una comparación de especificaciones individuales: mapee cada estación desde la entrada de materia prima hasta el empaquetado final, anote la tasa sostenida real (no el límite máximo nominal; un depósito de relleno delgado o una masa de envoltura ligeramente subhidratada pueden fácilmente hacer que la estación de formación caiga muy por debajo de su número nominal) para cada una, y dimensione cualquier estación nueva, máquina de rollos de huevo o de otro tipo, de acuerdo con la estación existente que resulte más lenta. Los lectores que dimensionen una línea completa en lugar de una máquina individual pueden encontrar útil un complemento para dimensionar su línea , que cubre los cálculos de planificación de capacidad que esta sección asume como punto de partida.
Compatibilidad de protocolo PLC: ¿Modbus, Profinet, EtherCAT u OPC-UA?
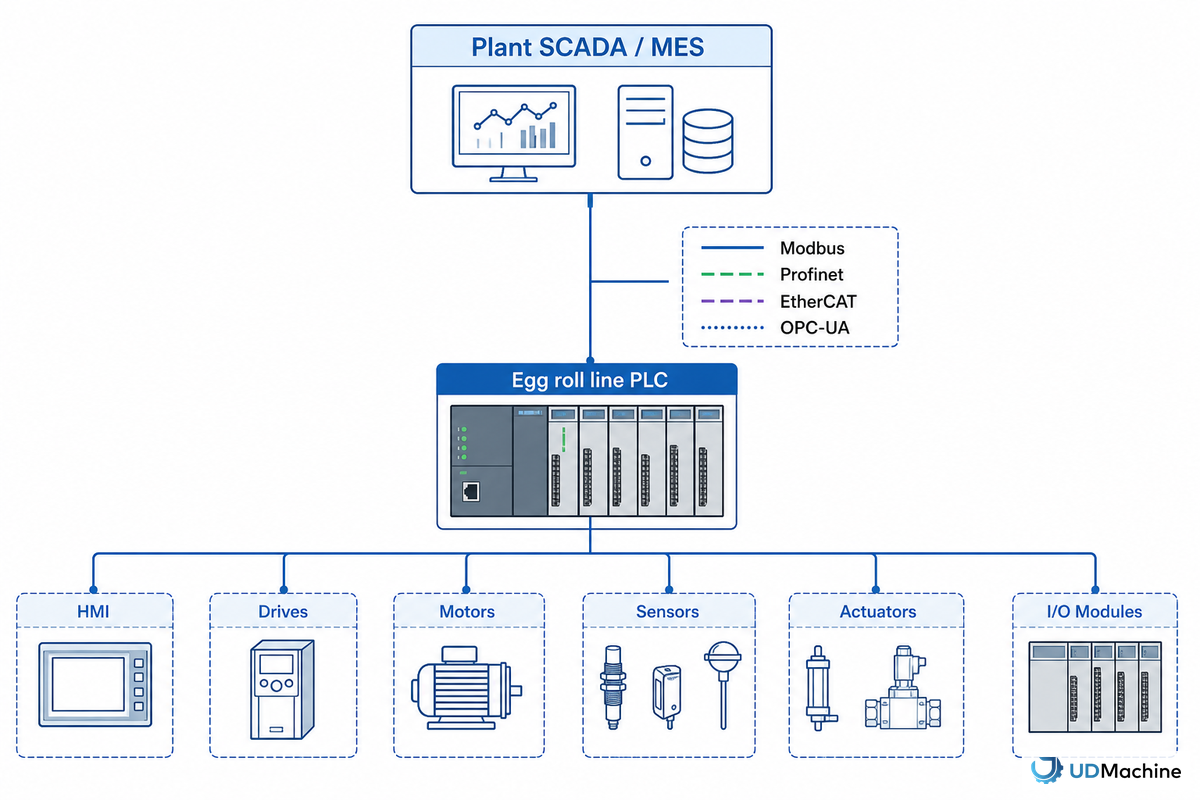
Las líneas de producción de rollos de huevo suelen utilizar el protocolo que mejor se adapte a la plataforma de automatización dominante de la planta: Modbus para integraciones sencillas con sistemas heredados, Profinet en instalaciones estandarizadas por Siemens, EtherCAT para un control preciso del movimiento en la propia máquina y OPC-UA cuando la línea debe intercambiar datos entre múltiples marcas de proveedores y un sistema SCADA/MES central. Confirme el protocolo específico con su proveedor antes de firmar, ya que no todos los PLC de las máquinas de rollos de huevo admiten los cuatro protocolos.
Listo para máquina vs. Listo para línea de producción
Un PLC listo para la máquina realiza su propio proceso correctamente y de forma autónoma. Un PLC listo para la línea de producción significa que puede realizar su propio proceso correctamente y, además, comunicarse con el resto de la planta.
Una máquina para hacer rollitos de huevo que incluye un PLC estable propio que controla la temperatura y la combustión de forma eficaz está lista para funcionar, realizando su proceso correctamente y de forma autónoma. Sin embargo, la preparación para la línea de producción es otra cuestión; el PLC de esta máquina también debe poder exponer sus datos y aceptar comandos mediante el protocolo de comunicación que ya utilizan los sistemas de automatización de la planta.
La cobertura existente en la industria sobre la gestión de la energía deja la distinción explícitamente clara: el objetivo es crear una capa integrada de monitoreo, control y comunicación de energía en toda la instalación, no solo instalar buenos controles en máquinas individuales [8] . Cada vez más, esa capa de integración se basa en OPC-UA, un estándar abierto de múltiples proveedores definido por la Fundación OPC y publicado como IEC 62541 , cuya última revisión por parte del comité IEC fue en marzo de este año [9] .
| Protocolo | Caso de uso típico | Esfuerzo de integración |
|---|---|---|
| Modbus (RTU/TCP) | Intercambio sencillo de datos a nivel de registro con PLC heredados | Bajo: configuración mínima y ampliamente compatible |
| Profinet | Control en tiempo real dentro de una red de planta centrada en Siemens. | Medio: fuerte dentro del ecosistema de un proveedor, esfuerzo adicional fuera de él. |
| EtherCAT | Sincronización de movimiento/servo de alta velocidad en la propia máquina. | Medio: destaca dentro de una sola máquina, menos común como bus para toda la planta. |
| OPC-UA | Intercambio de datos independiente del proveedor entre equipos de diferentes marcas y sistemas SCADA/MES de la planta. | Costo inicial medio-alto, pero el menor riesgo de dependencia a largo plazo en una gama de múltiples proveedores. |
La preferencia del proveedor suele dictar el protocolo específico en lugar de un elegante conjunto de reglas de mapeo de procesos; una planta predominantemente Siemens estandarizará en Profinet, sin importar la aplicación, mientras que una línea basada en Beckhoff a menudo se inclinará por EtherCAT. No hay un protocolo "único" para todos los casos: OPC-UA representa la capa de integración emergente de estándares abiertos entre plantas que no pueden estandarizar en un solo proveedor de PLC en toda la planta. OPC-UA no es un sustituto del bus de proceso propio, ajustado y en tiempo real de una máquina: los datos publicados de forma independiente sobre la implementación de OPC-UA integrado advierten que la sobrecarga en términos de memoria y rendimiento del procesador puede hacer que no sea adecuado para aplicaciones de "tiempo real estricto", razón por la cual tiende a ejecutarse por encima de buses de tiempo real como EtherCAT o Profinet como una capa de información para toda la planta. [17] La pregunta que se debe hacer a cualquier proveedor potencial de máquinas para hacer rollos de huevo es qué protocolos ofrece de forma nativa el PLC de la máquina y cómo se pueden conectar esos protocolos al estándar de la planta, una pregunta que debe plantearse y responderse antes de firmar la orden de compra.
Coordinación de múltiples proveedores de equipos en una sola línea
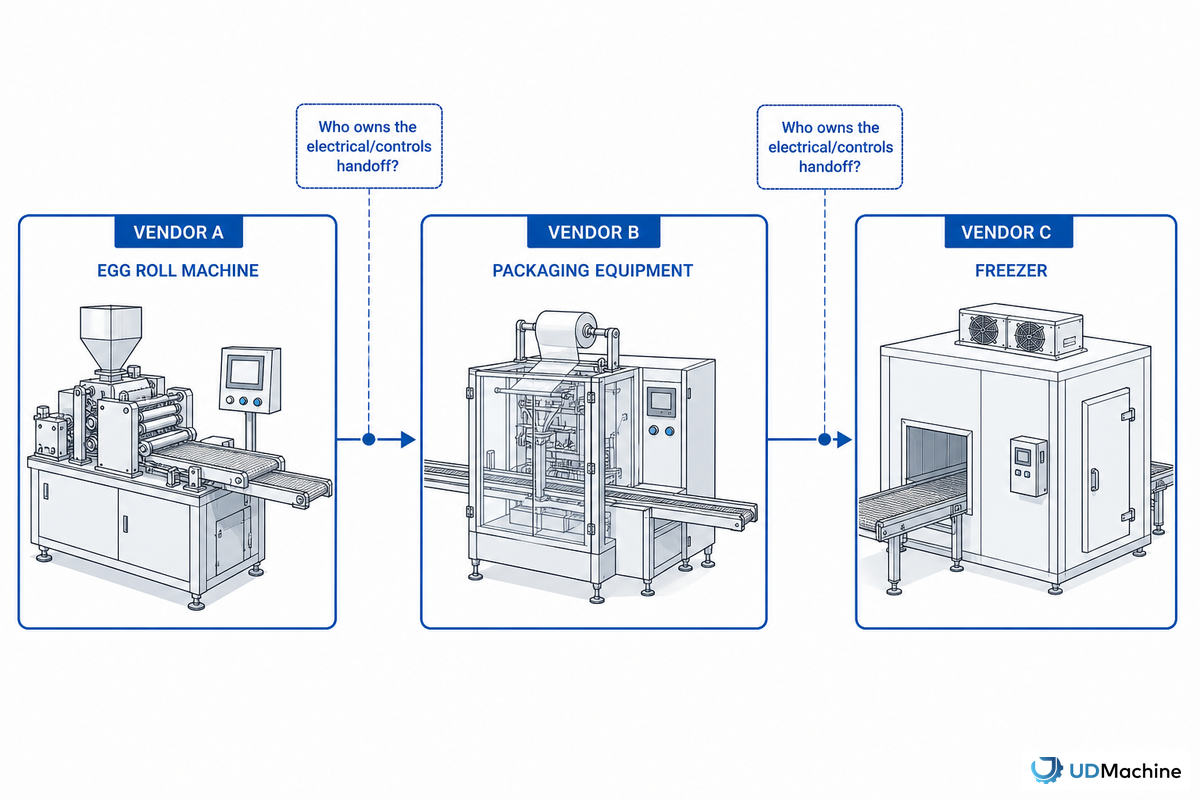
Cuando la máquina para hacer rollitos de huevo, la línea de envasado y el congelador provienen de tres proveedores diferentes, al menos una dimensión del problema se basa en un estándar de facto: PackML (una iniciativa de la Organización para la Automatización y el Control de Máquinas, u OMAC, que fue adoptada por ISA como TR88.00.02) dicta estados y comportamientos estándar de la máquina "independientemente de qué máquina y qué fabricante del sistema de control" provengan. [15] Esto cubre el problema del vocabulario técnico para la maquinaria de envasado, no el problema de los términos comerciales. No aborda la cuestión de qué especificaciones rigen la transferencia física y eléctrica entre máquinas, ni quién asume el riesgo de la integración si hay problemas con esa transferencia. Incluso los fabricantes de máquinas para hacer rollitos de huevo reconocen tácitamente la brecha; un competidor importante anuncia que responderá a las preocupaciones de los compradores sobre "la gestión de múltiples proveedores de equipos" con un sistema llave en mano de fuente única, en lugar de proponer un marco común que los compradores puedan usar para integrar máquinas de varios proveedores. [10] Esto funciona bien si un comprador quiere tratar con un solo proveedor. No funciona si una planta tiene varias máquinas de diferentes proveedores y quiere que las máquinas tengan un idioma común, y necesita un contrato escrito que establezca quién es responsable si la entrega sale mal.
| Punto de interfaz | ¿Quién debería especificarlo? | Fallo común si no es propietario |
|---|---|---|
| Transferencia mecánica (altura y velocidad de entrada/salida) | Integrador de línea o ingeniero de planta, no solo uno de los proveedores de máquinas. | Se detectó una discrepancia entre la altura y la velocidad de la cinta transportadora durante la puesta en marcha. |
| Interfaz eléctrica/de control (protocolo PLC) | Ingeniero de control de planta o integrador de sistemas PLC especializado que se encargue de la integración del sistema PLC SCADA, confirmado por escrito por ambos proveedores antes de realizar el pedido. | Desajuste de protocolo que requiere una costosa puerta de enlace de adaptación |
| Suministro de servicios públicos (electricidad, gas, aire) | Instalaciones/ingeniería de la planta, dimensionadas según la carga combinada de equipos. | Se detectó un panel o compresor de tamaño insuficiente después de la entrega. |
Instalación, puesta en marcha y preparación del operador
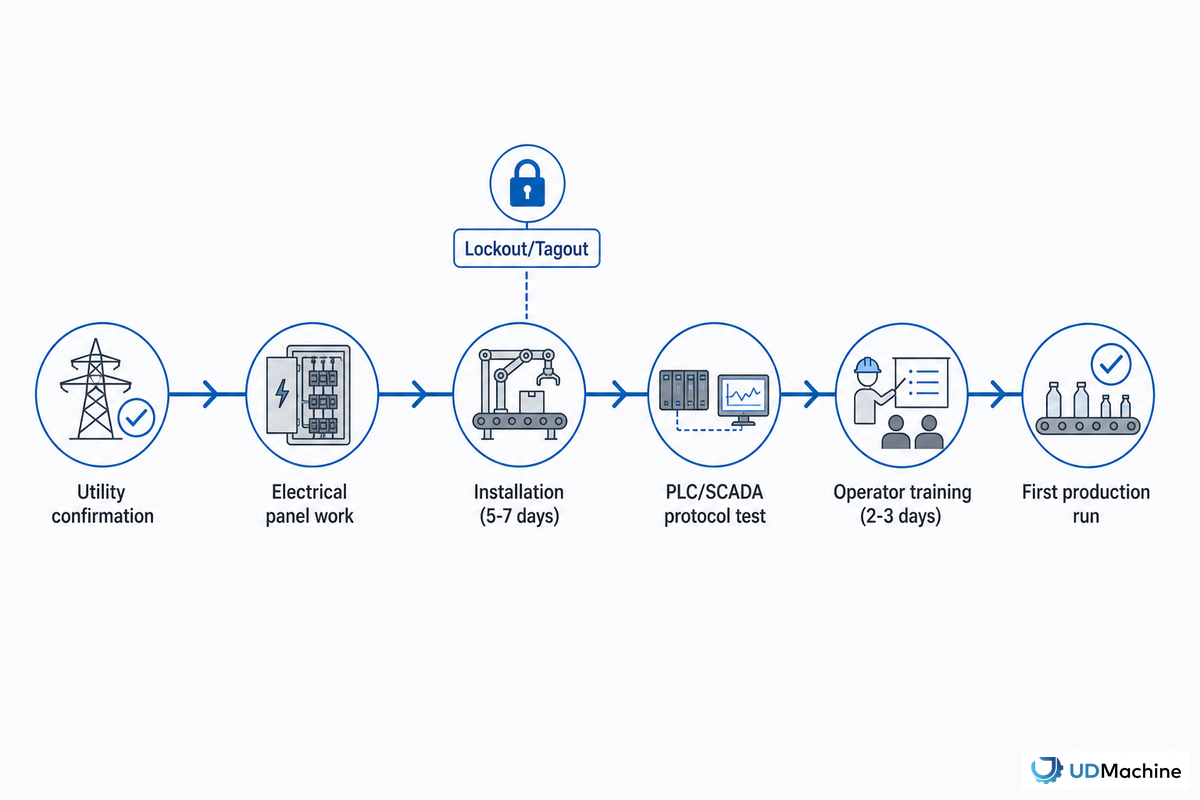
Una vez que se han definido en papel los servicios públicos, el espacio físico necesario y la integración del control, la puesta en marcha real sigue una rutina: conectar los servicios públicos, realizar una prueba sin producto, sincronizar los PLC con los sistemas de planta existentes (según sea necesario) y, a continuación, proporcionar formación a los operadores antes de poner la línea en servicio, una secuencia de eventos establecida para este grupo de equipos.
- Conecte los servicios públicos según las especificaciones confirmadas durante la verificación del espacio libre del panel y los requisitos de gas/aire.
- Bloquee/etiquete los equipos nuevos antes de comenzar la prueba en seco, de acuerdo con los requisitos de OSHA para el control de energía peligrosa.[ 11 ]
- Instale protecciones en el punto de operación en todos los rodillos, formadores y cortadores antes de comenzar a operar; esto difiere del LOTO, ya que protege el funcionamiento continuo de la máquina (por ejemplo, puntos de contacto de entrada, componentes móviles).[ 16 ]
- Pruebe los PLC con el sistema SCADA/MES de la planta utilizando el protocolo confirmado durante la conversación de traspaso con el proveedor mencionada anteriormente.
- Capacite a los operadores en esta configuración de línea personalizada en lugar de una capacitación genérica; si aún está trabajando en la secuencia de inicio a un nivel superior, poner en marcha una línea de producción de rollitos de huevo Cubre ese tema con mayor profundidad.
Los procedimientos de bloqueo/etiquetado son de suma importancia en esta etapa, durante la puesta en marcha, ya que una línea nueva tiene más cableado eléctrico expuesto y piezas móviles abiertas que las que tendrá en su funcionamiento completo; la norma de OSHA sobre el control de energía peligrosa está diseñada para este período de mantenimiento, ajuste y pruebas. [11]
Hacia dónde se dirige la integración de líneas de productos de múltiples proveedores
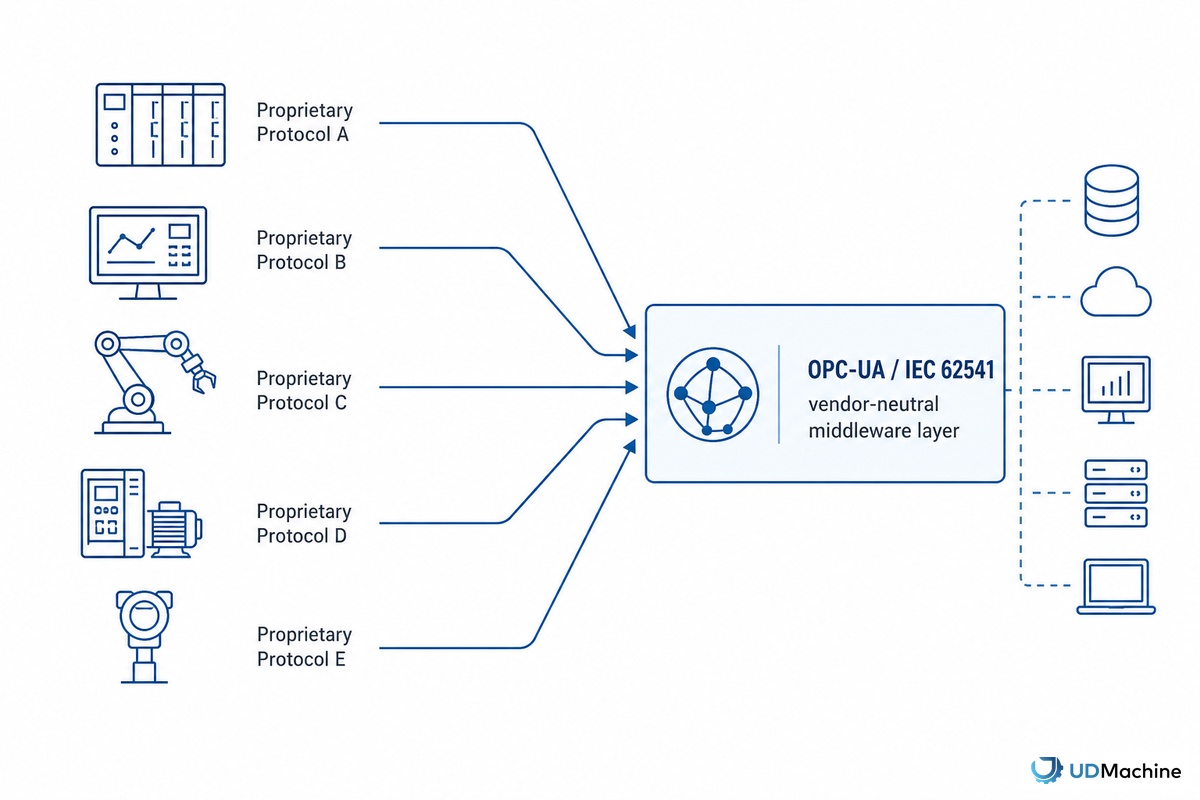
A los compradores no les importa el tamaño del mercado; les importa que los controles industriales se consoliden en torno a protocolos estandarizados e independientes del proveedor para reducir la fricción de la integración entre múltiples proveedores descrita anteriormente. La programación central de PLC sigue siendo la base del control a nivel de máquina, pero la capa que conecta máquinas de diferentes proveedores es cada vez más middleware de clase OPC-UA, y no un bus propietario de un solo proveedor. [12] La actualización de 2026 de la Fundación OPC a la norma IEC 62541 es un dato concreto y con fecha que apunta en esa dirección, no una proyección. [9]
Para una planta que planea ampliar su línea de producción en 2026 o 2027, lo más práctico es preguntar a cada proveedor de equipos, incluyendo la máquina para hacer rollos de huevo, qué protocolos admiten actualmente y cuáles van a añadir, en lugar de asumir que la lista de protocolos actual será suficiente dentro de dos ciclos de compra.
Contexto del tamaño del mercado únicamente: varias empresas de investigación de mercado estiman un crecimiento anual compuesto de dos dígitos para el software de conectividad relacionado con OPC-UA hasta principios de la década de 2030. [13] Esta cifra es información orientativa, no la base de la recomendación anterior; la justificación de los protocolos estandarizados se basa en la fricción de la integración, no en el tamaño del mercado.
La integración de la línea de 5 puntos: ¿Adelante o atrás?
Antes de realizar un pedido, deberá responder una prueba de cinco preguntas que evalúa si el equipo cumple con los requisitos eléctricos, de servicios públicos, de tamaño, de velocidad y de controles.
- Instalación eléctrica: ¿El presupuesto para el panel se basa en la potencia nominal en kW más un margen de seguridad del 54-84%, y no en la potencia nominal básica de la máquina?
- Servicios públicos: ¿Se ha confirmado el tipo de gas Y se ha evaluado la demanda de aire comprimido para cada estación auxiliar (incluso si la respuesta es "no se necesita")?
- Espacio que ocupa: ¿El diseño incluye el espacio libre para las cintas transportadoras y el acceso para el mantenimiento, y no solo las dimensiones de la máquina en sí?
- Velocidad: ¿Se ha identificado la estación más lenta de toda la línea, no solo la máquina de rollitos de huevo, y se ha evaluado en función de ella?
- Controles: ¿Se ha confirmado por escrito la compatibilidad del protocolo PLC con el sistema SCADA/MES existente de la planta antes de realizar el pedido?
P: ¿Qué certificaciones necesita una línea integrada para la producción de rollos de huevo, además de la propia máquina?
Ver respuesta
P: ¿Puede un solo PLC controlar tanto la máquina de rollos de huevo como el equipo de envasado adyacente?
Ver respuesta
P: ¿Cuánto aire comprimido suele necesitar una línea de producción de rollos de huevo?
Ver respuesta
P: ¿Cuál es un cronograma realista desde la confirmación de la utilidad hasta la primera puesta en producción?
Ver respuesta
P: ¿El cambio de una línea semiautomática a una totalmente automática modifica mis requisitos de servicios públicos?
Ver respuesta
P: ¿Quién es el responsable de la interfaz eléctrica/de control cuando el equipo proviene de varios proveedores?
Ver respuesta
Revisar las especificaciones de la serie UDTECH UD05 →
Por qué escribimos esto
Las cuestiones de integración —dimensionamiento del panel, aire comprimido, compatibilidad de protocolos— surgen sistemáticamente tras la compra de la máquina, no antes, según las especificaciones de fábrica y la documentación de instalación que UDTECH mantiene para su línea de producción de obleas UD05. Esta guía está dirigida a la fase de ingeniería y gestión de planta posterior a la decisión de compra, no a la decisión de compra en sí. Revisada por el equipo técnico de Suzhou UDTECH Technology Co., Ltd.
Referencias y fuentes
- Estudio sobre los requisitos eléctricos de las cocinas comerciales totalmente eléctricas — CalNEXT (programa de investigación financiado por los contribuyentes de servicios públicos de California)
- 1910.305, Métodos de cableado, componentes y equipos para uso general — Administración de Seguridad y Salud Ocupacional de EE. UU.
- Cuando las buenas integraciones fallan — Ejecutivo de la industria alimentaria
- Sistemas de aire comprimido — Asesor de Energía Empresarial
- Cómo construir una línea de producción de alimentos para su negocio. — Software digital
- Antes de añadir otra línea de producción, identifique el verdadero cuello de botella. — CN Bien hecho
- Cómo encontrar y reducir los cuellos de botella en la producción — Eliter Packaging
- Mejora de la gestión energética en la producción de alimentos y bebidas. — IndustryWeek
- Actualización para IEC 62541 (OPC UA) publicada — Fundación OPC
- Máquina para enrollar huevos y línea de producción automática — ANKO Food Machine Co., Ltd. (página de marketing de la competencia, citada por el problema que plantea a sus propios compradores)
- 1910.147, Control de energía peligrosa (bloqueo/etiquetado) — Administración de Seguridad y Salud Ocupacional de EE. UU.
- Automatización industrial en 2026: ¿Por qué la programación de PLC sigue siendo importante? — RL Consulting
- Mercado de pasarelas OPC-UA para la integración de PLC heredados — Fact.MR (solo en el contexto del tamaño del mercado)
- 21 CFR 117.40, Equipos y utensilios — Administración de Alimentos y Medicamentos de los Estados Unidos
- PaqueteML — Organización para la Automatización y el Control de Máquinas (OMAC), adoptada por ISA como TR88.00.02
- 1910.212, Requisitos generales para todas las máquinas — Administración de Seguridad y Salud Ocupacional de EE. UU.
- Investigación sobre las limitaciones de la implementación de OPC-UA integrado — arXiv
Artículos Relacionados
- Cómo iniciar una línea de producción de rollitos de huevo — la etapa de planificación de la puesta en marcha en la que se basa la sección de puesta en marcha de este artículo
- Planificación de la capacidad de la máquina de rollos de huevo — dimensionar su línea según la demanda antes de llegar a la pregunta sobre la sincronización de velocidad mencionada anteriormente
- Máquina manual vs. máquina automática para hacer rollos de huevo — cómo el nivel de automatización cambia el panorama de la utilidad y el control
- Certificaciones de seguridad alimentaria para maquinaria de procesamiento de aperitivos — la capa de cumplimiento junto con los requisitos de ingeniería aquí
- Serie UDTECH UD05 — especificaciones completas de las máquinas a las que se hace referencia a lo largo del texto