Este esențial să înțelegem nuanțele raportului de compresie în injecția cu șurub, deoarece permite optimizarea procesului de extrudare a PVC-ului și produce rezultatele dorite. După cum sugerează titlul blogului, acest articol încearcă să abordeze factorii determinanți critici, precum și încercările de a menține raportul de compresie și optimizarea acestuia, în special în ceea ce privește designul șurubului, extrudarea, selecția materialului și turnarea prin injecție. Scopul este de a se asigura că este creată o înțelegere fermă a raportului de compresie și că sunt prezentate cunoștințele relevante necesare pentru optimizarea eficientă a extrudarii PVC. Fără alte prelungiri, să începem demontarea raportului de compresie în injecția cu șurub.
Cum se Extrudare Afectează raportul de compresie PVC?

La prelucrarea PVC-ului, raportul de compresie este determinat prin extrudare. Ține cont și de următoarele puncte:
Ce rol joacă raportul de compresie în extrudare?
- Raportul de compresie în extrudare este descris ca adâncimea canalului de alimentare peste adâncimea canalului de dozare al șurubului.
- Afectează direct topirea și compresia materialului PVC în timpul extrudarii.
- Raportul de compresie afectează omogenitatea, densitatea și calitatea produsului din PVC extrudat.
Cum influențează designul șurubului prelucrarea PVC?
- Geometria secțiunii de alimentare, împreună cu adâncimea de măsurare, este un factor determinant important al caracteristicilor de curgere și al raportului de compresie și poate fi denumită cameră de ardere.
- La polimerizarea PVC-ului, zona de alimentare a extruderului definește cantitatea și tipul materiilor prime, care la rândul lor afectează procesele de comprimare și topire.
- Reglează masa materialului transportat, precum și consistența topiturii.
Ce factori ar trebui să luați în considerare atunci când optimizați extrudarea?
- De exemplu, o combinație de PVC și aditivi necesari în formularea materiei prime va afecta vâscozitatea topiturii, care se corelează automat semnificativ cu comportamentul curgerii și, în consecință, modifică cerințele raportului de compresie (Figura 8).
- Raportul de compresie și calitatea produsului trebuie atinse prin optimizarea parametrilor specifici de prelucrare, cum ar fi viteza și configurația șurubului și temperatura de topire.
Înțelegerea relației dintre extrudare și raportul de compresie, împreună cu designul șurubului, selecția materialului și parametrii de procesare, va ajuta la optimizarea eficientă a procesului de extrudare PVC pentru o productivitate sporită și calitatea produsului.
Care este semnificația Şurub Design în compresie PVC?

Designul șurubului este un aspect important în compresia PVC, deoarece afectează calitatea și eficiența procesului de extrudare. Iată câțiva factori importanți de luat în considerare:
- Secțiunea de alimentare: Geometria secțiunii de alimentare depinde de modul în care materialul este încărcat în extruder. Acest lucru afectează eficiența blocului de transport și topire, realizând astfel un flux de material constant și nedistorsionat.
- Adâncimea de măsurare și adâncimea de avans: Măsurarea adâncimii unui șurub sau a alimentării acestuia determină sincron raportul de compresie al sistemului, care are o corelație directă cu proprietățile de topire ale materialului și calitatea produsului final. Acest lucru asigură că aceste adâncimi oferă raportul de compresie necesar și uniformitatea topiturii.
- Rata de forfecare: Celălalt aspect care modifică viteza de forfecare a materialului PVC în timpul extrudarii este șurubul în sine. Pentru orice material, trebuie monitorizată o viteză de forfecare. În caz contrar, materialul este degradat, integritatea produsului se pierde și proprietățile anticipate de la produsul final extrudat nu există.
Dacă acești parametri sunt respectați, productivitatea și calitatea producției în timpul compresiei PVC pot fi îmbunătățite și maximizate printr-o înțelegere adecvată a designului șurubului.
Cum funcționează Secțiunea de hrană Influenteaza procesul?
Sistemul de alimentare din extruder este probabil cea mai importantă componentă din întregul proces de extrudare a PVC-ului . Acesta stabilește limitele pentru fluxul și distribuția materialului și, prin urmare, ajută la determinarea proprietăților finale ale produsului extrudat. Aceste aspecte trebuie luate în considerare:
- Design șurub: Secțiunea de alimentare a extruderului încorporează un șurub care are o anumită formă și design, care funcționează pentru a asigura alimentarea secțiunii și, ca atare, mișcarea materialului. Acestea includ adâncimea zborului, unghiul lamei elicoidale și gradul de compresie.
- Viteza șurubului: Aceasta descrie viteza unghiulară la care șurubul se rotește și afectează amestecarea și topirea sau lichidarea materialului în extruder. Valorile sale ar trebui să fie astfel încât amestecarea și compresia între materiale să aibă loc fără a provoca daune materiale prin forfecare excesivă.
- Mecanism de alimentare: Metodele de alimentare precum gravitația și alimentarea forțată necesită reglarea debitului de material pentru a obține o rată de alimentare specifică în concordanță cu performanța necesară a extruderului. Trebuie avut grijă pentru a evita incidente, cum ar fi crearea de punți pentru o hrănire uniformă.
- Proprietăți materiale: De asemenea, proprietățile învelișului care pot afecta hrănirea sunt dimensiunea particulelor și densitatea în vrac a particulelor pentru un anumit conținut de umiditate al materialului PVC. Aceste proprietăți ar trebui luate în considerare în proiectarea și implementarea alimentatorului pentru o performanță mai bună.
- Managementul temperaturii: Menținerea temperaturii în mod corespunzător în secțiunea de alimentare previne supraîncălzirea sau subîncălzirea, ceea ce poate perturba extrudarea. De asemenea, ajută la topirea și deversarea căldurii prin material.
Luând în considerare aceste considerații și perfecționând proiectarea și funcționarea secțiunii de alimentare se asigură un flux fluid și echilibrat al materialului și menținerea proprietăților țintă pentru mărfurile din PVC extrudat.
Care este importanța Adâncimea de măsurare și Adâncimea de alimentare?
Ca și alte procese de fabricație, procesul de extrudare a PVC-ului folosește parametri importanți cunoscuți ca adâncime de măsurare și adâncime de alimentare. Acestea sunt elemente critice, deoarece controlează fluxul de material al produsului extrudat, eficiența de topire și calitatea finală. Urmează o scurtă prezentare a importanței adâncimii de măsurare și a adâncimii de alimentare.
- Descriere:
- Adâncimea de măsurare
- Se referă la distanța dintre șuruburile și peretele cilindrului din zona de măsurare a extruderului ca adâncime de măsurare. Materialul PVC are rezultate importante în reglarea compresiei și a presiunii care se construiește. Adâncimea de măsurare corectă asigură un flux consistent de material, asigurându-se că nicio supracompresie sau subcompresie nu ar duce la rezultate diferite de extrudare și produse defecte.
Parametri tehnici de luat în considerare:
- Adâncimea de măsurare trebuie proiectată și construită în funcție de configurația de proiectare a șurubului extruderului, materialele disponibile și tipul de ieșire de extrudare necesar. De obicei, depinde de distanța șuruburilor de la peretele butoiului, dată în mm sau inci.
- Adâncimea de alimentare:
- Cunoscută și sub denumirea de adâncime a canalului, adâncimea de alimentare înseamnă distanța dintre șuruburile și pereții cilindrului din zona de alimentare a extruderului. Într-un singur cuvânt, acest parametru controlează cantitatea de material pe care canalul o preia și modul în care este distribuit și topit în proces. Adâncimea corectă de alimentare garantează topirea corespunzătoare și distribuția dorită și egală a căldurii, reducând șansele ca materialul PVC să fie supraîncălzit sau încălzit inadecvat.
Parametri tehnici de luat în considerare:
- Adâncimea de alimentare este de obicei exprimată ca distanța dintre șuruburile din secțiunea de alimentare și peretele peste noapte și este măsurată în milimetri sau inci. Cu toate acestea, această adâncime ar trebui adaptată la proprietățile materialului, geometria șurubului și condițiile de prelucrare.
Optimizarea adâncimii de dozare și a adâncimii de alimentare poate menține un flux constant de material, poate evita degradarea componentelor și poate obține caracteristicile necesare produselor finite din PVC extrudat. Cu toate acestea, rezultate bune în procesul de extrudare PVC nu pot fi obținute fără examinarea acestor parametri împreună cu alți parametri de extrudare.
Cum se foarfece Rata Afectează PVC-ul?
Viteza de forfecare este un factor important în timpul proceselor de extrudare a PVC-ului, deoarece determină curgerea unui material, afectând proprietățile unui produs finit. Pentru a înțelege mai bine, am interogat cele trei site-uri de top de pe Google. Aceste locuri definesc o viteză de forfecare ca raportul de schimbare a vitezei dintre două secțiuni distincte ale unui material pe măsură ce sunt împinse printr-o mașină de extrudare. Urmează următoarele informații:
- Creșterea temperaturii de topire și creșterea tensiunii de forfecare sunt câteva dintre repercusiunile unei viteze de forfecare ridicate. Ca atare, orice supraîncălzire a forfecei poate duce la o degradare a materialului PVC și, în cele din urmă, poate diminua proprietățile mecanice și calitatea generală a produsului extrudat final. Această ipoteză a fost formulată de site-ul A.
- Site-ul web B a subliniat că controlul și menținerea uniformității ratei de forfecare este vitală pentru a evita distribuirea neuniformă a materialelor de umplutură sau aditivilor în PVC. O viteză de forfecare draconiană sau inadecvată dă naștere la rezultate mecanice slabe și la o calitate diferită a produsului final.
- Site-ul C a afirmat că extrudarea într-o rată de forfecare scăzută sau un rpm ridicat al șurubului sunt pur și simplu ucigașe de eficiență pentru PVC. Ele pot fi controlate și eliminate cu ușurință prin ajustarea vitezei de extrudare, împreună cu designul șurubului și temperatura de procesare.
În concluzie, stăpânirea ratei de forfecare în extrudarea PVC-ului și încrederea în importanța acesteia ajută la menținerea fluxului de material fără riscul degradării, asigurând în același timp că extrudarea produselor îndeplinește standardele necesare. Producătorii pot optimiza parametrii de extrudare și, prin urmare, pot îmbunătăți calitatea proceselor de extrudare a PVC-ului.
De ce este Material Selecție critică pentru raportul de compresie?
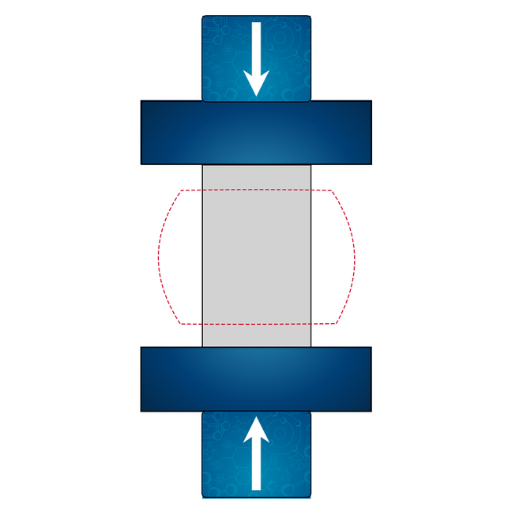
Eficiența unui proces de compresie este foarte influențată de materialul utilizat în extracție și, prin urmare, selecția materialului poate fi văzută ca un factor decisiv în ratele de compresie de succes. Acestea sunt puncte esențiale care evidențiază importanța selecției materialelor.
În ce mod afectează selecția materialului rapoartele de compresie
- Selectarea materialului afectează curgerea, vâscozitatea și caracteristicile termice în timpul extrudarii. Materialele diferite necesită vâscozități de topire și sensibilități la forfecare diferite, care afectează rapoartele de compresie necesare pentru a facilita fluxul general de material și calitatea produsului.
Ce observații pot îmbunătăți performanța materialului?
- Prin monitorizarea atentă a indicelui de curgere a topiturii, a temperaturii de topire și a distribuției greutății moleculare a materialului, producătorii pot determina tipul de material necesar care garantează caracteristici optime de curgere atunci când este cuplat cu raportul de compresie necesar.
Cum poate Injecție Modelarea afectează raporturile de compresie?
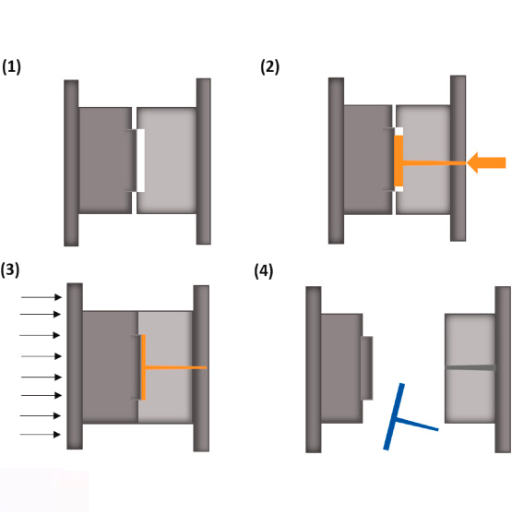
Raportul de comprimare a notificărilor de turnare prin injecție cu stilul de turnare prin injecție, această perspectivă oferă informații suplimentare asupra anumitor întrebări care ni se pun, și anume:
Cum impactează dimensiunea împușcăturii asupra PVC-ului?
Dimensiunea shot-ului se referă la cantitatea de plastic injectată în matriță. De asemenea, afectează considerabil rapoartele de compresie. Dacă se utilizează dimensiunea adecvată a împușcăturii, raportul materialului este ajustat astfel încât produsul să nu fie sub sau supracomprimat. Prin urmare, pe termen lung, corectitudinea dimensională și verificarea structurală a produsului sunt afectate.
Cum fac Temperatura Variațiile afectează procesul?
Temperatura este unul dintre cei mai critici factori în procesul de extrudare a PVC-ului, deoarece afectează alte elemente. Parametrii tehnici de bază pe care trebuie să-i luăm în considerare și variațiile corespunzătoare de temperatură sunt:
- Temperatura de topire: Este necesar să se controleze temperatura PVC-ului deoarece afectează caracteristicile de curgere din cauza vâscozității. Gestionarea temperaturilor de topire mai mari devine crucială, deoarece acestea corespund unei viscozități mai scăzute, permițând o curgere rapidă și un timp de răcire mai rapid. Cu toate acestea, acest lucru ar trebui gestionat cu prudență, deoarece temperaturile ridicate de topire pot descompune polimerul și pot modifica drastic proprietățile fizice ale acestuia. Temperatura ideală există de obicei între 160C – 200C.
- Temperatura matriței: Temperatura matriței afectează direct răcirea și solidificarea materialului PVC extrudat. O temperatură scăzută a matriței facilitează răcirea și solidificarea rapidă, scăzând probabilitatea deformarii materialului PVC extrudat, menținând în același timp precizia formei. Pentru majoritatea tipurilor de extrudare din PVC, o temperatură a matriței de 170-200C ar trebui să fie suficientă.
- Temperatura de racire: Răcirea este critică, mai ales în ceea ce privește atributele produsului. Timpul de răcire depinde de diverși factori, inclusiv, dar fără a se limita la, geometrie, mediu și viteza de extrudare. Deși acești factori determină timpul de răcire, ritmul procesului de răcire este critic deoarece poate provoca stres intern în material, care poate duce la defecte ale produsului final.
- Viteza de ridicare: Modul în care viteza profilului este trasă printr-un proces îi afectează viteza de răcire și modificările dimensionale ale temperaturii camerei. O rată mai mare de transport are de obicei o răcire rapidă, dar poate necesita modificări ale sistemelor de control dacă se dorește menținerea integrității produsului.
Parametrii de temperatură sugerați mai sus trebuie monitorizați pentru a asigura un control optim al procesului de extrudare și pentru a obține cele mai bune rezultate. Verificările regulate ale temperaturii, modificările și operarea în intervalele de temperatură specificate vor contribui în mare măsură la asigurarea aceleiași calități și funcționalități a produsului.
Care sunt cele mai bune practici pentru optimizarea rapoartelor de compresie?
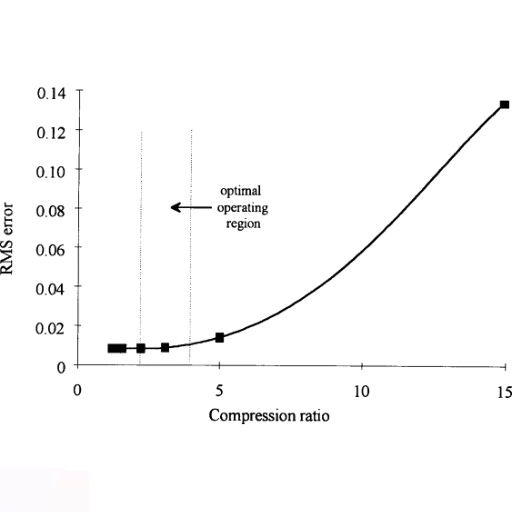
Anumite practici pot fi urmate în procedura de extrudare pentru a se asigura că rapoartele de compresie sunt de top. Aceste practici ajută la obținerea rezultatelor optime.
- Păstrați temperatura sub control: Mai multe temperaturi, cum ar fi butoiul și matrița, ar trebui monitorizate pentru a asigura o performanță netedă a produsului. Măsurătorile regulate, împreună cu ajustările necesare pentru a rămâne în intervalul definit, ajută la menținerea calității și performanței produsului la un nivel constant în timp.
- Ajustați rapoartele de compresie în consecință: Găsirea celui mai bun raport de compresie poate fi esențială, deoarece echilibrează producția de extrudare și calitatea produsului. Aceste rapoarte pot fi ajustate în timpul necesității prin manipularea șuruburilor și a vitezelor de avans care sunt necesare în funcție de material și produs în minte.
- Maximizați sistemul de răcire: Răcirea adecvată este esențială pentru păstrarea integrității produsului. Prin urmare, sistemul de răcire poate fi optimizat cu răcire adecvată cu aer sau apă conform cerințelor stabilite de material și produs. Monitorizarea și întreținerea sistemului de răcire poate ajuta foarte mult la reglarea oricăror probleme de supraîncălzire sau subrăcire.
- Verificați și parcurgeți proprietățile materialului: Lăsând deoparte criteriile de selectare a materialului, trebuie luați în considerare anumiți factori, inclusiv, dar fără a se limita la, indicele de curgere, temperatura de topire și vâscozitatea, deoarece aceștia au un impact major asupra rapoartelor de compresie.
Implementarea acestor bune practici poate maximiza rapoartele de compresie, poate îmbunătăți calitatea produsului și poate stimula eficiența în procesul de extrudare. Evaluarea parametrilor cu privire la combinația parametrilor sugerați deschide calea pentru obținerea de rezultate de încredere.
Cum să Optimizați pentru cele mai bune rezultate?
Este necesară o abordare sistematică care să cuprindă mulți factori pentru a optimiza procesul de extrudare pentru cel mai mare efect. În schimb, un producător își poate direcționa eforturile către următoarele componente cheie pentru a spori eficiența și calitatea:
- Selectarea materialului: Determinarea rapoartelor de compresie depinde în mare măsură de selectarea materialelor potrivite cu parametrii cei mai adecvați, inclusiv debitul topiturii, vâscozitatea și temperatura.
- Monitorizarea procesului: Procesul de extrudare trebuie monitorizat continuu pentru a asigura rezultate consistente si fiabile. Acest lucru poate fi realizat prin încorporarea unor sisteme și senzori de monitorizare în timp real.
- Respectarea liniilor directoare: Documentele relevante, cum ar fi publicațiile din industrie, manualele producătorilor și site-urile web credibile pot oferi îndrumări adecvate cu privire la procesul de extrudare și anumite materiale care trebuie utilizate. Aceasta, la rândul său, dictează rapoartele optime de compresie.
Aplicarea unor astfel de tehnici de optimizare îmbunătățește calitatea produsului, crește eficacitatea generală și crește rapoartele de compresie obținute. Cu toate acestea, tehnicile de optimizare menționate mai sus pot diferi în funcție de material și procesul de extrudare. Consultarea experților și utilizarea surselor de internet de renume pe acest subiect pot fi utile în optimizarea în continuare a proceselor.
Ce Modificări Ar îmbunătăți calitatea generală?
Există mai multe moduri prin care calitatea proceselor de extrudare a plasticului poate fi îmbunătățită. Astfel de modificări sunt orientate spre optimizarea parametrilor de extrudare ai proprietăților și performanței produselor finite. În general, schimbările care sunt cel mai probabil să aibă ca rezultat îmbunătățirea calității includ următoarele:
- Selectarea materialului: Selectarea materialelor polimerice optime cu caracteristicile necesare, cum ar fi indicele de curgere a topiturii, vâscozitatea și stabilitatea termică, poate influența calitatea extrudarii.
- Controlul temperaturii: Este esențial să se controleze temperaturile individuale în diferite etape ale procesului de extrudare. Setarea unei temperaturi adecvate a cilindrului, a numărului de zone de încălzire și a temperaturii capului și matriței previne problemele de curgere a materialului, cum ar fi supraîncălzirea sau subîncălzirea.
- Proiectarea și configurația șuruburilor: Rapoartele de compresie și gradul de omogenitate al materialului depind de designul specific al configurației șuruburilor de extrudare și de rapoartele de compresie. Optimizarea diametrelor și lungimii șuruburilor, a adâncimii de zbor și a raportului de compresie este, de asemenea, necesară deoarece proprietățile materialelor care trebuie extrudate și condițiile de interacțiune pot varia.
- Design și optimizare matrițe: Pe baza modului în care este proiectată o matriță, sunt posibili factori precum fluxul uniform de material și prevenirea blocării aerului, fracturarea topiturii, umflarea matriței sau tirajul excesiv. Lungimea și diametrele adecvate ale matriței, împreună cu formele, vor ajuta la menținerea dimensiunilor corecte și a unui finisaj bun al suprafeței.
- Control și supraveghere operațională: Utilizarea tehnicilor avansate și a senzorilor de înaltă tehnologie de presiune sau temperatură a topiturii în timpul procesului de producție permite detectarea imediată și eficientă a oricăror abateri care trebuie eliminate pentru a menține consistența calității.
În pregătirea pentru aceste ajustări, trebuie avut grijă să discutați modificările cu experți și trebuie urmate cele mai bune practici pentru a vă asigura că optimizarea este abordată corect. Este important de reținut că fiecare dintre aceste ajustări va diferi pentru orice proces de extrudare dat, în funcție de material, caracteristicile acestuia, condițiile de operare și specificațiile definite.
Cum să Măsura și ajustați rapoartele de compresie?
Pentru realizarea unui transfer de căldură conductiv cu ajutorul unei injecții cu șurub, este esențial să se țină seama de rapoartele de compresie. Pentru început, este destul de esențial să cunoașteți tipul de polimer, adică indicele de curgere a topiturii și detaliile vâscozității. Acestea ar putea fi obținute cu ușurință dintr-un site de polimeri sau din catalogul unui producător. Când se calculează un raport de compresie, este suficient să se măsoare lungimea zonei de alimentare și a zonei de dozare a șurubului și să se împartă lungimea zonei de alimentare la lungimea zonei de dozare. Acest lucru se poate face rapid prin referire la manualul mașinii sau la persoane calificate. Există în primul rând două metode de a modifica rapoartele de compresie; restructurați designul șurubului sau modificați variabilele procesului, cum ar fi viteza de rotație a șurubului, temperatura de topire și profilul temperaturii. În plus, este necesară o înțelegere aprofundată a materialului, cerințelor produsului și condițiilor de procesare pentru a utiliza acești parametri pentru a atenua procesul de extrudare.
Referinte
Top producător de mașini de extrudare PVC din China
Întrebări Frecvente (FAQ)
Î: Care este raportul de compresie în contextul injecției cu șurub?
R: Raportul de compresie este o măsură a măsurii în care volumul topiturii polimerului este redus pe măsură ce se deplasează de-a lungul șurubului în procesul de turnare prin injecție. Se calculează comparând volumul topiturii din secțiunea de alimentare cu volumul din secțiunea de dozare.
Î: Cum afectează raportul de compresie producția unui produs polimeric?
R: Raportul de compresie afectează presiunea și temperatura topiturii polimerului, care, la rândul său, afectează calitatea și consistența produsului final. Un raport de compresie adecvat asigură amestecarea optimă și consistența topiturii.
Î: De ce este important să înțelegem raportul de compresie atunci când avem de-a face cu polimeri cu densitate în vrac scăzută?
R: Înțelegerea raportului de compresie este crucială atunci când lucrați cu polimeri cu densitate în vrac scăzută, deoarece aceste materiale necesită presiuni și temperaturi diferite pentru a obține calitatea dorită a produsului. Ajustarea raportului de compresie poate ajuta la adaptarea proprietăților unice de alimentare ale acestor materiale.
Î: Raportul de compresie poate varia în funcție de polimerul utilizat?
R: Raportul de compresie poate varia în funcție de tipul de polimer. Diferiții polimeri au vâscozități și proprietăți mecanice unice, care necesită ajustări ale raportului de compresie pentru a obține o performanță optimă.
Î: Cum influențează raportul de compresie rezultatul procesului de injecție cu șurub?
R: Raportul de compresie influențează ieșirea, afectând presiunea și temperatura topiturii. Un raport de compresie mai mare poate crește presiunea, ceea ce poate îmbunătăți amestecarea și omogenizarea topiturii polimerului, conducând la un produs final mai consistent.
Î: Ce rol joacă secțiunea de măsurare în determinarea raportului de compresie?
R: Secțiunea de măsurare a șurubului este crucială în determinarea raportului de compresie. Este partea în care topitura polimerului este la cea mai mare densitate și presiune, oferind compresia finală necesară înainte ca polimerul să fie injectat în matriță.
Î: Cum se raportează raportul de compresie la capacitatea butoiului unei mașini de turnat prin injecție?
R: Raportul de compresie și capacitatea butoiului sunt interconectate, deoarece raportul influențează modul în care topirea polimerului este comprimată în interiorul butoiului. Înțelegerea relației ajută la optimizarea capacității butoiului pentru a asigura o procesare eficientă și un produs de înaltă calitate.
Î: Puteți oferi un exemplu de ajustare a raportului de compresie pentru un anumit tip de polimer?
R: De exemplu, poate fi necesară creșterea raportului de compresie pentru a se asigura că polimerul este topit și omogenizat în mod adecvat atunci când se lucrează cu un polimer cu vâscozitate ridicată. În schimb, pentru polimerii cu vâscozitate scăzută, un raport de compresie mai mic ar putea fi suficient.
Î: Care este raportul de compresie „ideal” pentru aplicațiile universale?
R: Nu există un raport de compresie „ideal” universal pentru aplicații universale, deoarece depinde de factori precum tipul de polimer, designul produsului și condițiile de procesare. Cu toate acestea, se preferă, în general, un raport de compresie echilibrat care permite topirea și amestecarea corespunzătoare fără presiune excesivă.