Salutări ”Mastering TPE Extrusion: A Guide to Thermoplastic Elastomer Extruders and Plastic Processes”! De data aceasta, această postare de blog complicată și versatilă aspiră să facă lumină asupra procesului de extrudare a TPE, care este esențial în industria plasticului. Acest ghid vă va oferi suficiente informații utile, indiferent dacă sunteți un profesionist în industrie sau doar intrați în domeniu, oferindu-vă astfel încrederea necesară pentru a vă ocupa de specificul extrudării TPE.
Scopul acestui articol va include caracteristicile TPE-urilor și extruderelor TPE . Pe lângă verificarea unor exemple de aplicații, va fi inclusă și funcționarea detaliată a extruderelor TPE. De asemenea, vor fi discutate componentele cheie ale unui extruder, ciclul de extrudare TPE și sfaturi valoroase despre cel mai potrivit extruder TPE pentru nevoile și cerințele dumneavoastră. Problemele bine-cunoscute cu care se confruntă extrudarea TPE vor fi, de asemenea, abordate, cu informații utile de la experți.
Astfel, ghidurile SEOUL BECA vă vor învăța cum să maximizați calitatea produselor fabricate și TPEX și să progresați în aplicațiile cu elastomeri termoplastici. Așadar, alături de mine în această călătorie și descoperă împreună secretele măreției extrudarii TPE!
Ce este TPE și cum diferă de alte termoplastice?
TPE, sau elastomer termoplastic, este o clasă largă de materiale, deoarece are atât atribute termoplastice, cât și elastomer. Materialele extensibile și flexibile, cum ar fi cauciucul, nu sunt încă la fel cu TPE-urile, care sunt elastomeri termoplastici. Această legătură specifică permite TPE-urilor să păstreze calitățile elastice și rezistente la impact ale elastomerilor, putând fi în același timp modelate și manipulate ca termoplasticele. De asemenea, TPE-urile pot fi topite și remodelate din nou, ceea ce le sporește popularitatea. TPE-urile prezintă o elasticitate sporită, o rezistență chimică mai puternică, o protecție mai puternică împotriva razelor UV și o capacitate răcoritoare de a rezista la climă aspră. Exploatarea eficientă a TPE-urilor depinde de cunoașterea proprietăților acestora, ceea ce determină adoptarea de noi tehnici de fabricație și, în cele din urmă, contribuie la îmbunătățirea calității produsului final.
Înțelegerea TPE: caracteristici și aplicații
Elastomerii sau elastomerii termoplastici au atribute unice care îi fac folositori în multe aplicații industriale. Combinând caracteristicile termoplasticului și elastomerului, TPE-urile oferă natura procesabilă și reciclabilă a termoplasticului și elasticitate asemănătoare cauciucului, spre deosebire de orice s-a văzut înainte. Formabilitatea lor bună, elasticitatea, temperatura și rezistența chimică fac aceste materiale de neprețuit.
TPE-urile sunt utilizate în mod obișnuit pentru bunuri din industria auto, de consum, medical și electronică. Acestea sunt văzute în mânere, garnituri, garnituri și componente care necesită moliciune, dar durabilitate și flexibilitate. Versatilitatea lor ridicată în procesele de scule termoplastice și capacitățile de turnare le fac cu atât mai potrivite pentru aceste procese.
TPR-urile, SBS-urile și SEBS-urile sunt alte materiale termoplastice dezbătute, dar competitivitatea lor nu evidențiază TPE-urile. Elasticitatea, rezistența și procesabilitatea lor sunt toate semnificativ ridicate. Sunt procese Turner Brown, de topire a coloranților și de extrudare compatibile cu diverse aplicații.
CÂND PEELĂM, elastomerii sunt constituenții primari datorită capacității lor de a conferi constituenții elastomerici în compoziția dorită. Raportul și tipul de elastomeri integrați în compușii TPE au o mare importanță asupra caracteristicilor materialelor rezultate etc.
O cunoaștere cuprinzătoare a caracteristicilor și aplicațiilor TPE-urilor le permite producătorilor să înțeleagă optimizarea proceselor de fabricație a TPE, proiectarea elastomerului termoplastic și a produselor acestuia și selectarea materialelor adecvate. Având în vedere totul, îmbunătățește calitatea mărfurilor în timp ce descoperă noi perspective în lumea aplicațiilor elastomerului termoplastic. Deci, să începem această aventură împreună și să dezvăluim secretele din spatele excelenței extrudarii TPE!
Comparație cu alte termoplastice: TPR, SBS și SEBS
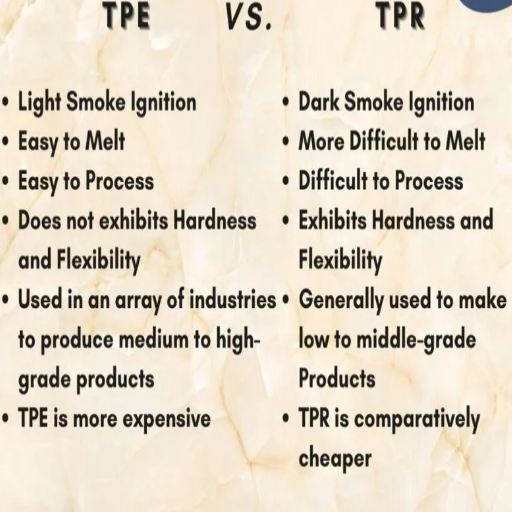
Elastomerii termoplastici (TPE) au puține sau deloc asemănări cu alți polimeri termoplastici, cum ar fi cauciucul termoplastic (TPR), stiren-butadienă-stiren (SBS) și stiren-etilen-butilen-stiren (SEBS), așa cum se vede în tabelul de mai jos.
TPR:
TPR este un elastomer termoplastic și termoplastic flexibil, rezistent și durabil care poate combina proprietăți mecanice și chimice
Are o bună rezistență la abraziune, rupere și impact.
Aplicațiile moi și elastice, inclusiv tălpile de pantofi, garniturile și mânerele, utilizează TPR datorită proprietăților sale avantajoase.
SBS:
SBS este un elastomer termoplastic format din blocuri de segmente de stiren și butadienă.
Are o elasticitate excelentă și proprietăți de impact la temperatură scăzută, care pot rezista la impacturi moderate.
SBS este încorporat în încălțăminte, adezivi și aplicații de amortizare a sunetului.
SEBS:
SEBS este o microstructură cu un copolimer bloc de stiren, etilenă și butilenă.
SEBS conține caracteristicile mecanice ale polimerilor și elastomerilor de stiren, oferind o rezistență remarcabilă la UV și o bună flexibilitate și rezistență.
Dispozitivele medicale, piesele auto și produsele de larg consum sunt exemple de domenii în care este utilizat SEBS.
În evaluarea acestor materiale termoplastice împreună cu TPE, factori precum elasticitatea, atributele mecanice, materialul x rezistența chimică, accesibilitatea și ușurința proceselor sunt esențiali. Elasticitatea sporită a TPR, gama largă de stabilitate chimică și procesabilitatea ușoară îl fac o opțiune mai favorabilă pentru multe aplicații. Alegerea recomandată a materialului depinde de factorii de utilizare preconizati, cum ar fi caracteristicile fizice necesare ale produsului final, disponibilitatea spațiului de instalare sau bugetul permis.
Rolul elastomerilor în compunerea TPE
Rolul jucat de elastomeri este foarte esențial în compunerea TPE. Elastomerii sunt polimeri care rămân flexibili și revin la forma lor originală atunci când are loc deformarea. În cazul TPE (elastomer termoplastic), elastomerii sunt critici deoarece contribuie cu multă flexibilitate la produsul final și rezistență și durabilitate. Acestea îmbunătățesc moliciunea și elasticitatea TPE-urilor, făcându-le potrivite pentru utilizare în aplicații în care sunt necesare caracteristici de cauciuc. Acest lucru se datorează faptului că, prin utilizarea elastomerilor în formularea TPE, performanța generală a produsului finit, inclusiv proprietățile sale mecanice, rezistența chimică și ușurința de prelucrare, este îmbunătățită. Elastomerul care ar trebui utilizat se bazează pe natura fizică cerută de TPE-uri finite, cerințele sale de reglementare și constrângerile de cost. În concluzie, elastomerii sunt un ingredient indispensabil în compunerea TPE, deoarece ajută la fabricarea materialelor elastomerice termoplastice multifuncționale, potrivite pentru diverse aplicații.
Cum funcționează extruderele TPE?
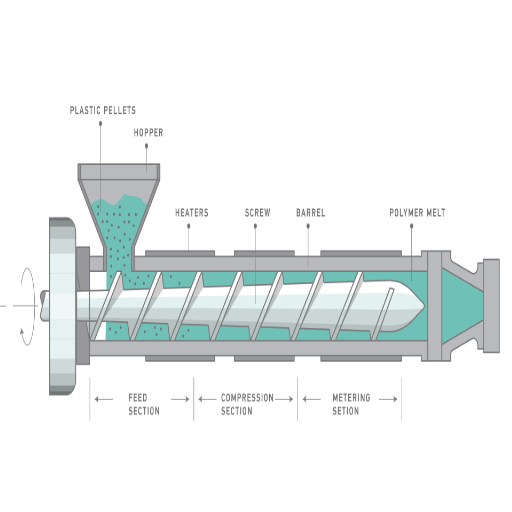
Extruderele TPE sunt extrem de necesare în fabricarea elastomerilor termoplastici (TPE). Forma finală necesară pentru fabricarea TPE este formată folosind o tehnică de extrudare constând din mai multe etape, inclusiv topirea, amestecarea și transportul materialului TPE.
- ALIMENTAREA SPERANȚEI: Prima etapă implică alimentarea cu pelete TPE într-o gaură, rezervorul materialului necesar.
- TRANSPORTUL ȘI TOPIREA PELETILOR: În această etapă, îmbogățirea temperaturii și presiunii se realizează cu ajutorul unui șurub rotativ care îmbunătățește peleții TPE. Primul pas în acest proces este introducerea peletelor TPE în extruder prin zona de alimentare.
- AMestecarea și omogenizarea: Etapa de amestecare urmează după ce materialul este fixat în șurub. În loc să topească materialul TPE, această etapă asigură că are proprietăți suficiente.
- FORMAREA FORMEILOR DE EXTRUZIE ȘI A FORMATEI: TPE-ul a fost bine amestecat și topit în etapa precedentă. Forma sa finală este acum determinată prin forțarea acesteia printr-o matriță de extrudare și au fost stabilite dimensiunile necesare ale extruderului.
Informați despre funcționarea extruderelor TPE, producătorii pot îmbunătăți procesul de extrudare, asigurându-se că sunt produse materiale TPE cu caracteristicile fizice, procesabilitatea și performanța dorite.
Să ne aprofundăm acum în caracteristicile distincte și principiile de lucru ale unui extruder cu șurub, care este esențial în extrudarea TPE.
Mecanica unui extruder cu șurub
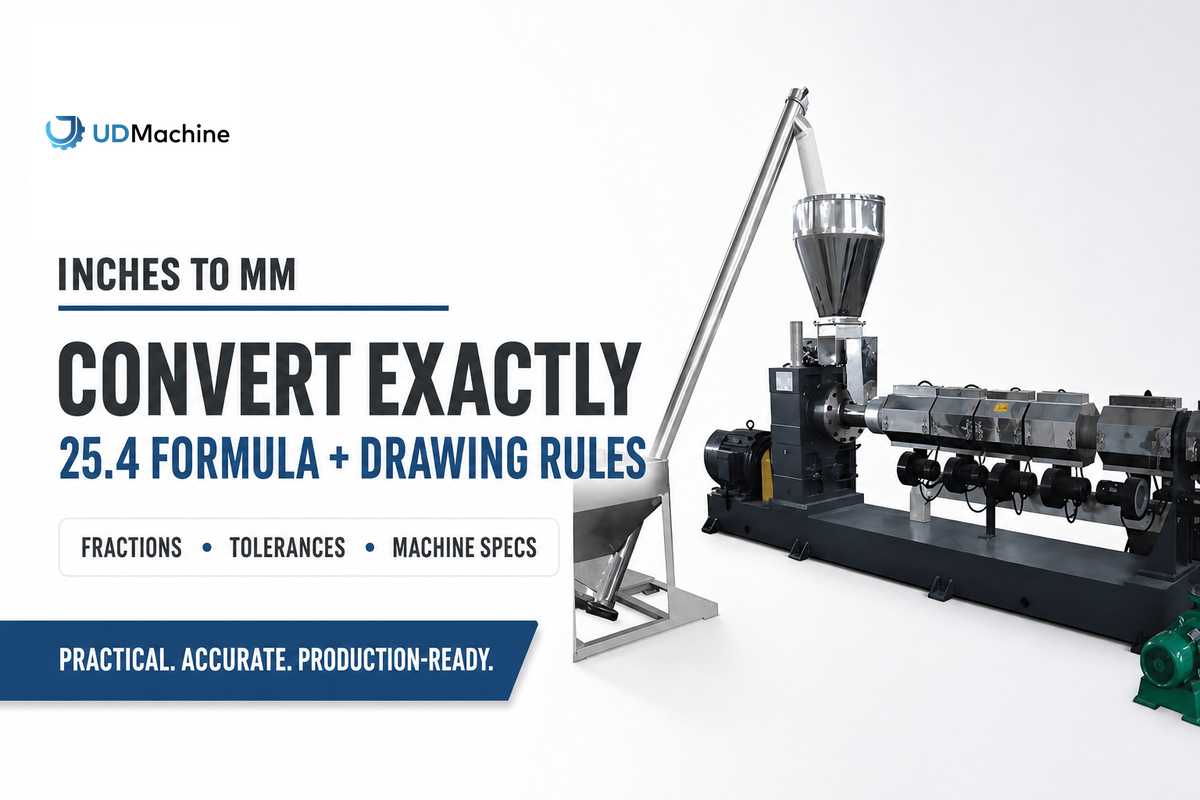
Vă pot oferi o conceptualizare excelentă a modului în care funcționează extruderul cu șurub. Extruderul cu șurub este esențial în procesul de extrudare TPE, deoarece permite topirea, amestecarea și transportul materialului TPE printr-o matriță care urmează să fie modelată în geometria necesară. Are mai multe componente, inclusiv un buncăr care permite depozitarea peleților TPE și o zonă de alimentare care permite deplasarea peleților cu șurubul. Această zonă de încălzire oferă energia necesară pentru a topi TPE. Șuruburile alezitate, echipate cu șuruburi elicoidale, se rotesc în jurul butoaielor care conferă presiunea și forțele de forfecare necesare atât topiturii, cât și etanșează TPE. TPE-ul încălzit este apoi forțat prin matrița de extrudare, dându-i forma dorită. Viteza extruderului și temperatura pot fi ajustate pentru a îmbunătăți procesul de extrudare și pentru a permite caracteristicile TPE dorite. Mecanica unui extruder cu șurub se găsește a fi mijloace indispensabile pentru realizarea extrudărilor TPS eficiente și uniforme, care, la rândul lor, facilitează fabricarea produselor TPE care posedă funcționalitate versatilă TPE.
Diferențele dintre extruderele cu un singur șurub și cu două șuruburi
Permiteți-mi să vă clarific diferențele cheie dintre extruderele cu un singur șnec și cele cu două șnecuri . Extruderele cu un singur șnec sunt utilizate pe scară largă pentru extrudarea TPE și constau dintr-un singur șnec elicoidal rotativ situat într-un cilindru. Sunt multifuncționale, potrivite pentru numeroase aplicații, ușor de utilizat și accesibile ca preț. Extruderele cu două șnecuri , însă, încorporează două șnecuri care se intercalează și lucrează împreună pentru a topi și procesa TPE-ul. Acestea îmbunătățesc amestecarea, controlează procesele de extrudare și sunt potrivite pentru formulări complexe. O analiză meticuloasă a nevoilor extrudării TPE vă va ajuta să identificați alegerea optimă între cele două - un extruder cu un singur șnec sau cu două șnecuri - de care aveți nevoie pentru rezultatele dorite.
Componentele cheie ale unei mașini de extrudare
O mașină de extrudare este un echipament robust cu o varietate de părți constitutive care facilitează întregul proces de extrudare a TPE; acestea includ:
Hopper. Este folosit în timpul procesului de extrudare pentru a alimenta TPE în extruder și pentru a asigura continuitatea corespunzătoare a alimentării pe tot parcursul procesului.
Șurub(e): șurubul (șuruburile) este/sunt cheia pentru topirea și amestecarea rapidă a materialului TPE și constă din oțel cu schimbare mare după ce adâncimea și pasul șuruburilor au fost optimizate pentru o extrudare mai bună. Diametrul și tipul șurubului joacă, de asemenea, un rol esențial în rezultat.
Butoiul: Butoiul ține șurubul (șuruburile) în poziție și, de asemenea, poate încălzi și răci materialul TPE în timpul extrudarii datorită componentelor electrice de temperatură adăugate la acesta alături de fire de încălzire și mantale de răcire.
Cutie de viteze: Cutia de viteze poate fi definită ca un sistem care vine cu responsabilitatea de a transfera puterea de la motor la șurub(e), ceea ce permite un control mai mare asupra vitezei de extrudare.
Matriță: matrița este mecanismul care formează TPE într-o anumită formă sau profil dorit. Astfel, este specializată în determinarea structurii și atributelor produsului final care trebuie extrudat.
Sistem de control: Sistemul de control constă din aproximativ toți parametrii, de la temperatură la presiune sau chiar viteza, permițând utilizatorului să modifice și să ajusteze procesul de extrudare în timp real pentru o eficiență mai mare.
Atunci când selectați o mașină de extrudare pentru extrudarea TPE, trebuie luați în considerare câțiva parametri tehnici, inclusiv diametrul șurubului, tipul șurubului, capacitățile de încălzire și răcire a cilindrului, puterea motorului și caracteristicile unui sistem de control. Acești parametri trebuie să corespundă cu formularea TPE și cerințele specificațiilor de producție. Pentru sfaturi profesionale cu privire la alegerea unui extruder TPE potrivit, nu ezitați să contactați specialiștii noștri.
Care sunt etapele procesului de extrudare TPE?
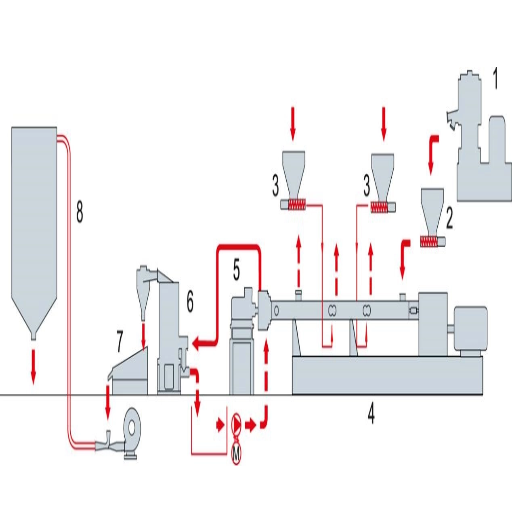
Extrudarea TPE implică câțiva pași cruciali pentru a extruda cu succes elastomerii termoplastici. Să examinăm aceste proceduri în detaliu.
Materialele TPE trebuie selectate și pregătite cu precauție extremă. Aceasta va implica verificarea formulării și consistenței compusului TEP, care poate necesita amestecarea TEP cu aditivi, materiale de umplutură sau coloranți. – Pregătirea materialului
TPE este încărcat în buncăr și montat pe mașina de extrudare, care controlează cu precizie temperaturile pentru caracteristicile cheie ale TPE-urilor, cum ar fi topirea și vâscozitatea.- Alimentare și preîncălzire
Ansamblurile TPE sunt introduse continuu în cilindrul extruderului pentru a obține preîncălzirea, făcând TEP să fie supus unui proces de plastificare. Compușii TEP sunt trecuți printr-un șurub rotativ care se topește, se omogenizează și aplică presiune care apoi este împinsă printr-o matriță - extrudare
Atunci când sunt utilizate materiale precum tuburi profilate sau filme, matrița va determina cum se va termina TEP. – Design și modelare matrițe
Tehnicile de răcire, cum ar fi aerul, apa sau vidul, vor fi aplicate direct pe extrudat pentru a-i permite să iasă din matriță condensată și să-și păstreze structura — răcire și dimensionare.
Tăiere și bobinare: În funcție de utilizarea prevăzută, extrudatul poate fi tăiat în segmente sau rulat după răcire. Tehnicile de tăiere și bobinare îmbunătățesc calibrul tăierii produsului, menținând dimensiunile produsului la o dimensiune și o formă uniforme.
Controlul calității și testarea: Supervizați activitățile de-a lungul procedurilor de extrudare pentru a monitoriza parametrii selectați de control al calității, cum ar fi nivelurile de temperatură, cantitățile de presiune exercitată și specificațiile secțiunii transversale ale extrudatului înainte de răcire și solidificare. Verificările finale ale produsului pot necesita efectuarea de teste mecanice numai, analizarea lor fizică și testarea reologiei lor pentru a verifica dacă toți parametrii TPE sunt îndepliniți.
Atâta timp cât procesele de producție sunt urmate așa cum s-a explicat și parametrii sunt variați după cum este necesar, extrudarile TPE produse vor fi de calitate și compoziție necesare pentru a îndeplini cerințele utilizatorului final.
Prezentare generală a procesului de producție TPE
În cadrul tehnicii de producție a elastomerului termoplastic (TPE), anumite funcționalități permit extrudarea materialelor elastomer termoplastic. Aceasta, la rândul său, contribuie la eficiența și productivitatea rezultatului final. Să examinăm câteva dintre cele mai critice etape ale procedurii de extrudare a TPE.
Setarea materialului: Procesul începe cu alegerea materialului TPE corect și setarea acestuia în funcție de proprietățile necesare, aplicațiile dorite și formularea adecvată.
Compounding: TPE Compounding este distribuirea unui aditiv la polimerul de bază TPE, care, împreună cu compusul în sine, modifică caracteristicile materialului. Este esențial să personalizați o formulă de TPE pentru utilizarea prevăzută.
Extrudare: Elastomerul termoplastic compus este plasat în extruderul TPE și omogenizat, topit și împins printr-o matriță care îi conferă o formă definită. Acest proces este cunoscut sub numele de extrudare. În acest sens, trebuie luați în considerare câțiva parametri tehnici, cum ar fi diametrul șurubului, puterea motorului, designul șurubului, sistemele de încălzire și răcire din butoaie, precum și capacitățile sistemului de control.
Peletizare: După extrudare, materialul TPE poate necesita peletizare pentru a-l transforma într-o formă de pelete ușor de manevrat. Două dintre cele mai populare tehnici sunt peletizarea subacvatică și peletizarea cu inele de apă. Fiecare are avantajele sale care se pot aplica în funcție de aplicație.
Configurarea și optimizarea liniei de extrudare: Odată ce procesul de extrudare TPE a fost setat, configurarea trebuie optimizată pentru a obține eficiența maximă a liniei și calitatea produsului. Aceasta include ajustarea parametrilor specifici de proces, optimizarea proceselor de răcire și dimensionare și controlul vitezei și tensiunii liniei.
Dacă respectați aceste instrucțiuni și luați în considerare cerințele formulării și cerințelor de producție TPE, puteți asigura rezultate de extrudare TPE de calitate mai bună. Nu ezitați să contactați echipa noastră de experți pentru selectarea extruderului TPE sau pentru a vă optimiza procesul. Vă vom ajuta la fiecare pas.
Tehnici de peletizare: peletizare subacvatică și inel de apă
La peletizarea elastomerilor termoplastici (TPE-uri) sunt utilizate două metode: peletizarea sub apă și pe inele de apă. Ambele metode au avantaje și dezavantaje în ceea ce privește formularea TPE și cerințele de producție.
În peletizarea subacvatică, firele de TPE sunt extrudate. Ulterior, trec printr-o cameră umplută cu apă și intră în cameră, unde echipamentele mici le taie în pelete. Apa rece ajută la păstrarea formei și integrității peletelor în timpul procesului. Metoda de peletizare subacvatică este, de asemenea, binecunoscută pentru producerea unei particule bine dispersate, cu o calitate bună a suprafeței. Este cel mai potrivit pentru TPE cu vâscozitate scăzută și rezistență ridicată la topire.
În peletizarea cu inel de apă, firele de TPE sunt din nou extrudate și răcite cu apă, care este circulată. Șuvițele sunt tăiate cu un cuțit rotativ. Apa elimină căldura din fire pentru a ajuta la solidificare. Peletizarea cu inel de apă este cea mai potrivită pentru TPE cu vâscozitate ridicată și oferă o uniformitate excelentă în forma peletelor.
Atunci când decideți să utilizați peletizarea sub apă sau cu inel de apă, trebuie luate în considerare formularea TPE, volumul de producție și costurile. Se recomandă consultarea profesioniștilor din industrie, astfel încât să poată fi utilizată cea mai aplicabilă tehnică de peletizare.
Configurarea și optimizarea liniei de extrudare
Eficiența extrudării TPE depinde în mare măsură de optimizarea configurației și setării liniei de extrudare. Cumpărați extruder TPE ținând cont de parametri precum diametrul și tipul șurubului.
Diametrul șurubului: Pentru rezultatul dorit pentru extrudarea TPE, diametrul șurubului ar trebui să susțină capacitatea și calitatea de producție. Volumul și rata de producție sunt utilizate pentru a selecta diametrul șurubului. Extruderele TPE au un diametru al șurubului care variază de obicei între 20 mm și 120 mm, în funcție de utilizare.
Tip de extruder: Fabricat din extrudere cu un singur sau două șnecuri. Extrudarea TPE de uz general utilizează extrudere cu un singur șnec , însă extruderele cu două șnecuri sunt mai potrivite pentru procesele de extrudare care necesită o amestecare, o dispersie și un control mai bune.
Monitorizarea mașinilor de extrudare pentru diferite utilizări trebuie să țină cont de considerente precum:
Încălzirea și răcirea cilindrului: Controlul strâns al temperaturii de-a lungul cilindrului este esențial pentru menținerea temperaturii dorite și, prin urmare, a vâscozității TPE pe tot parcursul procesului de extrudare. Zonele adecvate de încălzire și răcire trebuie proiectate pentru a menține profilul de temperatură.
Designul și configurația șuruburilor: Configurația șurubului trebuie optimizată pentru a se potrivi procesului de extrudare TPE, asigurându-se că are o bună amestecare, dispersie și acumulare de presiune pentru transportul eficient al topiturii.
Sisteme de control: sistemele de automatizare, cum ar fi un controler PLC însoțit de comenzi cu ecran tactil, pot îmbunătăți precizia și flexibilitatea extrudării, facilitând în același timp setarea, monitorizarea și optimizarea procesului.
Dacă aveți întrebări suplimentare sau aveți nevoie de sfaturi de specialitate cu privire la extrudarea TPE, vă rugăm să ne contactați. Profesioniștii noștri vă pot ajuta să luați decizii și să optimizați procesul de extrudare a TPE.
Cum să alegi extruderul TPE potrivit pentru nevoile tale?
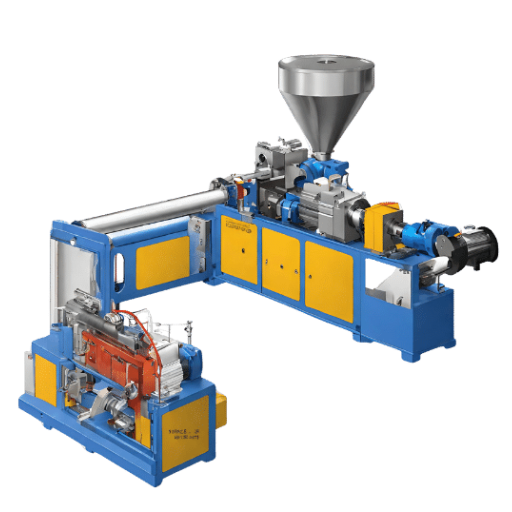
Înțelegerea diferitelor procese implicate, inclusiv extrudarea, este esențială pentru achiziționarea unui extruder TPE. Doi factori majori pe care trebuie să vă concentrați includ tipul de extruder, precum și diametrul șurubului.
Diametrul șurubului: diametrul determină presiunea care trebuie acumulată, ceea ce permite generarea unei temperaturi extreme. Acest lucru, la rândul său, va influența foarte mult timpul de ședere. Pentru a obține rezultate precise, este esențial să se concentreze pe debitul nominal de umplutură, densitatea TPE sau orice altă cerință specială.
Tipuri de extrudere: Cunoscute în mod obișnuit ca șuruburi simple, șuruburi duble și extrudere planetare, aceste instrumente sunt utilizate pe scară largă pe tot globul. Fiecare tip are caracteristici unice care beneficiază de factori precum eficiența de topire sau nivelul de amestecare dorit. Cu ajutorul experților, obțineți unghiuri precise ținând cont de cerințele pentru a-l selecta pe cel ideal pentru utilizarea dvs.
Reținerea acestor puncte va crește șansele de a produce și de a extruda un produs de calitate, asigurându-se că performanța și eficiența sunt la zi.
Factori de luat în considerare: diametrul șurubului și tipul extruderului
Acești factori vă vor asigura că obțineți cea mai bună calitate și performanță a extruderului dvs. TPE.
Diametrul șurubului este critic în timpul extrudării TPE, deoarece determină timpul de rezidență, temperatura de topire, precum și presiunea extruderului. Un diametru specific de șurub este adecvat în funcție de cerințele de producție ale piesei aplicate, de proprietățile reologice ale materialului TPE care urmează să fie prelucrat și de mulți alți factori relevanți. Amestecarea, dispersia și creșterea presiunii adecvate trebuie să fie echilibrate corespunzător pentru un transport eficient al topiturii.
Pe lângă considerațiile menționate anterior, tipul de extruder influențează, de asemenea, procesul de extrudare TPE. Câteva tipuri comune de extrudere utilizate pentru extrudarea TPE includ extruderele cu un singur șnec și extruderele cu două șnecuri. Un extruder cu un singur șnec este potrivit pentru TEP pentru formulări și aplicații de bază. În schimb, un extruder cu două șnecuri oferă mai multe avantaje de amestecare și control, fiind perfect pentru formulări TEP complicate și un control adecvat al calității topiturii.
Când determinați ce extruder TPE să cumpărați, luați în considerare cerințele de aplicare, debitul și proprietățile reologice ale materialului TEP. Examinarea amănunțită a acestor parametri va ajuta la selectarea unui extruder care se potrivește cel mai bine scopului, îmbunătățind astfel procesul de extracție și calitatea și consistența producției de TPE. Specialiștii noștri cunoscători sunt gata să ofere recomandări personalizate de experți dacă sunt necesare mai multe instrucțiuni.
Evaluarea mașinilor de extrudare pentru diferite aplicații
Alegerea exactă a echipamentului de extrudare pentru toate tipurile de operațiuni diferite ar trebui luată în considerare de mai multe ori, astfel încât să se obțină performanță și eficiență maximă. Din investigația mea, concluziile propuse indică faptul că cele mai răspândite probleme întâlnite în timpul producției de extrudare TPE sunt:
Dispersie sub-optimală: gradienții de concentrație considerabili de aditivi și materiale de umplutură sunt o provocare în TPE, care poate cataliza proprietăți nesatisfăcătoare ale materialului. Selectarea echipamentului de extrudare și a parametrilor procesului devine o problemă cheie în evitarea dispersiei slabe și a topiturii neuniforme.
Controlul durității: Controlul durității TPE poate fi o provocare. Materialul, procesul și designul matriței sunt toți factori care tind să provoace modificări considerabile ale durității. Fiind mai stricte cu privire la zonele de temperatură și presiune și optimizarea formei matriței pot ajuta la această consistență.
Calitatea topiturii: Materialele TPE nu pot rezista la viteze de forfecare extrudate și la temperaturi de topire excesiv de mari, sau este posibil ca caracteristicile dorite ale produsului final să nu fie demonstrate. Nesupravegherea completă a procesului de extrudare poate afecta negativ calitatea topiturii, cauzând probleme precum clivaj nedorit, nuanțe nedorite și produse slabe din punct de vedere mecanic.
Aceste probleme pot fi rezolvate eficient urmând recomandările celor mai bune practici din industrie găsite în:
Design îmbunătățit al șurubului: specificarea unui extruder cu o formă de șurub special adaptată ar îmbunătăți capacitatea de amestecare și, astfel, ar putea oferi o consistență mai omogenă a topiturii și ar reduce semnificativ dispersia materialului.
Optimizarea parametrilor procesului: duritatea și dispersia pot fi integrate în calitatea topiturii prin gestionarea parametrilor de procesare, cum ar fi temperatura, viteza șurubului și debitul.
Optimizarea designului matriței: carnea și calitatea rămân consistente atunci când se utilizează matrița adecvată. Lungimea corectă a matriței, spațiul dintre matrițe și chiar și răcirea matrițelor ajută la producerea unui flux uniform.
Urmărirea celor mai bune practici menționate mai sus poate ajuta producătorii să mențină calitatea și consecvența. Nu ezitați să ne contactați pentru mai multe informații care să vă ajute să înțelegeți în detaliu procesul de extrudare TPE. Suntem mereu dispuși să ne ajutăm clienții.
Contactați-ne pentru sfaturi de experți cu privire la extrudarea TPE
Lăsați-ne să vă ajutăm dacă ați întâmpinat dificultăți cu extrudarea TPE, deoarece avem câțiva experți care vă pot ajuta să găsiți soluții. Fie că este vorba despre îmbunătățirea dispersiei, controlul durității, optimizarea designului matrițelor sau îmbunătățirea calității generale a producției, avem experți care vă pot ajuta. Luând în considerare temperatura, viteza șurubului, debitul, parametrii designului matriței (lungimea terenului, spațiul matriței, răcire) și cele mai bune practici oferite, este posibil să se obțină o extrudare TPE de înaltă calitate în mod constant. Nu ezitați să ne contactați pentru sfaturi profesionale și asistență în orice etapă a procesului dvs. de extrudare TPE.
Ce provocări sunt asociate cu extrudarea TPE?

Extrudarea TPE are o parte echitabilă de provocări, care trebuie identificate și rezolvate pentru a realiza producția în mod eficient. Înțelegerea problemelor este esențială pentru o producție fără probleme. Mai jos sunt câteva probleme comune care pot apărea în timpul extrudării TPE și principalele lor aspecte.
Materialele TPE își schimbă forma și aspectul final din cauza dispersiei slabe care rezultă din amestecarea inadecvată. Compunerea și amestecarea corespunzătoare, precum și lucrul pentru o dispersie optimă, vor rezolva în mod eficient problema. Dorința de a obține o temperatură de topire constantă pe tot parcursul extrudării poate fi de îngrijorare, în special pentru produsele TPE de înaltă calitate. Designul șuruburilor, materialele utilizate, proprietățile produselor și temperaturile pot fi puțin solicitante în ceea ce privește menținerea constantă a temperaturii de topire.
După cum știm, TPE trebuie să se umfle și, ca rezultat, face controlul dimensional precis pentru a menține o provocare. Pentru a rezolva problema menționată mai devreme, proiectarea corectă a matriței și aplicarea de răcire pot ajuta la menținerea intervalului de spațiu al matriței. În mod ideal, lungimea terenului ne poate ajuta să obținem dimensiunile de care avem nevoie.
Aderență și lipire: Când sunt extrudate, materialele TPE tind să aibă probleme de aderență și lipire, ceea ce poate cauza probleme în procesul de fabricație. Aplicarea agenților de degajare adecvați, optimizarea parametrilor de prelucrare și proiectarea corectă a matrițelor pot ajuta la reducerea acestor probleme.
Spumare și captarea aerului: extrudarea TPE poate avea uneori probleme cu spumarea sau captarea aerului, ceea ce duce la imperfecțiuni ale produsului final. Controlul temperaturii de topire, designul șurubului și aerisirea adecvată reduc problemele de spumare și captarea aerului.
Suntem echipați pentru a vă oferi sfaturi practice și asistență, astfel încât să nu vă pierdeți în extrudarea complexă TPE și, în schimb, să obțineți în mod constant rezultatele corecte. Profesioniștii noștri competenți vă vor ajuta prin procesul dumneavoastră de extrudare TPE.
Probleme comune în producția de extrudare TPE
În timpul extrudării TPE, mai multe dificultăți persistente necesită întreținere și rezolvarea problemelor. Pentru a aborda problemele în mod cuprinzător, iată câteva dintre cele mai frecvente probleme întâlnite în procesul de producție TPE.
Dispersia scăzută a materialului: Dispersarea de calitate scăzută poate cauza inconsecvența unui produs, care poate afecta performanța și estetica acestuia. În acest caz, controlul condițiilor de amestecare, cum ar fi temperatura, viteza șurubului și durata de amestecare, pentru a permite mediilor să se disperseze corect, este esențială.
Controlul durității este o provocare: este esențial să controlăm duritatea unui material în limitele elastice stabilite, aceasta pentru a ne asigura că proprietățile mecanice ale produselor finale TPS îndeplinesc specificațiile predeterminate. Cu toate acestea, deoarece produsele sunt încă în procesul de extrudare, vor exista variații de duritate, acestea pot fi rezolvate printr-un management eficient și atent al formulării materialelor, profilurilor de temperatură setate și viteza de extrudare.
Dificultăți asociate cu proiectarea matriței: Când matrița nu este proiectată corespunzător, poate da naștere la alte probleme, cum ar fi fracturarea topiturii, obținerea unei grosimi neuniforme a peretelui din cauza liniilor matriței și peretele devenind prea subțire. Parametrii de proiectare a matriței trebuie îmbunătățiți pentru a restabili consistența în calitatea și acțiunea produsului.
Atunci când se iau măsuri, cum ar fi setarea cu precizie a parametrilor pentru realizarea matrițelor necesare, verificări de rutină pentru a asigura calitatea materialelor și mecanisme puternice de menținere a calității produsului, eficiența producerii TPE este semnificativ crescută pentru a satisface așteptările clientului.
Soluții pentru îmbunătățirea controlului dispersiei și durității
Pentru a îmbunătăți controlul dispersiei și durității în turnarea termoplasticului TPE, mai întâi, permiteți-mi să spun, prin cercetarea mea și înțelegerea mai profundă a problemei în cauză, am găsit mai multe soluții:
Amestecare cu forfecare ridicată: Această metodă blândă, dar eficientă de aplicare a căldurii este concepută pentru a amesteca uniform compușii și, la rândul său, pentru a dispersa aditivii, materialele de umplutură și alte forme de armare în întreaga matrice TPE. Acest lucru nu numai că îmbunătățește performanța termoplasticului, dar crește și consistența produsului.
Sisteme moderne de monitorizare: echipamentele de monitorizare de ultimă oră, cum ar fi monitorizarea reologică și senzorii de temperatură de topire, insuflă un sentiment de precizie atunci când controlează parametrii de bază. Acest lucru, combinat cu formularea atentă a materialului, controlul temperaturii și vitezele de extrudare, permite gestionarea eficientă a durității elastomerului.
Design raționalizat al matriței: pentru a îmbunătăți geometria produselor fabricate și pentru a maximiza satisfacția clienților, specificațiile de proiectare a matriței, inclusiv spațiul matriței, trebuie optimizate în continuare pentru a permite o uniformitate sporită a grosimii, ceea ce reduce șansele de rupere.
Să presupunem că producătorii intenționează să atingă un nivel mai ridicat de satisfacție a clienților. În acest caz, ei trebuie să se concentreze pe îmbunătățirea eficacității producției și a posibilității de funcționare prin adoptarea de soluții precum cele prezentate împreună cu măsurile de bune practici în turnarea termoplasticului TPE, inclusiv, dar fără a se limita la materiale de calitate, optimizarea parametrilor procesului și sistemele de asigurare a calității existente. .
Cele mai bune practici în turnarea termoplasticului TPE
Pentru a obține rezultatele dorite, trebuie respectate cele mai bune practici. Astfel de practici sunt formulate pe baza unor cercetări ample în domeniu, cum ar fi cele mai bune practici pentru turnarea TPE. În astfel de procese, trebuie luate în considerare următoarele:
Selectarea materialului TPE adecvat garantează că sunt îndeplinite caracteristicile țintă ale produsului, prin urmare, este necesar să se ia în considerare duritatea, flexibilitatea și rezistența chimică a materialului. Asemenea caracteristici TPE apar sub parametrii tehnici cheie, cum ar fi:
Control specializat al cavității: Având un control specializat al cavității, este mai ușoară menținerea calității produsului și a stabilității dimensionale. Parametrii tehnici care pot face acest lucru includ:
Injecție controlată de lubrifiere: Confruntarea cu astfel de probleme necesită control asupra structurii hibride de precizie a ansamblului a piesei care folosește turnare din elastomer termoplastic. Astfel de parametri care necesită precizie includ:
Lungimea setului de matrițe și lățimile marginilor setului de matrițe
Designul direcției curgerii matriței și timpii de ciclu
Modele de deplasare a aerului care vor minimiza pungile de aer
Luarea în considerare a considerațiilor de mai sus poate îmbunătăți și parametrii tehnici. Eficiența producției va fi sporită, iar calitatea produselor TPE va fi conformă cu standardul pieței. Luați în considerare întotdeauna măsurile de testare și control pentru a asigura o ieșire de calitate în timpul fabricării matriței pentru a obține o producție dezirabilă pentru piața finală.
Referinte
Producător de top de extrudere de cauciuc din China
Întrebări Frecvente (FAQ)
Î: Ce este un elastomer termoplastic (TPE) și cum diferă de alte materiale?
Elastomerii termoplastici (TPE) sunt o clasă de copolimeri sau un amestec fizic de polimeri, de obicei un plastic și un cauciuc, constând din materiale cu proprietăți termoplastice și elastomerice. Spre deosebire de cauciucul tradițional, TPE-urile pot fi ușor turnate și reciclate la fel ca plasticul. Principala diferență dintre TPE și alte materiale precum TPU ( poliuretan termoplastic ) sau TPV (vulcanizate termoplastice) constă în proprietățile și aplicațiile lor specifice, TPU fiind cunoscut pentru elasticitatea sa, iar TPV pentru durabilitatea sa.
Î: Cum afectează introducerea TPE în linia de producție procesele de producție?
R: Introducerea TPE în linia de producție permite o producție mai eficientă datorită capacității sale de a fi turnat și remodelat. Această flexibilitate are ca rezultat reducerea timpului de producție și a costurilor. În plus, TPE-urile pot îmbunătăți designul produselor prin combinarea proprietăților cauciucului și plasticului, oferind durabilitate ridicată, flexibilitate și un finisaj superior.
Î: Ce tipuri de mașini de extrudare sunt folosite pentru extrudarea TPE?
R: Extrudarea TPE utilizează de obicei mașini de extrudare termoplastice pentru a gestiona proprietățile unice ale materialelor TPE. Aceste mașini pot include extrudere individuale și extrudere din plastic cu configurații specializate de șnec și cilindru pentru a asigura o precizie ridicată a producției și o mai bună dispersie a materialului în timpul procesului de extrudare.
Î: Poate fi folosit TPE în imprimarea 3D?
R: Da, TPE poate fi folosit în imprimarea 3D. Oferă flexibilitate și elasticitate, făcându-l potrivit pentru aplicații care necesită proprietăți asemănătoare cauciucului. Filamentul TPE este compatibil cu multe imprimante 3D, inclusiv cu cele care imprimă cu materiale PEEK, PCL, ABS, PLA și PETG.
Î: Care este rolul șurubului și cilindrului într-o mașină de extrudare TPE?
R: Șurubul și cilindrul dintr-o mașină de extrudare TPE sunt cruciale pentru amestecarea și topirea materialului TPE. Designul șurubului, inclusiv diametrul șurubului în inchi, afectează fluxul și amestecarea materialului, asigurând calitate și proprietăți consistente pe tot parcursul procesului de extrudare.
Î: Cum se compară TPE cu ABS, PLA și PETG în aplicațiile de extrudare?
R: TPE diferă de ABS, PLA și PETG prin flexibilitate și proprietăți asemănătoare cauciucului. În timp ce ABS este cunoscut pentru rezistența și duritatea sa, PLA este apreciat pentru biodegradabilitatea sa, PETG oferă rezistență chimică, iar TPE oferă o combinație unică de elasticitate și rezistență. Acest lucru îl face potrivit pentru aplicații în care flexibilitatea și rezistența la impact sunt cruciale.
Î: Care sunt beneficiile utilizării TPE față de cauciucul tradițional în turnarea prin injecție?
R: TPE oferă mai multe beneficii față de cauciucul tradițional în turnarea prin injecție, inclusiv procesare și reciclare mai ușoară, cicluri de producție mai rapide și capacitatea de a produce modele complexe cu precizie ridicată. Acest lucru face din TPE o alegere rentabilă și versatilă pentru multe aplicații în care ar putea fi utilizat cauciucul tradițional.
Î: Care sunt câteva aplicații tipice ale TPE în producția de extrudare a PEEK?
R: TPE este adesea folosit în producția de extrudare a PEEK (polieter eter cetonă) datorită flexibilității și capacității sale de a forma forme complexe. Aplicațiile includ etanșări, garnituri și tuburi flexibile, unde combinația dintre proprietățile elastomerice ale TPE și caracteristicile de înaltă performanță ale PEEK este avantajoasă.
Î: Cum beneficiază de înaltă precizie a mașinilor de extrudare extrudarea materialelor TPE?
R: Precizia înaltă a mașinilor de extrudare asigură procesarea uniformă a materialelor TPE, producând calitate și performanță constantă a produsului. Această precizie permite o mai bună dispersie a aditivilor și pigmenților, conducând la proprietăți mecanice superioare și finisaje estetice în produsele finale extrudate.