

Convertor MM în inci
Conversia mm în inci este metoda de conversie dintre milimetru, unitatea SI în care este cotat un desen metric, și inch, unitatea în care este scrisă o comandă de achiziție pe piața imperială. Pentru a converti mm în inci, împărțiți valoarea milimetrului la 25.4. Împărțirea este exactă, nu o aproximare: inch-ul a fost definit ca exact 25.4 milimetri începând cu 1 iulie 1959. Un milimetru este egal cu 0.0393700787 inci cu nouă cifre semnificative; doar direcția 25.4 este exactă. Un ax de 25 mm este egal cu 0.9843 inci, nu cu 1 inch, iar acel spațiu de 0.4 mm este de 15.7 miimi de inch, suficient pentru a eșua o potrivire cu interferență.
25.4 mm = 1 in
1 in = exact 25.4 mm, fixat prin notificarea Registrului Federal al SUA 59-5442, în vigoare de la 1 iulie 1959. Acest instrument împarte la factorul exact și rotunjește afișajul la 4 zecimale.
Împărțirea la factorul exact are loc mai întâi; doar afișajul este rotunjit. Folosește butonul de schimbare pentru a transforma inci în mm sau schimbă oricare dintre unități pentru a lucra în micrometri, mii, picioare sau yarzi. Pentru partea imperială, ghidul UDTECH despre câți inci într-un yard acoperă această conversie. Introdu cifre și o virgulă zecimală fără separator de mii.
Scrisă, formula este inci = milimetri ÷ 25.4 . Mergând în direcția opusă, înmulțiți valoarea în inci cu 25.4. Ambele direcții folosesc exact același factor, motiv pentru care un tabel de conversie construit pe baza acestuia nu se abate niciodată, indiferent cât de mult îl extindeți și de ce două calculatoare care nu au niciun punct de vedere diferit nu rotunjesc diferit; ele folosesc factori diferiți.
Tabel de conversie din milimetri în inci pentru dimensiuni comune
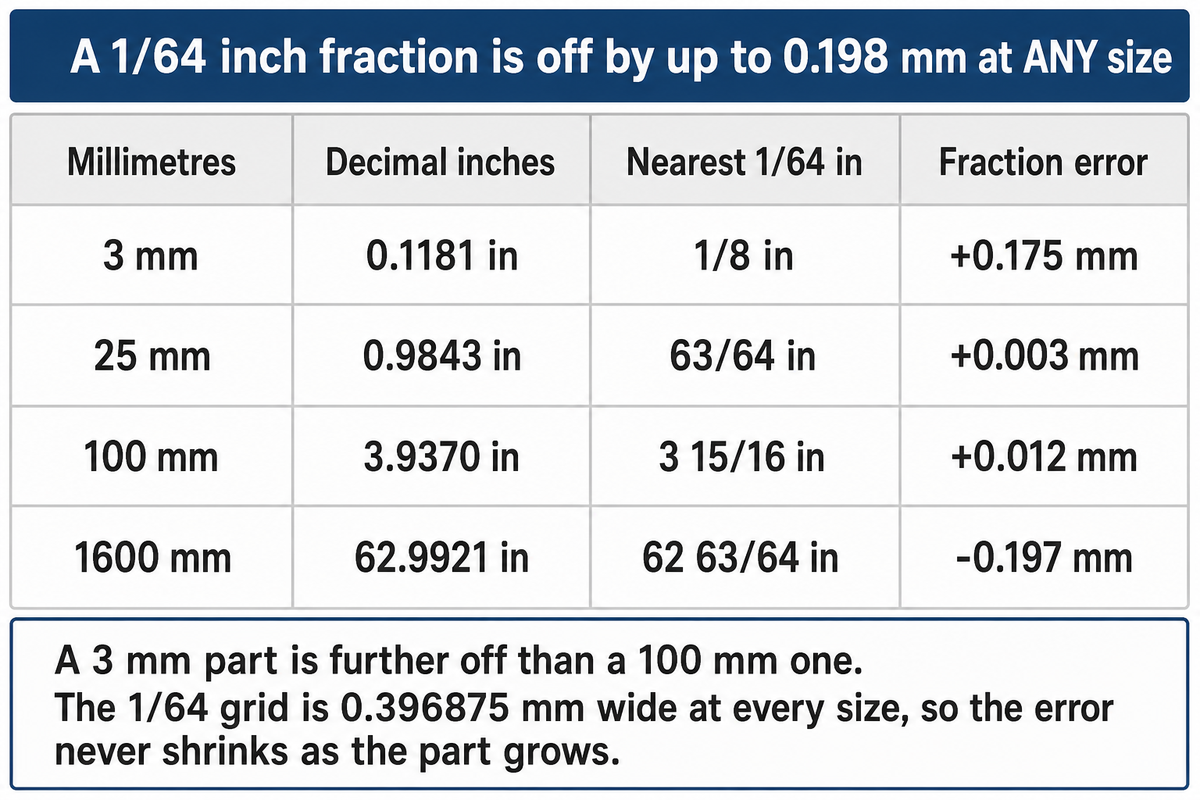
Tabelul de mai jos prezintă fiecare valoare milimetrică pe care oamenii o caută cel mai des, în inci zecimale cu patru zecimale și ca cea mai apropiată valoare de 1/64 inch. A patra coloană este partea pe care alte grafice omit-o: cât de departe se află fracția de valoarea reală, în milimetri. Rotunjirea la o fracție de inch la 1/64 poate fi greșită cu până la 0.198 mm.
| Milimetri (mm) | Inchi (zecimal) | Cel mai apropiat 1/64 inch | Eroare fracțională (mm) |
|---|---|---|---|
| 1 | 0.0394 | 3/64 | +0.191 |
| 1.5 | 0.0591 | 1/16 | +0.087 |
| 2 | 0.0787 | 5/64 | -0.016 |
| 2.5 | 0.0984 | 3/32 | -0.119 |
| 3 | 0.1181 | 1/8 | +0.175 |
| 4 | 0.1575 | 5/32 | -0.031 |
| 5 | 0.1969 | 13/64 | +0.159 |
| 6 | 0.2362 | 15/64 | -0.047 |
| 8 | 0.3150 | 5/16 | -0.062 |
| 10 | 0.3937 | 25/64 | -0.078 |
| 12 | 0.4724 | 15/32 | -0.094 |
| 12.7 | 0.5000 | 1/2 | +0.000 |
| 13 | 0.5118 | 33/64 | +0.097 |
| 14 | 0.5512 | 35/64 | -0.109 |
| 15 | 0.5906 | 19/32 | +0.081 |
| 16 | 0.6299 | 5/8 | -0.125 |
| 20 | 0.7874 | 25/32 | -0.156 |
| 25 | 0.9843 | 63/64 | +0.003 |
| 25.4 | 1.0000 | 1 | +0.000 |
| 30 | 1.1811 | 1 3 / 16 | +0.162 |
| 40 | 1.5748 | 1 37 / 64 | +0.084 |
| 45 | 1.7717 | 1 49 / 64 | -0.153 |
| 50 | 1.9685 | 1 31 / 32 | +0.006 |
| 60 | 2.3622 | 2 23 / 64 | -0.072 |
| 70 | 2.7559 | 2 3 / 4 | -0.150 |
| 80 | 3.1496 | 3 5 / 32 | +0.169 |
| 90 | 3.5433 | 3 35 / 64 | +0.091 |
| 100 | 3.9370 | 3 15 / 16 | +0.012 |
| 120 | 4.7244 | 4 23 / 32 | -0.144 |
| 150 | 5.9055 | 5 29 / 32 | +0.019 |
| 200 | 7.8740 | 7 7 / 8 | +0.025 |
| 250 | 9.8425 | 9 27 / 32 | +0.031 |
| 300 | 11.8110 | 11 13 / 16 | +0.037 |
| 400 | 15.7480 | 15 3 / 4 | +0.050 |
| 500 | 19.6850 | 19 11 / 16 | +0.062 |
| 1000 | 39.3701 | 39 3 / 8 | +0.125 |
| 1600 | 62.9921 | 62 63 / 64 | -0.197 |
Două rânduri merită o a doua analiză. La 25 mm, cea mai apropiată fracție de 1/64 este 63/64, care se situează la o abatere de 0.003 mm față de valoarea reală, o abatere mai fină decât cea pe care o poate citi o riglă de atelier, deoarece 1/64 inch este cea mai fină gradație fracționară pe care Starrett o listează pe o riglă de precizie în inch , iar regulile combinate împerechează 1/32 inch cu 0.5 mm pe o față și 1/64 inch cu 1 mm pe cealaltă. La 1600 mm, aceeași rotunjire de 1/64 este diferită de 0.197 mm, deoarece eroarea unei grile de fracții fixe nu se micșorează pe măsură ce piesa crește. Păstrarea dimensiunilor mari în inch zecimale, mai degrabă decât în fracții, este soluția.
Fiecare rând de mai sus are propria ancoră de pagină, deci un link către o singură valoare funcționează: append #mm-10, #mm-25 or #mm-100 la această adresă de pagină pentru a trece direct la linia respectivă.
Bugetul de precizie: câte cifre să păstrați
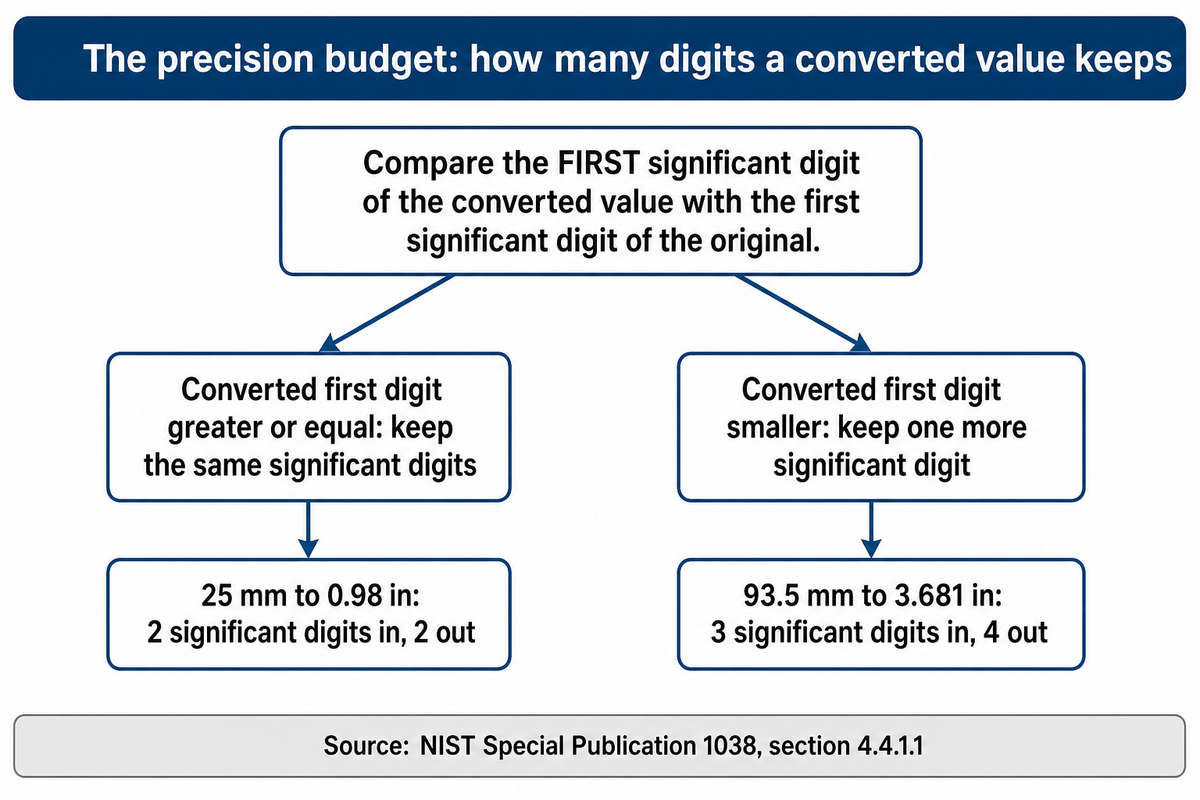
Un calculator îți va oferi 3.681102362 inci pentru un alezaj de 93.5 mm. Scrierea tuturor celor zece cifre pe un desen presupune o precizie de măsurare pe care nimeni nu a luat-o în considerare. Institutul Național de Standarde și Tehnologie stabilește regula privind numărul de cifre care supraviețuiesc unei conversii, iar aceasta depinde de prima cifră a fiecărui număr, mai degrabă decât de dimensiunea numărului.
Dacă prima cifră semnificativă a valorii convertite este mai mare sau egală cu prima cifră semnificativă a valorii originale, rotunjiți valoarea convertită la același număr de cifre semnificative ca și valoarea originală.
— Publicația specială NIST 1038, secțiunea 4.4.1.1 , mai 2006
Cealaltă jumătate a regulii tratează cazul opus: când prima cifră semnificativă a valorii convertite este mai mică decât prima cifră semnificativă a originalului, se păstrează încă o cifră semnificativă. Numim rezultatul buget de precizie : numărul de cifre pe care o cifră convertită are dreptul să le poarte. Acesta este stabilit de măsurarea originală, nu de lățimea afișajului instrumentului care a efectuat calculele aritmetice.
Lucrat pe un alezaj de 93.5 mm: originalul are trei cifre semnificative, valoarea convertită 3.681102362 începe cu 3, iar 3 este mai mic decât 9, deci bugetul este de patru cifre semnificative, iar cifra desenată este de 3.681 inch. Efectuați același test pe un alezaj de 110.6 mm, iar răspunsul se schimbă: valoarea convertită începe cu 4, care este mai mare decât 1, deci bugetul rămâne la cele patru cifre originale, iar cifra este de 4.354 inch. O bară simplă de 25 mm arată regula care schimbă complet răspunsul: se introduc două cifre semnificative, valoarea convertită 0.984251968 începe cu 9, iar 9 este mai mare decât 2, deci ies două cifre și cifra este de 0.98 inch. Ambele alezaje ajung aici la trei zecimale, dar din motive diferite, iar pe alte numere cele două ramuri dau răspunsuri diferite.
NIST adaugă un aspect procedural care este omis în practică: rotunjirea se face la final. Treceți rezultatul complet prin orice calcul aritmetic intermediar și rotunjiți o singură dată, în momentul în care numărul este trecut într-un document. Rotunjirea la fiecare pas agravează eroarea pe care încercați să o controlați.
Birourile de desen care publică deja până la trei zecimale în inci au propriul standard intern, iar această regulă nu îl anulează. Ceea ce adaugă bugetul de precizie este un răspuns justificabil atunci când un furnizor întreabă de ce o cifră are trei zecimale și nu cinci: 0.001 inci de precizie implicită, sau 0.0254 mm, este rezoluția pe care o suportă cifra originală în milimetri. Același calcul, motiv menționat.
Convertirea unei toleranțe nu este același lucru cu convertirea unei dimensiuni
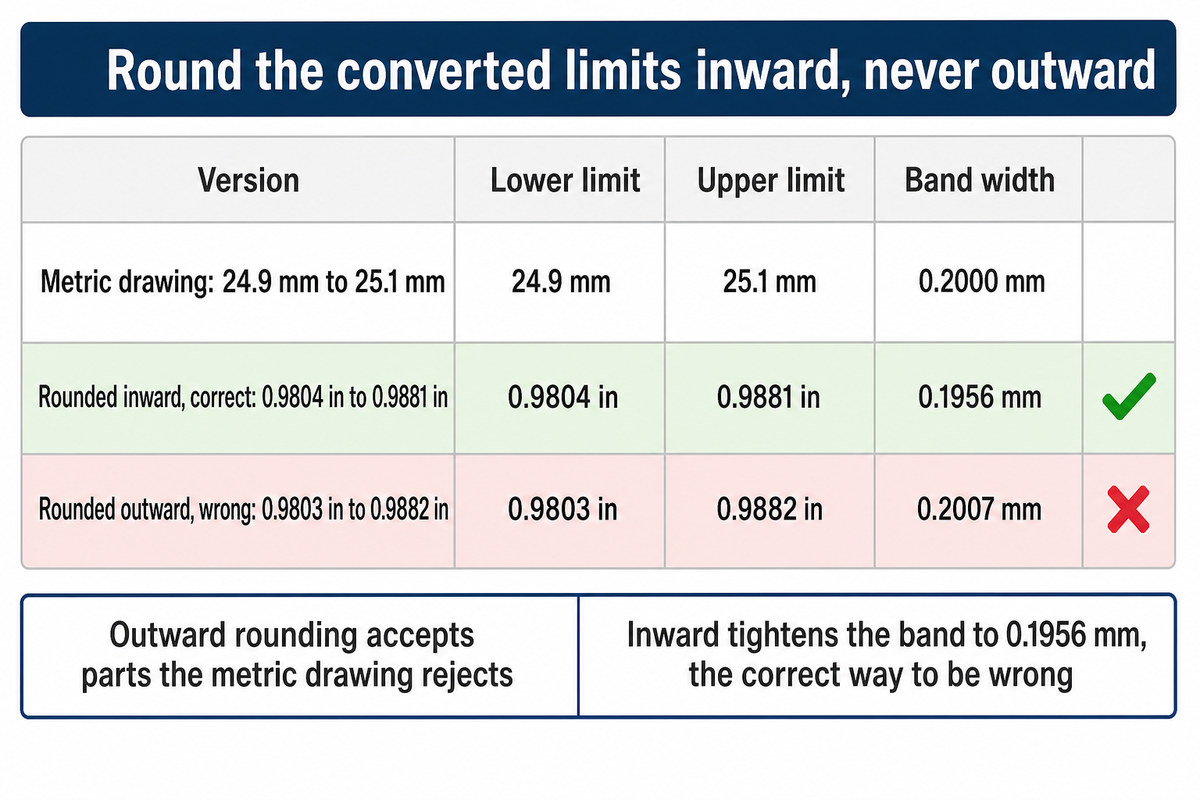
O dimensiune nominală poate fi rotunjită în ambele direcții fără consecințe. O toleranță nu poate fi rotunjită. Rotunjirea unei limite convertite spre exterior și banda de acceptare crește, ceea ce permite trecerea unei piese pe care specificația originală o respinge. Regula este aceeași cu cea aplicată de NIST oricărei figuri care acționează ca maxim sau minim.
În cazul în care o unitate de măsură în inch-pound reprezintă o limită maximă sau minimă (de exemplu, într-o lege sau un regulament), rotunjirea trebuie făcută într-o direcție în care valoarea metrică nu încalcă limita inițială prin creșterea sau scăderea necorespunzătoare a acesteia.
— Publicația specială NIST 1038, secțiunea 4.4.1 , mai 2006
Luați un arbore cu dimensiunea de 25 mm +/- 0.1 mm. Convertiți limitele în loc de valoarea nominală: 24.9 mm este 0.980315 inch, iar 25.1 mm este 0.988189 inch. Rotunjit spre interior la patru poziții, valoarea în inch devine de la 0.9804 la 0.9881 inch. Rotunjit spre exterior, ar arăta de la 0.9803 la 0.9882 inch, iar acele două zecimimi suplimentare lărgesc banda la 0.2007 mm, acceptând piese respinse de desenul metric. Și rotunjirea spre interior costă ceva și merită să-i spuneți unui furnizor înainte ca acesta să constate singur că: la 0.1956 mm, banda convertită este cu 0.0044 mm mai strânsă decât desenul, deci o piesă care se află în ultimii microni ai toleranței originale cedează acum. Aceasta este modalitatea corectă de a greși - o imprimare convertită nu ar trebui să accepte niciodată ceea ce originalul refuză.
Precizia pe care trebuie să o păstreze conversia depinde de clasa de toleranță invocată de desen. ISO 2768-1:1989 acoperă dimensiunile fără toleranță individuală, în patru clase, iar un desen le solicită cu un cod precum ISO 2768-mK. Standardul în sine se află în spatele plății ISO și nu este citat aici; valorile de abatere de mai jos sunt cele publicate de furnizorul de prelucrare Fictiv , reproduse ca sursă secundară. ISO a confirmat textul din 1989 într-o revizuire din 2022 și listează o înlocuire în curs de desfășurare în cadrul seriei de specificații geometrice ale produsului, așadar verificați tabelul de clase cu propria copie înainte de a-l scrie într-o specificație de achiziție.
| Interval de dimensiuni de bază (mm) | f (bine) | m (mediu) | c (aspru) | v (foarte grosier) |
|---|---|---|---|---|
| 0.5 până la 3 | +/- 0.05 | +/- 0.1 | +/- 0.2 | nu este specificat |
| peste 3 până la 6 | +/- 0.05 | +/- 0.1 | +/- 0.3 | +/- 0.5 |
| peste 6 până la 30 | +/- 0.1 | +/- 0.2 | +/- 0.5 | +/- 1.0 |
| peste 30 până la 120 | +/- 0.15 | +/- 0.3 | +/- 0.8 | +/- 1.5 |
| peste 120 până la 400 | +/- 0.2 | +/- 0.5 | +/- 1.2 | +/- 2.5 |
| peste 400 până la 1000 | +/- 0.3 | +/- 0.8 | +/- 2.0 | +/- 4.0 |
| peste 1000 până la 2000 | +/- 0.5 | +/- 1.2 | +/- 3.0 | +/- 6.0 |
| peste 2000 până la 4000 | nu este specificat | +/- 2.0 | +/- 4.0 | +/- 8.0 |
Interpretați tabelul respectiv ca pe o podea de precizie. O piesă de clasă medie între 6 mm și 30 mm are o precizie de +/-0.2 mm, ceea ce reprezintă 7.9 miimi de inch, deci patru zecimale în inch sunt deja mai fine decât este necesar în desen. Treceți la o sudură de clasă medie între 1000 mm și 2000 mm și banda este de +/-1.2 mm, sau 47 de miimi, ceea ce va fi suportat de două zecimale. Potrivirea zecimalelor cu clasa de toleranță este ceea ce împiedică un desen convertit să implice o precizie pe care atelierul nu a fost niciodată rugat să o atingă.
O notă istorică care merită menționată atunci când un furnizor contestă metoda: ISO a publicat un standard exact pentru această problemă, ISO 370:1975 Dimensiuni tolerate: Conversia din inci în milimetri și invers , și l-a retras pe 18 mai 2000 fără un înlocuitor. De atunci, modul în care sunt scrise dimensiunile și toleranțele în milimetri și zecimale în inci este guvernat de ASME Y14.5-2018, reafirmat în 2024 , în timp ce procedura de rotunjire în sine provine din îndrumările NIST citate mai sus. Nu există un singur standard de conversie la care să se facă referire, motiv pentru care o metodă declarată în desen este mai bună decât una presupusă.
Dimensiunile mașinii în milimetri și inci
Specificațiile echipamentelor capitale sunt scrise în unitatea de măsură în care lucrează constructorul, iar fabricile din Statele Unite evaluează în mod regulat mașinile în metrice. Catalogul propriu al UDTECH arată diferența: liniile laser publică ambele unități , în timp ce liniile de extrudare și cele de hârtie, care au cele mai mari dimensiuni de pe site, au publicat doar milimetri atunci când această pagină a fost scrisă, în august 2026.
Patru familii reprezintă cea mai mare parte a traficului de conversie industrială: grosimile plăcii de oțel cotate în milimetri în funcție de o comandă de achiziție în inci, dimensiunile țevilor și tuburilor, dimensiunile găurilor și filetelor perforate și dimensiunile anvelopei mașinii care decid dacă o componentă trece printr-o ușă. Desenele inginerești care traversează o margine conțin toate cele patru simultan, motiv pentru care o cotație de fabricație este locul unde apar erorile unitare.
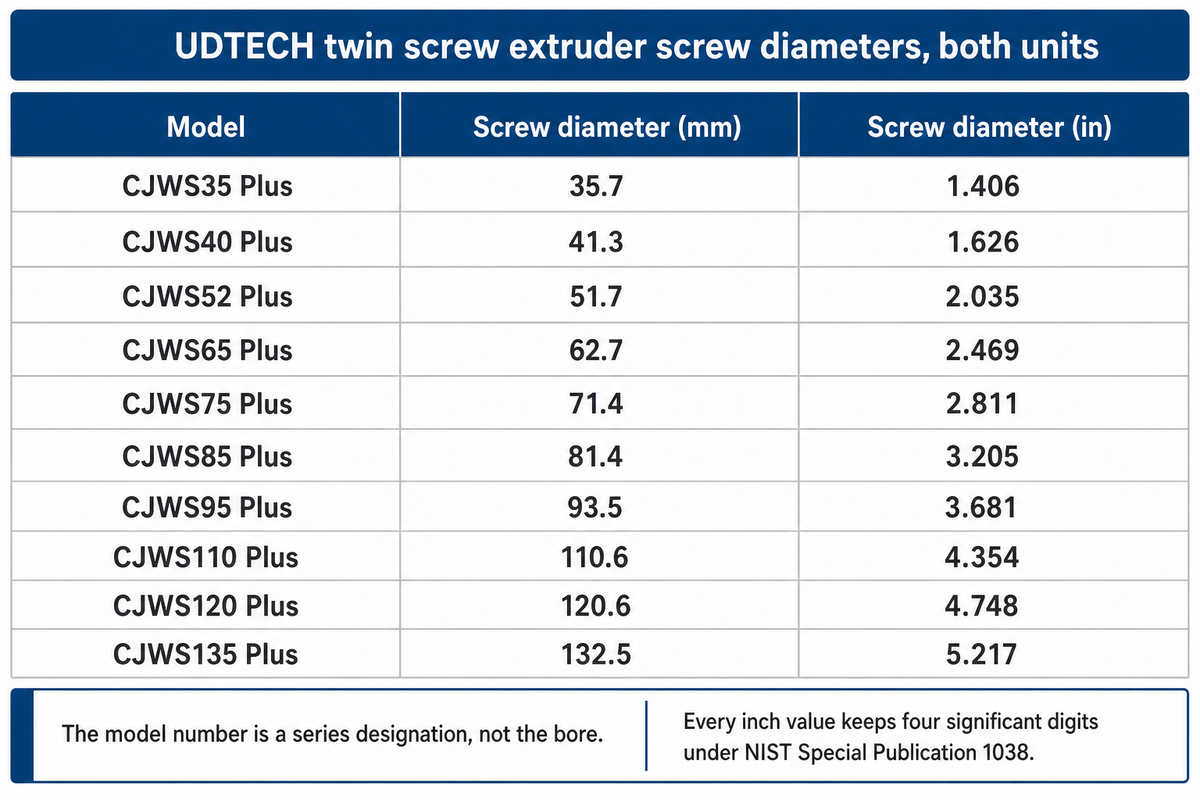
Cele zece modele din tabelul cu diametre ale extruderelor cu șnec dublu de la UDTECH sunt exprimate cu o singură zecimală în milimetri, deci niciunul dintre ele nu este exprimat pe un inch rotund. Citiți numărul modelului ca pe o denumire a seriei, mai degrabă decât ca pe o măsurătoare, în timp ce scanați tabelul: CJWS52 Plus are un șnec de 51.7 mm, iar CJWS135 Plus are 132.5 mm, deci cifra din nume include clasa în loc să denumească alezajul. Convertit conform regulii bugetului de precizie, fiecare model păstrează patru cifre semnificative:
| Model | Diametrul șurubului (mm) | Diametrul șurubului (în inci) | Cifre semnificative păstrate |
|---|---|---|---|
| CJWS35 Plus | 35.7 | 1.406 | 4 |
| CJWS40 Plus | 41.3 | 1.626 | 4 |
| CJWS52 Plus | 51.7 | 2.035 | 4 |
| CJWS65 Plus | 62.7 | 2.469 | 4 |
| CJWS75 Plus | 71.4 | 2.811 | 4 |
| CJWS85 Plus | 81.4 | 3.205 | 4 |
| CJWS95 Plus | 93.5 | 3.681 | 4 |
| CJWS110 Plus | 110.6 | 4.354 | 4 |
| CJWS120 Plus | 120.6 | 4.748 | 4 |
| CJWS135 Plus | 132.5 | 5.217 | 4 |
Aceeași aritmetică se aplică în restul catalogului. În specificațiile mașinii de hârtie kraft , o lățime netă a hârtiei de 1600 mm este de 62.99 inci, iar un ecartament al șinei de 2400 mm este de 94.49 inci; ambele contează în etapa de construcție, deoarece ecartamentul șinei decide configurația podelei înainte de livrarea mașinii. Pagina cu extruderul cu un singur șnec prezintă un șnec de 120 mm, 4.724 inci, și un rezervor de apă de 4000 mm, 157.5 inci, care este lungimea care trebuie să se potrivească compartimentului.
Cerințele de precizie cresc la celălalt capăt al intervalului de dimensiuni. Mașina de marcat cu laser cu fibră de 20 W are specificații pentru o precizie de poziționare de +/-0.01 mm, adică 0.0004 inch și patru zecimi de miimi, fiind sub rezoluția unui șubler standard cu cadran. O cifră convertită cu două zecimale în inch nu poate exprima deloc acest număr, ceea ce reprezintă cel mai clar caz pentru a permite bugetului de precizie, mai degrabă decât obișnuinței, să stabilească numărul zecimal. Răsfoiți gama completă de mașini de extrudat în dimensiuni milimetrice dacă aveți nevoie de restul alezajelor.
Când cea mai apropiată fracție nu este un substitut
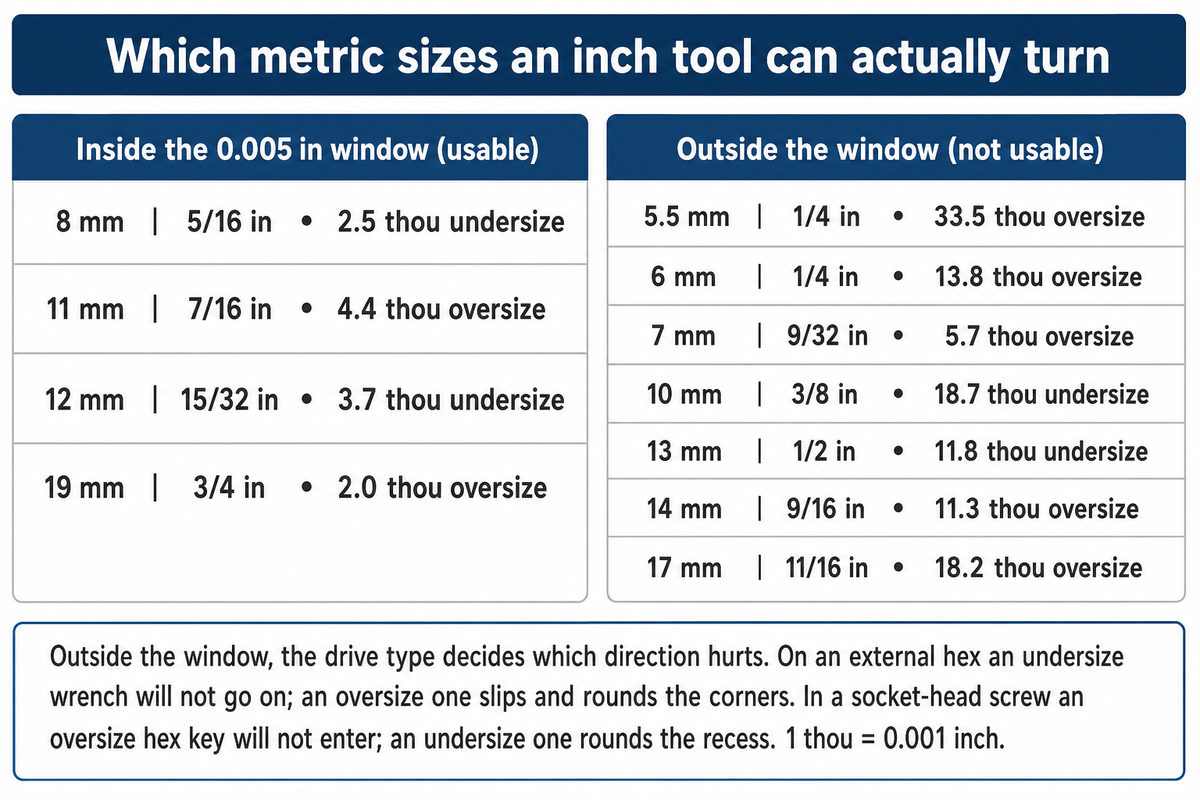
Diagramele care indică cea mai apropiată dimensiune imperială răspund la o întrebare de geometrie, nu la o întrebare de potrivire. Producătorii de scule publică o limită de lucru pentru interschimbabilitate de aproximativ 0.005 inch, sau 0.127 mm, între elementul de fixare și scula care îl rotește; este o practică de atelier, nu un standard. Dincolo de acest spațiu, contactul se deplasează de pe suprafețele plane și pe colțurile elementului de fixare.
Tratați cifra de 0.005 inch ca pe o practică de atelier a celor care vând sculele, mai degrabă decât ca pe o toleranță dintr-un standard: limitele dimensionale pentru deschiderile cheilor se află în standardele pentru scule de asamblare, iar aceasta este regula generală care se aplică. Fiecare dimensiune metrică de mai jos se află în raport cu cea mai apropiată dimensiune comună în inch, aritmetic. Spațiile sunt calculate din factorul exact de 25.4 mm, mai degrabă decât sunt copiate dintr-un tabel, iar ultima coloană aplică limita de lucru de 0.005 inch fiecăreia:
| Dimensiunea metrică | Inci exacți | Dimensiunea cea mai apropiată în inch | Distanță (miimi de inch) | În limita de 0.005 in |
|---|---|---|---|---|
| 5.5 mm | 0.2165 | 1 / 4 în | +33.5 | Nu |
| 6 mm | 0.2362 | 1 / 4 în | +13.8 | Nu |
| 7 mm | 0.2756 | 9 / 32 în | +5.7 | Nu |
| 8 mm | 0.3150 | 5 / 16 în | -2.5 | Da |
| 10 mm | 0.3937 | 3 / 8 în | -18.7 | Nu |
| 11 mm | 0.4331 | 7 / 16 în | +4.4 | Da |
| 12 mm | 0.4724 | 15 / 32 în | -3.7 | Da |
| 13 mm | 0.5118 | 1 / 2 în | -11.8 | Nu |
| 14 mm | 0.5512 | 9 / 16 în | +11.3 | Nu |
| 17 mm | 0.6693 | 11 / 16 în | +18.2 | Nu |
| 19 mm | 0.7480 | 3 / 4 în | +2.0 | Da |
Una dintre cele patru perechi de chei tubulare de 12 mm este o captură. Dimensiunea de 15/32 inch, care este cea mai apropiată aritmetic pentru 12 mm, lipsește din majoritatea seturilor obișnuite de chei tubulare de 9/32 inch, la fel ca și cea mai apropiată de 7 mm, motiv pentru care diagramele publicate nu sunt de acord între ele: unele listează cea mai apropiată dimensiune existentă într-un set normal, mai degrabă decât cea mai apropiată dimensiune existentă în geometrie. Când două diagrame se contrazic reciproc pe aceeași pereche, de obicei, motivul este diferența de metodă.
Direcția decide cât de rău se termină o nepotrivire și care direcție este cea periculoasă care se inversează odată cu tipul de acționare. Pe un hexagon exterior, o cheie sau o tubulară subdimensionată pur și simplu nu va trece peste cap, așa că greșeala se anunță de la sine; cea supradimensionată alunecă, se așază slăbită pe colțuri și le rotunjește sub cuplu. În interiorul unui șurub cu cap cilindric, defectul se produce în sens invers: o cheie hexagonală supradimensionată nu va intra deloc în adâncitură, în timp ce o cheie subdimensionată intră, se simte normală sub o sarcină ușoară și rotunjește adâncitura din interior până când șurubul trebuie găurit. Cheile hexagonale strâng, de asemenea, limita la aproximativ 0.003 inch, deoarece scula se sprijină în interiorul unei adâncituri închise, fără nimic în exterior care să o țină drept. În ambele cazuri, daunele sunt produse de orice sculă se potrivește lejer - se schimbă doar cuvântul pentru aceasta.
Al doilea inch pe care Statele Unite l-au retras în 2023
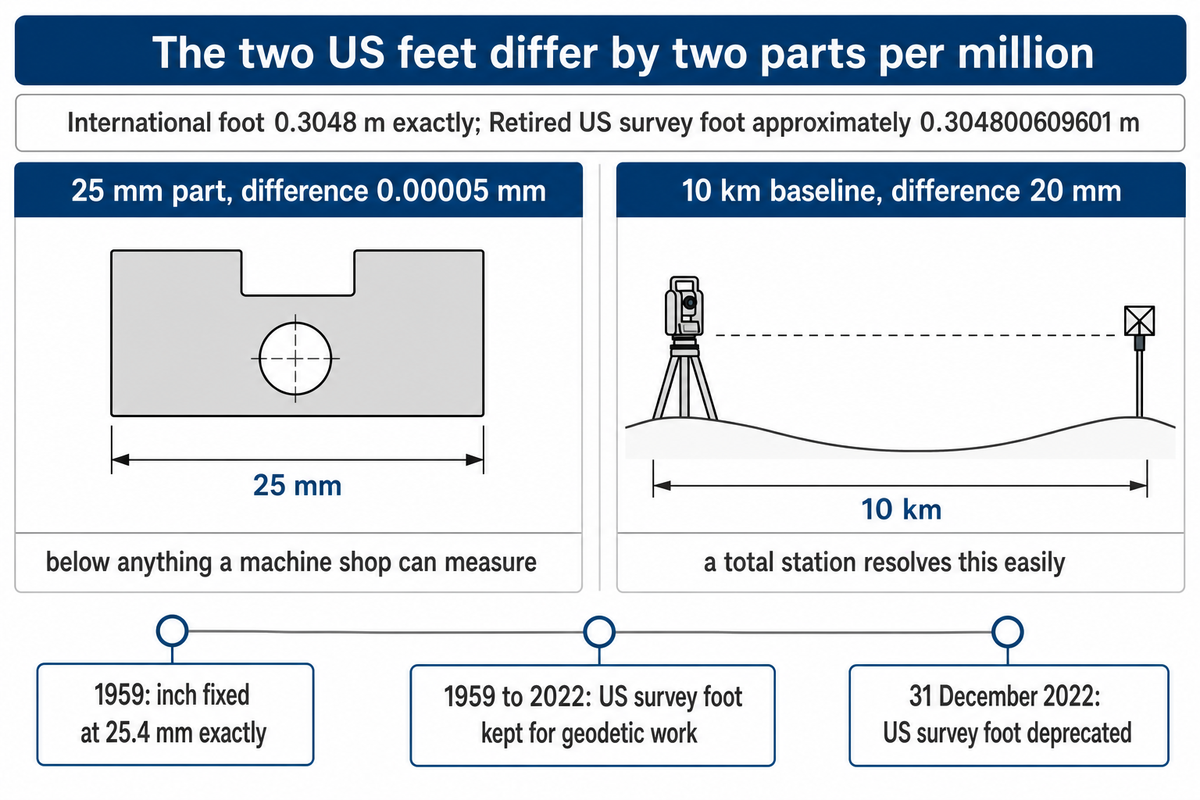
Timp de șaizeci și trei de ani, Statele Unite au folosit doi inci. Inchul internațional de 25.4 mm a fost folosit doar în industria prelucrătoare, în timp ce inchul topografic, derivat din piciorul de 1200/3937 metri, folosit înainte de 1959, a rămas valabil pentru lucrările geodezice. NIST stabilește exact relația: un picior internațional este egal cu 0.999998 picior topografic american, o diferență de două părți într-un milion.
Această excepție a luat sfârșit. NIST și Administrația Națională Oceanică și Atmosferică au dezaprobat piciorul topografic american începând cu 31 decembrie 2022 , iar din 1 ianuarie 2023 țara are o singură definiție aprobată a piciorului, piciorul internațional de exact 0.3048 metri, care a înlocuit piciorul topografic. NIST le publică pe cele două una lângă alta: exact 0.3048 m față de aproximativ 0.304800609601 m pentru piciorul topografic retras.
Două părți per milion reprezintă 0.00005 mm pe o piesă de 25 mm, mult sub orice poate măsura un atelier mecanic, deci acest lucru nu schimbă nimic pentru lucrul cu echipamentele. Se schimbă mult pe distanțe lungi: pe o linie de bază a studiului de 10 km, același raport este de 20 mm. Dacă moșteniți coordonate sau date despre limitele fabricii înregistrate înainte de 2023, unitatea în care au fost capturate merită confirmată înainte de a fi convertită.
Trei verificări stabilesc ce picior a folosit un fișier vechi, în ordinea efortului. În primul rând, citiți blocul de titlu sau metadatele fișierului: datele de coordonate ale planului de stare bazate pe topografie sunt de obicei etichetate drept picior topografic american sau usft. În al doilea rând, dacă documentul oferă atât o cifră metrică, cât și una imperială pentru aceeași dimensiune lungă, împărțiți una la cealaltă: 0.3048 înseamnă exact picior internațional, iar 0.304800609601 înseamnă picior topografic. În al treilea rând, dacă este prezentă o singură unitate, convertiți o linie de bază lungă cunoscută în ambele sensuri și vedeți care rezultat se potrivește cu măsurarea de teren: pe o linie de 10 km, cele două răspunsuri se află la o distanță de 20 mm, lucru pe care o stație totală îl rezolvă ușor. Sub aproximativ 1 km, diferența scade sub 2 mm și nu mai contează pentru nimic altceva decât pentru controlul geodezic.
Întrebări frecvente
Este 14 mm egal cu 1 inch?
Nr. 14 mm este egal cu 0.5512 inch, puțin peste o jumătate de inch, față de 25.4 mm pentru un inch întreg. Cea mai apropiată fracție de 1/64 este de 35/64 inch. Pentru un element de fixare, cea mai apropiată dimensiune în inch este de 9/16 inch, totuși la 11.3 miimi distanță.
Este 5 mm egal cu 1/4 de inch?
Nr. 5 mm este 0.1969 inch față de 0.25 inch, un spațiu de 0.053 inch sau 1.35 mm — mult prea mare pentru a fi tratat ca o singură dimensiune. Rotunjit la cea mai apropiată 1/64, 5 mm este 13/64 inch, iar un sfert de inch este 6.35 mm.
Este 12 mm aproape de 1/2 inch?
Aproape, dar nu interschimbabile: 12 mm este egal cu 0.4724 inch față de 0.5000 inch, o diferență de 27.6 miimi de inch, ceea ce este de peste cinci ori limita de lucru de 0.005 inch publicată de producătorii de scule. O cheie tubulară de 1/2 inch pe un cap de 12 mm se rotește sub sarcină ușoară, apoi rotunjește suprafețele plane odată ce se aplică cuplul. Cea mai apropiată dimensiune în inch în interiorul limitei este de 15/32 inch, la 3.7 miimi, valoare pe care majoritatea seturilor de chei tubulare nu o au.
Cât este exact 1 inch în mm?
Exact 25.4 mm. Valoarea este o definiție mai degrabă decât o unitate de măsură. Biroul Național de Standardizare din SUA a adoptat-o începând cu 1 iulie 1959 și a consemnat în aceeași notificare că Asociația Americană de Standardizare aprobase deja 25.4 mm ca ASA B48.1-1933 și aceasta nu s-a schimbat de atunci.
Cum este gestionată rotunjirea în acest convertor?
Patru zecimale, aplicate doar pe afișaj. Împărțirea folosește factorul exact de 25.4, iar valoarea completă este păstrată prin calcule aritmetice, care urmează instrucțiunea NIST de a rotunji o dată la sfârșit, mai degrabă decât la fiecare pas. Patru zecimale rezolvă 0.0001 inch sau 0.00254 mm, mult dincolo de ceea ce poate urma un instrument de atelier.
Zerourile din urmă sunt decupate, astfel încât 25.4 mm se citește ca 1 in în loc de 1.0000 in, iar orice rezultat mai mic de 0.0001 trece la șase cifre semnificative în loc să se reducă la un zero înșelător. Pentru o cifră care intră într-un desen, aplicați regula bugetului de precizie de mai sus în loc să copiați toate cele patru zecimale: precizia ridicată pe hârtie pe care nimeni nu a măsurat-o este eroarea pe care regula există pentru a o preveni.
Se vor schimba toleranțele după ce convertesc unitățile?
Toleranța fizică rămâne aceeași; se schimbă doar expresia numerică, iar rotunjirea neglijentă o corupe. Convertiți cele două limite separat, nu cea nominală, și rotunjiți fiecare spre interior. Un arbore de 25 mm +/- 0.1 mm devine de la 0.9804 la 0.9881 inch.
Unde pot găsi standardele oficiale de referință?
Trei documente acoperă acest aspect. Notificarea din Registrul Federal din 1959 fixează inch-ul la 25.4 mm, Publicația Specială NIST 1038 prezintă procedura de rotunjire, iar definiția BIPM a metrului ancorează milimetrul la viteza luminii, la 299 792 458 m/s.
Este un milimetru același lucru cu un milimetru?
Da, două ortografii pentru o unitate de lungime. Metrul este forma internațională utilizată de BIPM și broșura SI; metrul este uzul standard american, iar oricare dintre ortografiile milimetrului denumește o miime de metru. Niciuna dintre ortografii nu modifică aritmetica: milimetrul aparține sistemului metric, inch-ul sistemului obișnuit al Statelor Unite, iar echivalența dintre ele a fost stabilită prin acord, mai degrabă decât prin măsurare.
Orice unitate de măsură din coloana metrică a unei specificații are un echivalent exact în inci și se convertește în același mod, indiferent de ortografia utilizată în document.
Referințe și surse
- Biroul Național de Standarde, Rafinarea valorilor pentru Yard și Pound, Documentul Registrului Federal 59-5442 (1959)
- Publicația specială NIST 1038, Sistemul Internațional de Unități (SI): Factori de conversie pentru uz general (mai 2006)
- Publicația specială NIST 811 Anexa B, Factori de conversie
- Biroul NIST de Măsuri și Greutăți, Unități SI: Lungime
- NIST și NOAA, Deprecierea sistemului de măsurare a stării de suprafață a Statelor Unite, Registrul Federal (5 octombrie 2020)
- NIST, US Survey Foot: Factori de conversie a unităților revizuiți
- BIPM, unitate de bază SI: metrul
- ISO 370:1975, Dimensiuni tolerate: conversia din inci în milimetri și invers (retrasă în 2000)
- ASME Y14.5-2018 (R2024) — Dimensionare și toleranță
- ISO 2768-1:1989, Toleranțe generale, Partea 1: toleranțe pentru dimensiuni liniare și unghiulare fără indicații individuale de toleranță (intrare în catalogul ISO; textul integral este protejat cu plată)
- Clasele generale de toleranță și valorile de abatere admise conform standardului ISO 2768, așa cum sunt publicate de Fictiv (sursă secundară pentru tabelul reprodus mai sus)
- Teng Tools, tabel de conversie chei metrice-standard și limita de interschimbabilitate de 0.005 inch
- Starrett, gradații de precizie pentru rigle, inclusiv fețe de 1/64 inch și 0.5 mm
Revizuit de echipa tehnică UDTECH. Dimensiunile mașinii sunt citate de pe paginile produselor UDTECH și convertite cu factorul exact de 25.4 mm; regulile de conversie sunt cele stabilite în publicațiile NIST enumerate mai sus. Aveți nevoie de o specificație verificată în propriile unități înainte de a cota o lucrare? Trimiteți desenul către UDTECH și vă vom returna cifrele în ambele.