Lasergeschnittene Holzprojekte befinden sich an einem Wendepunkt: Hobbybastler mit einer 10-W-Diode und Werbetechnikbetriebe mit einer 150-W-CO₂-Anlage lesen dieselben Foren, suchen nach denselben Schlüsselwörtern und stoßen dabei auf völlig unterschiedliche Probleme. Dieser Leitfaden richtet sich an beide Gruppen, insbesondere aber an die Anwender dazwischen: Etsy-Verkäufer, die auf Kleinserien umsteigen, Werbetechnikbetriebe, die an die Grenzen der Tischgröße stoßen, und Holzbearbeiter, die sich fragen, ob sie weiterhin Ersatzlaserröhren kaufen oder auf einen Industrielaser umsteigen sollen. Wir haben Tabellen zur Holzdichte vom USDA Forest Products Laboratory, OSHA-Grenzwerte für Formaldehyd aus 29 CFR 1910.1048, Praxiserfahrungen aus LightBurn-Foren und Kostendaten aus Angeboten von Systemintegratoren für 2025/26 herangezogen. Wo Mitbewerber von „Weichholz ohne harte Maserung“ sprechen, finden Sie hier die Dichte in kg/m³; wo sie „Luftunterstützung verwenden“ empfehlen, finden Sie den PSI-Schwellenwert und die Statistik zur 80%igen Verkohlung.
Kurzinfo: Holzlaserschneiden auf einen Blick
| Beste Holzarten | Ahorn, Walnuss, Kirsche, Linde, baltisches Birkensperrholz (1/8″–1/4″) |
| Beste Lasertechnologie | 40–80 W CO₂-Laser (sauberste, ausgereifteste Ausführung); 10–45 W blaue Diodenlaser (Einsteiger-/Präzisionsbereich); Faserlaser ist für Holz ungeeignet. |
| Realistische Dickenbegrenzung | 1/4″ (60 W CO2), 1/2″ (100 W+), ³/4″+ (industriell 150 W+), 1.5″+ (00–500 W industriell) |
| Häufige Mängel | Verkohlung (Luftunterstützungsfi×, ≥30 PSI), Brandspuren (Abklebeband), unvollständige Schnitte (Mehrfachdurchgänge), Flammenbildung (Harztaschen) |
| Schwelle zwischen Heimwerker- und Industrieproduktion | ~100 Teile/Stunde ODER >24″×16″ Bett ODER gleichbleibende Dicke von 3/4″+ ODER 8+ Stunden/Tag Betriebszeit |
| Gesundheit/Sicherheit | OSHA-Grenzwert für Formaldehyd: 0.75 ppm (8-Stunden-Mittelwert); MDF/Standard-Sperrholz setzt beim Laserschneiden Formaldehyd frei; PVC oder behandeltes Holz niemals laserschneiden |
- Höhere Wattzahl bedeutet nicht automatisch einen saubereren Schnitt bei dickem Holz. Viele Durchgänge mit niedriger Wattzahl erzielen bessere Ergebnisse als ein einzelner, leistungsstärkerer Durchgang für verkohlungsfreie Schnittkanten – so können beispielsweise bei dünnem Material mit einem 6-W-Blaulaser sechs 1-mm-Durchgänge einen tieferen Schnitt übertreffen.
- Der Wechsel von einem 4-Watt- zu einem 6-Watt-Laser mit derselben Düse führt im Allgemeinen nicht zu einer Verringerung des Verkohlungsgrades. Eine Verdopplung des Luftunterstützungsdrucks (Pumpe anpassen) trägt jedoch wesentlich zur Verbesserung der Schnittqualität bei allen Maschinen bei (nicht nur bei derjenigen, deren Spezifikationen Sie gerade lesen).
- Es spielt keine Rolle, ob Sie Hobbybastler oder Industriebetrieb sind – der Unterschied liegt in fünf Betriebsindikatoren: Durchsatz, Bettgröße, Materialstärke, Verfügbarkeit und Wiederholgenauigkeit. (siehe H2-7)
Wie funktioniert das Laserschneiden von Holz eigentlich?
Ja, man kann Holz mit einem Laser schneiden – aber der Lasertyp ist entscheidend. CO₂-Laser (40–500 W) und Hochleistungs-Diodenlaser (10–45 W) schneiden die meisten Hölzer bis zu einer Stärke von 2 mm (3/4 Zoll). Diese beiden Lasertechnologien sollten Sie bei Ihren Schneidprojekten vergleichen. Faserlaser sind für Holz ungeeignet: Ihre Wellenlänge von 1064 nm durchdringt die Holzfasern nur teilweise und wird dabei ungleichmäßig absorbiert. Statt eines sauberen Schnitts entstehen ungleichmäßige Holzkohle oder Brände.
Der Schneidprozess basiert auf Pyrolyse, nicht auf Schmelzen. Ein fokussierter Laserstrahl verdampft die Holzfasern Schicht für Schicht. Zellulose und Lignin absorbieren Infrarotstrahlung bei der Wellenlänge von 10.6 μm von CO₂-Systemen stark, weshalb CO₂ seit drei Jahrzehnten als Goldstandard für die Holzbearbeitung gilt. Blaue Laser mit einer Wellenlänge von 450 nm sind die neuere Alternative – sie absorbieren gut in hellen Hölzern wie Linde und Ahorn, und ein 45-W-Blaulaserkopf aus dem Jahr 2024 kann bei dünnen Werkstücken mit einem 60-80-W-CO₂-Laser mithalten.
| Laser-Art | Wellenlänge | Holzabsorption | Am besten geeignet für | Überspringen, wenn |
|---|---|---|---|---|
| CO2 | 10.6 µm | Ausgezeichnet | Alle Holzarten, alle Stärken | Ich muss auch Metall schneiden. |
| Blaue Diode | 450 nm | Gut (helle Hölzer) | Dünnes Linden-/Birkenholz <1/4″ | Dunkle, dichte Harthölzer, dicker Bestand |
| Faserlaser | 1.064 µm | Schlecht (~5%) | Nur Metall | Jedes Holzprojekt |
| UV-Laser | 355 nm | Ausgezeichnet (kalte Ablation) | Hochpräzise industrielle | Budgetprojekte (sehr teuer) |
Für die Lasergravur dunkler Harthölzer eignen sich 1064-nm-Faserlaser oder IR-Aufsätze zur Oberflächenmarkierung, jedoch nicht zum Durchtrennen. Kombiniert Ihre Maschine CO₂- und Faserlaser, bearbeiten Sie Holz ausschließlich mit dem CO₂-Laser. Wichtiger Hinweis: In den USA müssen alle Lasersysteme die Norm ANSI Z136.1-2022 erfüllen . Diese Norm aktualisierte die Tabellen für die maximal zulässige Belichtung und ergänzte die Richtlinien um explizite Vorgaben für den Wellenlängenbereich von 1.2–1.4 µm.
📐 Technischer Hinweis : Um mit einer CO₂-Röhre auf Holz eine gleichbleibende Strahlqualität zu erzielen, sollte die Temperatur des Wasserkühlers zwischen 18 und 22 °C (±1 °C) liegen. Eine Röhre, die über 25 °C betrieben wird, verliert in den ersten 1,500 Betriebsstunden 10–15 % ihrer optischen Leistung und zeigt anschließend unregelmäßige Leistungseinbrüche, die Materialfehlern ähneln.
Die besten Holzarten für das Laserschneiden: Hartholz, Sperrholz, MDF und Holzwerkstoffe

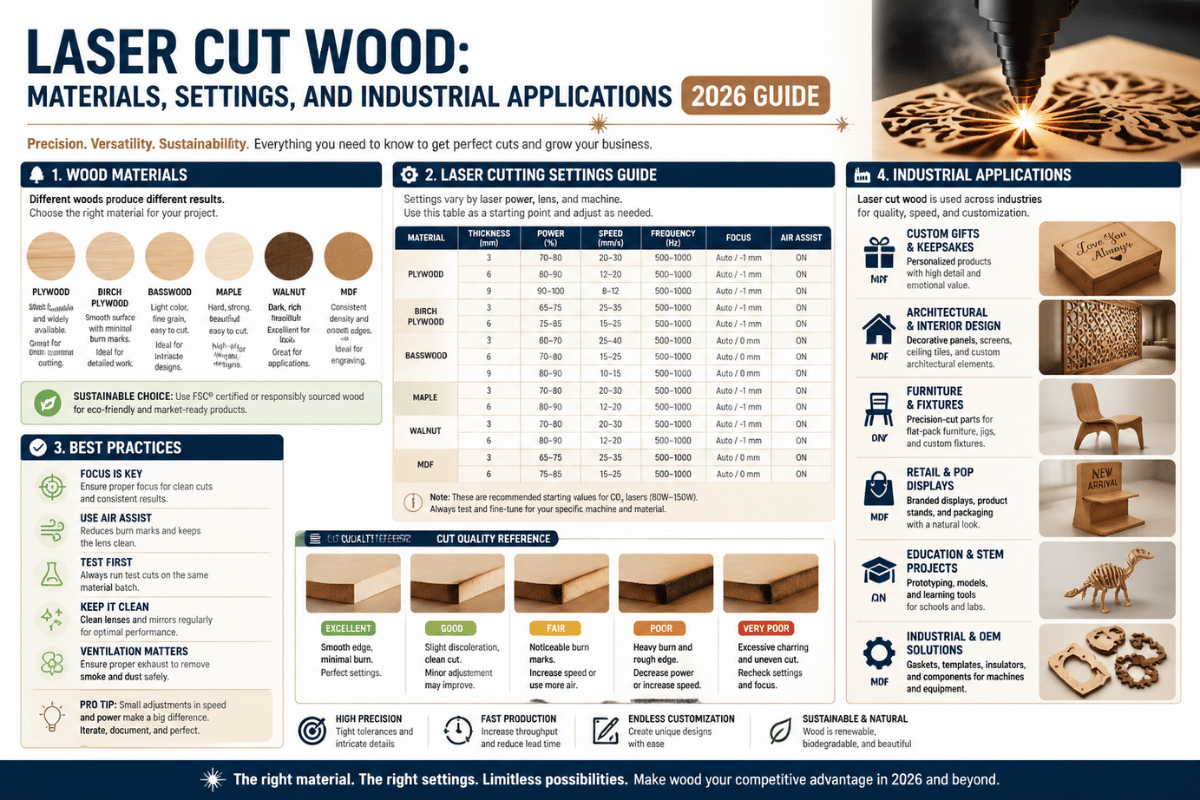
Das „beste“ Holz für das Laserschneiden wird durch drei messbare Parameter bestimmt: Dichte (kg/m³), Neigung zur Verkohlung und Emissionsprofil beim Erhitzen. Die meisten Online-Anleitungen zum Laserschneiden enden mit dem Hinweis: „Vermeiden Sie die Verwendung von Weichholz mit harten Maserungen.“ Hier finden Sie dieselbe Empfehlung mit konkreten Zahlen – basierend auf den Holzdichtetabellen des USDA Forest Products Laboratory und der OSHA-Formaldehydnorm 29 CFR 1910.1048.
| Holz | Dichte (kg / m³) | Char Risk | Kosten ($/sq ft 1/8″) | Am besten geeignet für |
|---|---|---|---|---|
| Linde (Tilia americana) | 370-420 | Niedrig | $ 1.20-1.80 | Modelle, Ornamente, Holzbearbeitungstests |
| Ahorn hart | 700-750 | Medium | $ 3.50-5.00 | Schränke, Auszeichnungen, Schilder |
| Nussbaum | 600-650 | Niedrig | $ 4.50-7.00 | Hochwertige Beschilderung, Schmuck |
| Kirsche | 580-620 | Niedrig | $ 4.00-6.00 | Möbelverzierungen, individuelle Schilder |
| Baltisches Birkensperrholz | 650-680 | Medium | $ 2.20-3.50 | Architektonische, prototypische, lebende Scharniere |
| Zeder (rot) | 320-380 | Hoch (Harz) | $ 2.50-4.00 | Außenschilder, Tütchen |
| Eiche | 700-770 | Hoch | $ 3.80-5.50 | Dekorative Einlagen |
| MDF | 650-800 | Sehr hoch | $ 0.80-1.40 | Nur industrielle Vorlagen |
| Bambus | 600-700 | Niedrig | $ 2.20-3.20 | Öko-Küchenutensilien, Schilder |
Die Ebene für Gesundheit und Sicherheit, die die meisten Leitfäden auslassen.
Hier weichen lasergeschnittene Holzführungen von den physikalischen Gesetzmäßigkeiten ab. MDF und herkömmliche Sperrholzplatten werden mit Harnstoff-Formaldehyd-Klebstoff verklebt. Bei der Pyrolyse des Bindemittels durch den Laser entweicht Formaldehydgas – von der Internationalen Agentur für Krebsforschung als krebserregend der Gruppe 1 eingestuft – in die Werkstatt. Die OSHA-Vorschrift 29 CFR 1910.1048 begrenzt die zulässige Exposition auf 0.75 ppm (parts per million) als zeitgewichteten Mittelwert über 8 Stunden, mit einem Kurzzeitgrenzwert von 2 ppm für 15-minütige Spitzenwerte. Eine von NIOSH zitierte und in PMC veröffentlichte Studie berichtete von Atemwegssymptomen (Husten, Halsschmerzen, Augenreizungen) bei Konzentrationen von nur 0.5 ppm und chronischer Exposition.
Die Lösung besteht aus zwei Maßnahmen: Verwenden Sie nach Möglichkeit baltisches Birkensperrholz anstelle von Standardsperrholz (baltische Birke wird mit einem hochwertigeren Phenol-Formaldehyd-Klebstoff verklebt, der 50–70 % weniger Ausgasungen verursacht) und betreiben Sie eine Absauganlage mit einer Leistung von mindestens 100 CFM für Hobbyanwendungen bzw. mindestens 250 CFM für industrielle Anwendungen. Drei Holzarten sollten Sie unabhängig von der Belüftung niemals laserschneiden: PVC-beschichtetes Holz (setzt Salzsäure frei), CCA-behandeltes Außenholz (setzt Arsen frei) und dekorative Laminate mit Vinyl-Oberfläche.
Bei Massivhölzern ist die Holzartenwahl vor allem eine Frage des Preises und der Optik. Linde ermöglicht es Anfängern, Einstellungen zu testen, ohne gleich ein 7-Dollar-Stück Walnussholz zu ruinieren, und Ahorn hält die Gravurdetails des Lasers besser fest als Eiche, da seine Maserung weniger offen ist. Zwei dünne Holzarten, die man kennen sollte: Erle (ein Nadelholz, eine gängige und günstigere Alternative zu Kirsche) und Balsaholz (extrem weich, hauptsächlich für Prototypen verwendet – es lässt sich fast widerstandslos lasern und ist weit verbreitet als 1,5–6 mm dicke Platte erhältlich). Ein praktischer Tipp aus der Praxis: Wenn es auf gleichbleibende Qualität ankommt, sollten Sie Ihre Holzplatten aus einer einzigen Charge beziehen. Schwankungen im Feuchtigkeitsgehalt gemischter Chargen führen zu Abweichungen von 20–40 % bei ansonsten identischen Stücken.
Wie dick kann ein Laser Holz schneiden? Leistungs- und Dickentabelle
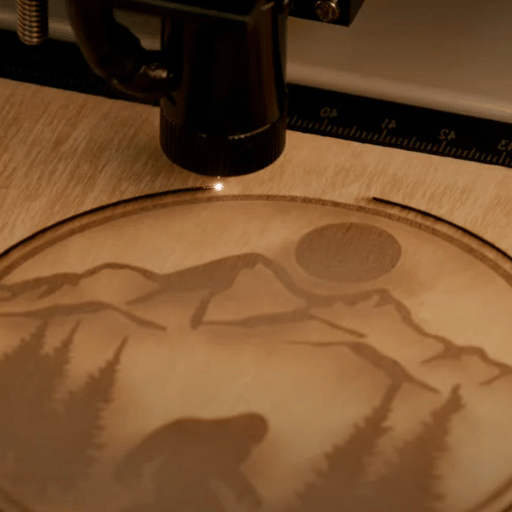
Industrielle CO₂-Laser mit über 400 W werden routinemäßig zum Schneiden von 3,8–5,1 cm dicken Harthölzern in der Serienfertigung eingesetzt. CO₂-Systeme für Endverbraucher mit 80 W erreichen maximal eine Schnitttiefe von etwa 1,3 cm – der Laserstrahl verliert mit zunehmender Tiefe an Fokusdichte, die Schnittkanten verfärben sich, die Schnittfuge verbreitert sich ungleichmäßig und die Zykluszeit verlängert sich so stark, dass CNC-Fräsen die bessere Wahl sind. Beim Hochgeschwindigkeitsschneiden von dünnem Holz konkurrieren Diodenlasersysteme am stärksten mit CO₂-Lasern; bei dickem Material hält nur ein hochpräziser Laser mit über 150 W Toleranzen von unter 0.1 mm ein. Die folgende Tabelle basiert auf Herstellerdatenblättern, Fachartikeln zu CO₂-Laserparametern für Fichtenholz (veröffentlicht in PMC) und Erfahrungsberichten von Anwendern industrieller Systeme mit über 1000 W aus dem Practical Machinist Forum.
| Laserleistung | 1 / 16 " | 1 / 8 " | 1 / 4 " | 3 / 8 " | 1 / 2 " | 3 / 4 " | 1.5 mm |
|---|---|---|---|---|---|---|---|
| 5W-Diode | Langsam (3 Durchgänge) | Marginal (5+ bestanden) | ❌ | ❌ | ❌ | ❌ | ❌ |
| 10W-Diode | OK | Langsam (3 Durchgänge) | Marginal | ❌ | ❌ | ❌ | ❌ |
| 20-W-blaue Diode | Schnell | OK | Langsam (2-3) | Marginal | ❌ | ❌ | ❌ |
| 40 W CO2 | Einzelkarte | Einwellig | OK | langsam | Marginal | ❌ | ❌ |
| 60 W CO2 | Einwellig | Einwellig | Einwellig | OK | langsam | ❌ | ❌ |
| 80-100W CO2 | Einwellig | Einwellig | Einwellig | Einwellig | Einwellig | OK (langsam) | ❌ |
| 150 W+ CO2 | Einwellig | Einwellig | Einwellig | Einwellig | Einwellig | Einwellig | langsam |
| 300-500W Industrie | Einwellig | Einwellig | Einwellig | Einwellig | Einwellig | Einwellig | Einwellig |
Die Grenzwerte skalieren nicht linear. Die Zunahme der Verkohlungsbreite ist annähernd proportional zur dritten Potenz der Tiefe; eine Verdopplung der Tiefe führt also zu einer Verdreifachung der Verkohlungsbreite. Dies erklärt, warum ein 60-W-CO₂-Laser 6,35 mm dickes Sperrholz sauber durchtrennt, bei 9,5 mm dickem Sperrholz jedoch Verkohlungsringe erzeugt.
Der Feuchtigkeitsgehalt ist genauso wichtig wie die Rohkraft. Kammergetrocknetes Holz mit einer Holzfeuchte unter 8 % lässt sich 30–50 % schneller schneiden und verkohlt sauberer als luftgetrocknetes Holz mit 12–15 % Holzfeuchte. Ein Nutzer im V1E-Forum brachte es auf den Punkt: „Für tiefere Schnitte sollte das Holz warm sein. Kaltes Holz lässt sich nicht so tief schneiden.“ Die Lagerung bei 18–22 °C und 40–50 % relativer Luftfeuchtigkeit sorgt für eine gleichmäßige Holzfeuchte.
„Laserschneiden eignet sich nicht besonders für sehr dickes Holz – es ist langsam, teuer, und die verbrannten Kanten lassen sich schlecht verkleben und sehen nach der Bearbeitung unschön aus. Bei 19 mm (3/4 Zoll) dickem Material spart das Schneiden mit einer CNC-Fräse Zeit und ergibt eine Kante, die sich für die Möbelherstellung eignet.“
— Erfahrener Fertigungsmitarbeiter, Forum „Practical Machinist“ (Industrielaser-/CNC-Bediener mit über 20 Jahren Erfahrung)
Dieses Mehrfachdurchgangsverfahren widerspricht der gängigen Annahme, dass „mehr Leistung = schnellere Schnitte“ bedeutet. Bei sehr dickem Material erzeugen zwei Durchgänge mit 60 % Leistung sauberere Schnittfugen als ein einzelner Durchgang mit 95 % Leistung. Zwar verschiebt sich der Fokus bei jedem Durchgang um etwa ein Drittel der Schnittfugentiefe nach unten und die Gesamtzykluszeit verlängert sich um etwa 70 %, doch die Reduzierung des Nachbearbeitungsaufwands (Schleifen, Entfernen von Kohlerückständen) kompensiert dies mehr als, sodass ein deutlich höherer Durchsatz erzielt wird.
Bei Materialstärken über 12,7 mm (1/2 Zoll) oder wenn eine Projektleiste lackiert/gebeizt werden soll, dies aber nicht möglich ist, empfiehlt sich in der Regel das CNC-Fräsen. Rotationsfräsen bearbeiten dickes Material 4- bis 10-mal schneller, erzeugen keine Brandrückstände und verhindern, dass sich Formaldehyd in den Klebstoffschichten ablagert. Viele CNC-Werkstätten setzen nach der Fräsbearbeitung einen kleinen Laser ein, um präzise, filigrane Gravuren oder feine Geometrien auf jedem Rohling vorzunehmen.
Schneideinstellungen: Leistung, Geschwindigkeit, Luftunterstützung erklärt
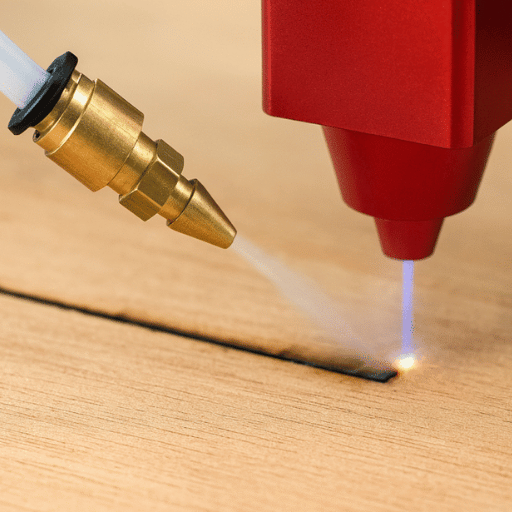
Beim Laserschneiden von Holz gibt es vier Variablen: Laserleistung, Vorschubgeschwindigkeit, Anzahl der Durchgänge und Luftunterstützungsdruck. Anfänger verbringen Jahre damit, nur die ersten beiden zu optimieren und die letzte zu vernachlässigen, die den größten Unterschied ausmacht, wie im Folgenden gezeigt wird:
Nachfolgend finden Sie die Starteinstellungen für einen 80-W-CO₂-Laser mit LightBurn. Dies sind Kalibrierungs-Ausgangswerte, keine Endwerte – Abweichungen zwischen Holzchargen, Fokuskalibrierung und Linsenreinheit können diese um ±15–25 % verändern. Führen Sie vor der endgültigen Materialbearbeitung immer einen 5×5-Materialtest durch; der 15-minütige Test erspart Ihnen stundenlange Fehlschnitte bei jeder neuen Holzcharge.
| Holz | Materialstärke | Leistung % | Geschwindigkeit (mm/min) | Luftunterstützung | Pässe |
|---|---|---|---|---|---|
| Linde | 1 mm (8/3 ") | 60% | 25 | Hoch (40+ PSI) | 1 |
| Ahorn hart | 1 mm (8/3 ") | 80% | 12 | Hoch | 1 |
| Nussbaum | 1 mm (4/6 ") | 95% | 6 | Hoch | 1-2 |
| baltisches Birkensperrholz | 1 mm (4/6 ") | 90% | 8 | Hoch | 1 |
| MDF | 1 mm (4/6 ") | 95% | 5 | Max (kritische Belüftung) | 1 |
| Kirsche | 1 mm (8/3 ") | 75% | 14 | Hoch | 1 |
Bei besonders dickem Material (x/2+) erzielt die halbe Schärfentiefe ein optimales Ergebnis: Die Unterseite erhält die gleiche Energiedichte wie die Oberseite, was zu einer Schnittfuge mit nahezu keiner Verjüngung und glatten Unterkanten führt. Standardmäßig wird ein Drittel der Schärfentiefe verwendet.
Dies mag kontraintuitiv erscheinen, lässt sich aber empirisch belegen. Nehmen wir beispielsweise ein 6,35 mm (1/4 Zoll) dickes Ahornbrett: Ein einzelner Durchgang mit 95 % Leistung erzeugt eine perfekte Oberkante, aber eine verkohlte, ausgefranste Unterkante. Zwei Durchgänge mit 60 % Leistung, bei denen der Fokus zwischen den Durchgängen verschoben wird, verlängern die Zykluszeit um etwa 70 %, verbessern aber die Schnittfuge deutlich. In diesem speziellen Fall ist das Beschichten der gesamten Deckschicht mit geringerer Leistung und die Bearbeitung in zwei einfachen Durchgängen schneller als ein einzelner Durchgang mit hoher Leistung und erzeugt eine bessere Kante. Dies lässt sich auf einen 6-Watt-Blaulaser bei 6 mm Birke übertragen: Ein Schnitt mit 6 Durchgängen (1 mm tief) ist schneller als ein einzelner Schnitt mit 6 mm Tiefe, vermeidet Verkohlung und erzeugt eine sauberere Kante.
Führen Sie vor dem eigentlichen Laserlauf immer eine Kalibrierung mit verschiedenen Leistungs- (60/70/80/90/95 %) und Geschwindigkeitseinstellungen (5/10/15/20/25 mm/min) an einem Reststück durch. Dies spart Ihnen mehrere Stunden Fehlschnitte und liefert eine kalibrierte Referenz für die jeweilige Holzcharge. Wiederholen Sie diesen Vorgang jedes Mal, wenn Sie die Holzcharge, die Linse oder die Laserröhre wechseln.
Wie man Verkohlung, Brandflecken und Rauch vermeidet
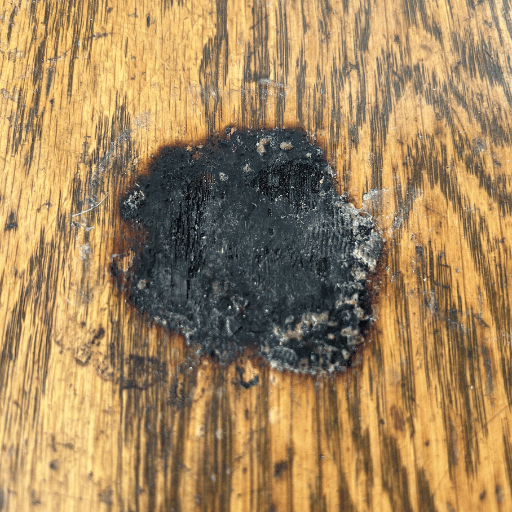
Wenn Ihre lasergeschnittenen Holzprojekte gelbbraune Kanten, schwarze Rußflecken oder Flammenbildung während des Schnitts aufweisen, liegt das in der Regel nicht an der Leistung oder Geschwindigkeit. Eine informelle Umfrage in Reddit-Gruppen (r/laser cutting) und Facebook-Gruppen für Holzbearbeiter ergab, dass etwa 80 % der Probleme mit Verkohlung auf mangelnde Luftunterstützung (ca. 30 psi Luftdruck an der Düse) zurückzuführen sind. Die Lösung, die üblicherweise etwa 200 US-Dollar kostet (ein kompletter Werkstattkompressor ersetzt die Inline-Pumpe), hat keine weiteren Auswirkungen.
Char-Ursachen, geordnet nach Häufigkeit:
- Die stärksten Verbrennungsschäden entstehen durch eine Niederdruck-Luftunterstützung unter 30 PSI. (Siehe Umfrageergebnisse im Forum, Quelle 1).
- Die Lasergeschwindigkeit ist ebenfalls zu langsam, der Laser verbleibt zu lange in der Faser, was zu einem Temperaturgradienten führt.
- Falscher Fokuspunkt – eine Abweichung der Z-Achse um ±2 mm führt zu ungleichmäßiger Schnittfuge und ungleichmäßiger Char-Bildung.
- (P) Harzeinschlüsse;— Besonders bei Zeder und Kiefer neigen sie dazu, unkontrolliert aufzuflammen und durchzubrennen.
- Der durch Linsenverschmutzung bedingte Leistungsverlust – 10-20 % der übertragenen Leistung – wird durch eine achtstündige individuelle Reinigung ausgeglichen.
Die Methode mit Abdeckband reduziert die Kantenverkohlung um 40–60 %. Beim Schneiden am Rand wird eine Schicht Malerkrepp oder Transferfolie auf die Oberseite des Holzes (oder auf beide Seiten, falls beide Seiten bearbeitet sind) geklebt. Der Laser durchdringt das Klebeband, die Verbrennungsrückstände lagern sich jedoch auf der Folie und nicht auf dem Holz ab.
Nach Gebrauch abziehen, die Kohle bleibt am Klebeband/Transferband haften.
Arbeitsschutzanforderung. OSHA 29 CFR 1910.94 schreibt die Kontrolle von Flammen und Partikeln am Arbeitsplatz in Form einer personengesteuerten Belüftung (Staub und Dämpfe) vor. Welcher Grenzwert wäre für einen Hobbybetrieb praktikabel? – Mehr als 100 CFM pro Schneidgerät oder mehr als 250 CFM mit HEPA- und Aktivkohlefilterung bei Verwendung einer industriellen Innenraum-Lüftungsanlage.
| Symptom | Verursachen | Fixieren |
|---|---|---|
| Gelb/braune Ränder | Luftunterstützung unter 30 PSI | Auf 40-60 PSI erhöhen |
| Schwarzer Rußrückstand | Keine Oberflächenmaskierung | Transfer-/Malerband anbringen. |
| Unvollständiger Schnitt | Fehlanpassung von Leistung und Drehzahl oder feuchtes Holz | Geschwindigkeit um 30 % reduzieren oder 1 Durchgang hinzufügen |
| Flammenaufzünden | Harztasche im Holz | Stopp, Luftzufuhr erhöhen, Leistung um 10 % reduzieren |
| Wellenförmiger Schnittrand | Verschmutzte Linse oder Fokusdrift | Linse reinigen, Fokus neu kalibrieren |
Bestes Holz für verschiedene Projektarten
Die Wahl des Holzes und die Art des Projekts hängen enger zusammen, als vielen Anfängern in der Holzbearbeitung bewusst ist. Ein Hochzeitsschild aus MDF, das in einem Privathaushalt landet, gibt wochenlang Formaldehyd ab. Ein Scharnier aus Eiche, das anstelle von Birke verwendet wird, wird dauerhaft reißen.
Die Tabelle unten ordnet die Projektkategorien den empfohlenen Holzarten und Stärken zu und gibt einen Kommentar zu den jeweiligen Ausfallarten.
| Projekttyp | Empfohlene Holzart | Materialstärke | Notizen |
|---|---|---|---|
| Schaufensterschilder | Kirsche, Walnuss, Ahorn | 1/4 ″ -1/2 ″ | UV-beständige Lackierung für den Außenbereich |
| Hochzeits-/Veranstaltungsschilder | Kirsche, Walnuss, Linde | 1/8 ″ -1/4 ″ | Kombination aus Gravur und Schnitt |
| Lebende Scharniere | Baltisches Birkensperrholz | 1/8 ″ -3/16 ″ | Schnittfugenbreite = 0.4 × Dicke |
| Architekturplatten | Baltisches Birkensperrholz, MDF (industriell) | 1/2 ″ -3/4 ″ | Industriebett erforderlich |
| Schmuck/Ohrringe | Kirsch-/Walnussfurnier | 1/16 ″ -1/8 ″ | Hochdetaillierte Gravur |
| Modelle/Prototypen | Linde | 1/16 ″ -1/8 ″ | Günstige, saubere Schnitte |
| Schrankteile | Hartahorn, Walnuss | 1/4 ″ -3/4 ″ | Industrieller CO2-Bedarf |
| Verpackungsstanzformen | Birkensperrholz | 1/2 ″ -3/4 ″ | 250 W + CO2 + abgeschrägter Kopf |
| Lernsets | Lindenholz, MDF (Industrieschablone) | 1/16 ″ -1/8 ″ | Mengenabhängige, vorhersehbare Preise |
Lebende Scharniere: Wo die Holzart das Design bestimmt
Lebendes Scharnier: Ein paralleles Schlitzmuster in dünnem Sperrholz ermöglicht das Biegen entlang der Maserung – ideal für gebogene Schubladenfronten, Stifthalter, Lampenschirme und Produktverpackungen. Die Berechnung ist einfach: Die Schnittbreite sollte 0.4 der Holzstärke betragen, mit 2–3 Scharnierschlitzen pro 10 mm Biegeradius. Bei 3 mm dickem baltischem Birkenholz ergibt sich üblicherweise ein Schlitzabstand von 1.5 mm bei 0.4 mm Breite.
Ausfallverhalten: Risse nach 50–100 Biegezyklen. Korrekte Vorgehensweise für statische Kurven, nicht für wiederholte mechanische Biegungen. Falls Ihre Konstruktion mehr als ca. 50 Bewegungszyklen erfordert, verwenden Sie ein echtes Scharnier oder ein flexibles Material.
Praxisbeispiel: Ein Schilderhersteller mit 12 Mitarbeitern in Phoenix stellte von drei einzelnen Glowforge Pro-Lasern auf einen 150-Watt-Industrie-CO₂-Laser mit 1,42 m Arbeitsfläche um. Die Produktion steigerte sich von ca. 80 Schildern pro Woche auf 320. Die Rechnung: Die Ersatzröhren der Glowforge-Laser (300 US-Dollar pro Stück, ca. 2,000 Betriebsstunden) kosteten das Unternehmen innerhalb eines Jahres mehr als die Miete für den Industrielaser.
Der Kipppunkt lag bei 3,200 Teilen pro Woche – oberhalb dieses Volumens drohte ein Zusammenbruch der Hobbyökonomie. (Abbildung H2-7 für diese Berechnungen.)
Vom Hobby zur Produktion: Wenn DIY-Laser an ihre Grenzen stoßen
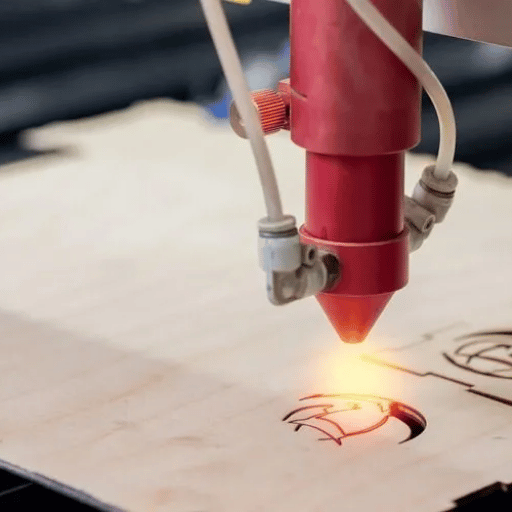
Das Signal, dass Sie dem Hobby-Laser entwachsen sind, ist kaum ein klares „Ich habe einen größeren Auftrag“. Weniger offensichtlich: Es häufen sich kleinere, langsamere Probleme: Röhren verschleißen schneller, Auftragswarteschlangen verlangsamen die Werkstatt, und Ausschuss tritt bei verschiedenen Chargen auf. Hier sind fünf konkrete Betriebsbedingungen, die zeigen, dass die große Industriemaschine der Flaschenhals ist:
Die 5 Triggersignale für Heimwerker- und Industrieanwendungen
- Durchsatz >100 Teile/Std. Die meisten Hobby-Polyacryl-Maschinen verarbeiten ca. 30 Teile/Std. (3,2 mm); die xTool S1 ca. 40 Teile/Std. (3,2 mm). Die industrielle 150-W-CO₂-Anlage mit automatischem Zuführer liefert über 250 Teile/Std.
- Projektgröße > 24″ 16″ (610 × 406 mm). Die meisten Hobbywerkstätten verwenden Projekte mit Abmessungen um die 12″ × 20″ oder 18″ 12″. Industrieprojekte haben die Maße 4′ × 8′ (1220 × 2440 mm).
- Bei Materialstärken über 19 mm (3/4 Zoll) werden häufig Holzwerkstoffe wie baltisches Birkensperrholz oder MDF-Platten verwendet, wo die Stabilität entscheidend ist. Hobby-Röhren erreichen maximal etwa 13 mm (1/2 Zoll) Dicke, was Qualitätsprobleme mit sich bringt; für die Herstellung von Röhren mit höherer Dicke werden mindestens 150 W benötigt.
- Betriebszeit 8+ Stunden/Tag. Hobby-Röhren haben eine Lebensdauer von ca. 2,000 Stunden; industrielle, gekapselte, wassergekühlte Röhren von ca. 8,000-10,000 Stunden.
- Wiederholgenauigkeit von <0.1 mm für Verschachtelungs- oder Verbindungsarbeiten. Hobbyportale neigen nach 6 Monaten unsachgemäßer Behandlung zu leichten Verschiebungen; industrielle Linearführungen halten ihre Position jahrelang.
Wirtschaftlich gesehen lohnt sich die Produktion bei einer Stückzahl von 2,000 Teilen pro Woche in großen Mengen. Darunter ist ein Glowforge Pro für 7 US-Dollar und Ersatzröhren für 300 US-Dollar pro Paar alle 2,000 Betriebsstunden kosteneffizienter. Darüber hinaus amortisieren sich hohe Investitionen dank langer Röhrenlebensdauer und kurzer Produktionszyklen innerhalb von 14 bis 18 Monaten.
| Volumen | Selbstbau (Glowforge Pro 7 $) | Industrielle 80-W-CO2-Anlage (25 $) | Industrie 150W (45 $) |
|---|---|---|---|
| 100 Teile/Woche | 1.20 USD/Teil (Selbstgemachtes gewinnt) | 2.10 USD/Teil | 3.40 USD/Teil |
| 500 Teile/Woche | 0.85 $/Teil (Selbstmontage) | 0.95 USD/Teil | 1.10 USD/Teil |
| 2,000 Teile/Woche | 0.90 $/Teil (Rohrverschleiß) | 0.45 USD/Teil (Industriegewinne) | 0.38 USD/Teil |
| 5,000 Teile/Woche | Kapazitätsbegrenzt | 0.32 USD/Teil | 0.24 USD/Teil (Industrie 150W gewinnt) |
Das Kostenmodell basiert auf einer Maschinenauslastung von 60 %, einer Abschreibungsdauer von 5 Jahren und US-amerikanischen Lohnkosten. Nicht enthalten sind Betriebskosten, Software und Bedienerschulungen. Die Preisgestaltung entspricht den Angeboten von Systemintegratoren für 2025/2026.
Industriemaschinen sind nicht einfach nur größere DIY-Geräte. Die Unterschiede haben systemische Auswirkungen: Wasserkühlung statt Lüfter, Linearführungen statt Riemen, Kompressor mit über 60 PSI statt 10 PSI, Schutzgehäuse der Klasse 4 mit verriegeltem Zugang. Ein industrieller CNC-Laserschneider ist nicht einfach ein Glowforge mit höheren Zahlen – er gehört einer anderen Geräteklasse an, mit anderen Betriebskosten und anderen Qualifikationsanforderungen.
Das Problem der Linsen- und Optikwartung, das nicht im Budget eingeplant ist. Ein Bediener eines industriellen CO₂-Lasers vom Typ 1325 berichtete von Kosten in Höhe von 3,000 US-Dollar pro Linsenwechselzyklus bei der direkten Bearbeitung von Spanplatten; Teerablagerungen bildeten sich schneller, als sie entfernt werden konnten. Linsen sind Betriebskosten, keine Investitionskosten, und hängen vom Material ab – sauberes Lindenholz hinterlässt kaum Ablagerungen, MDF und Zeder hingegen beschichten die Optik.
Industrielle Anwendungen für das Laserschneiden von Holz: Schrankbau, Schilderherstellung, Verpackungen, Fußböden und Holzverarbeitung
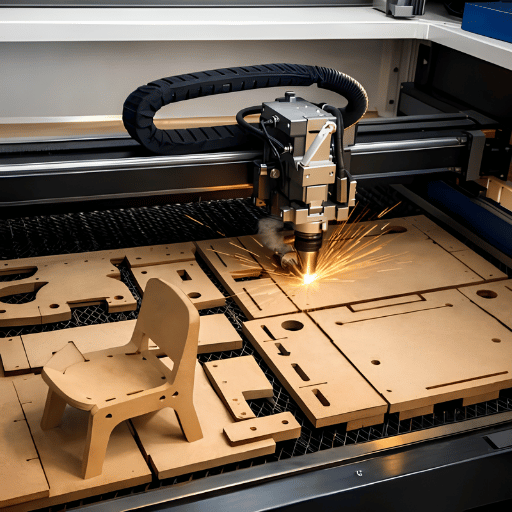
Industrielle Holzlaserschneidanlagen lassen sich in vier Hauptanwendungsbereiche unterteilen, die jeweils unterschiedliche technische Anforderungen stellen – Leistung, Tischgröße, Gasdruck und Kopftyp. Wer bei der Auswahl einer zweiten Option die spezifischen Anforderungen außer Acht lässt, verschwendet unnötig Kapital. Der globale CO₂-Lasermarkt erreichte 2025 ein Volumen von 3.42 Milliarden US-Dollar und wächst stetig, vor allem getrieben durch die Nachfrage nach Möbeln und Verpackungen.
- Die Möbel- und Schrankherstellung umfasst die vollständige Blechbearbeitung auf 12202440 mm langen Tischen im Dickenbereich von 6–19 mm, in Verbindung mit CNC-Nesting-Software – beispielsweise Sigmanest oder EnRoute. Gängige Maschinen: 100–150 W CO₂-Schneidanlage mit Z-Achsen-Motorisierung und automatischem Blechvorschub.
- Für architektonische Anwendungen und Bodenpaneele werden dekorative Lochplatten für Akustikwände, Trennwände und Bodeneinlagen benötigt. Monogamma-Paneele haben typischerweise einen CO₂-Gehalt von 60–150 W und weisen ein breites Designspektrum auf, von parametrischen bis hin zu absoluten Wabenmustern.
- Für Faltschachteln werden 18–25 mm starke baltische Birkensperrholzplatten zum Stanzen verwendet. Bei korrekter Ausführung wird die Stanzform mit einem Schrägschneidkopf und einer 250–400 W CO₂-Stanze lotrecht ausgerichtet.
- Die Herstellung von individuell gefertigten Schildern in Serie erfolgt am besten in industrieller Produktion (50–300 Schilder/Tag). Hier sind ein automatischer Tischwechsel und eine Schutzkabine der Klasse 4 für die Sicherheit der Bediener unerlässlich. Für optimale Haltbarkeit im Außenbereich sollten die Schilder nach dem Zuschnitt stets mit UV-beständigen Holzoberflächen kombiniert werden.
| Wenn Sie brauchen… | Maschinenspezifikation | Typischer Preis (USD) |
|---|---|---|
| Schrankproduktion, Platten 1220 × 2440 mm, max. 19 mm | 150-W-CO2-Kühlung, Vollbett, automatische Z-Achse | 35 55 |
| Architektonische Perforationen, 60–150 W auf 1500 × 3000 mm | 100-130 W CO2, großes Bett | 28 45 |
| Stanzformen für Verpackungen, 25 mm Birkensperrholz, abgeschrägt | 300-400W CO2 + 5-Achsen-Schrägkopf | 90 180 |
| 50–200 Schilder/Tag, rund um die Uhr zuverlässig | 80-100W CO2, Schutzklasse 4, Wasserkühler | 22 38 |
| Mischholz + Acryl + Messing | Hybrid CO2 + Glasfaser Dual-Quelle | 65 120 |
Die fünf wichtigsten Spezifikationen, die Industrielaserschneider von Hobby-Laserschneidern unterscheiden, sind die Röhrenleistung (40 W für Endverbraucher oder 150–500 W für Industrieanwendungen), der Verfahrweg des Tisches (12–20 cm vs. 48–96 cm+), die Luftunterstützung (10-PSI-Pumpe vs. 60+-PSI-Kompressor mit Werkstattluftanschluss), der Autofokus (manueller Fokus vs. computergestützter Autofokus) und die Schutzgehäuse (offene Klasse 1 vs. Klasse 4 mit Verriegelung). Das Fehlen eines dieser Merkmale hat gravierende Folgen: Eine 300-W-Röhre auf einem leichten Portalsystem erzeugt Vibrationen und Interferenzen im Schnittspalt; ein Laser der Klasse 4 ohne Schutzgehäuse erfüllt nicht die Brandschutz- und Sicherheitsvorschriften.
Zu den Produkten für Lasersysteme in der Holzbearbeitung gehören die industriellen CO₂-Laser von UDTECH, die für Schilder, Verpackungen und Holzmöbel eingesetzt werden. Vergleichen Sie im vollständigen Katalog Holzgravurmaschinen, CO₂-Systeme für die Serienfertigung oder CNC-Laserschneider.
Trends beim Holzlaserschneiden 2026: KI-gestützter Autofokus, Hybridquellen, größere Formate
Hier sind vier weltweite Trends, die die Technologie des Laserätzens und Schneidens von Holz bis 2026 prägen werden. Die meisten beeinflussen in erster Linie Produktionsabnehmer stärker als Hobbyisten, aber die Beobachtung dieser Trends hilft beiden, auf den richtigen Kaufzeitpunkt zu warten.
Trend 1: KI-gestützte Autofokuskalibrierung. CO₂- und Faserlasersysteme werden jetzt mit einer bildbasierten Fokuskalibrierung ausgeliefert, die Holzart und -dicke automatisch erkennt und Leistung, Gasdruck und Fokus für jedes Projekt individuell anpasst. Trotec und Epilog waren Vorreiter bei der Einführung; Geräte der Mittelklasse (15.000–25.000 US-Dollar) holen bis 2026 auf.
Trend 2: Hybrid-CO₂-/Faserlaser mit zwei Laserquellen. Die derzeit beste Investition für die schnelle Produktion von Holz, Acryl, Messing und dünnem Stahl ist ein Kombisystem, das beide Laserquellen in einem System für 60.000 bis 100.000 US-Dollar integriert. Kostengünstig für die Schilder- und Verpackungsindustrie.
Trend 3: Größere Hobbylaser (1300–900 mm). Chinesische Marken wie XTool, Glowforge und OMTech bringen größere Lasertische auf den Markt. Um preislich und qualitativ mit Industrielasern mithalten zu können, sind jedoch Verbesserungen bei der Röhrenleistung und der Luftunterstützung notwendig.
Trend 4: Automatische, geschlossene Luftunterstützung. Automatische Anpassung von Kompressor-CFM und Druck an die jeweilige Materialart, automatisiert die Bedienungsfertigkeiten.
Erste Suchanfragen deuten auf die Entwicklung des Holzlaserschneidens hin: Das Suchvolumen für den Begriff „lasergeschnittenes Holz“ stieg im Jahresvergleich um 22 % (von 8,100 im April 2025 auf 9,900 im April 2026, DataForSEO Live API ). Dieser Anstieg ist hauptsächlich auf den Markteintritt neuer Hersteller, aber auch auf die Modernisierung kleinerer Unternehmen zurückzuführen. Industrielle Rundholzschneidanlagen werden laut Branchenprognosen bis 2032 mit einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von ca. 9.7 % wachsen.
Unternehmen, die mehr als 40 Stunden pro Woche flexible Arbeitszeiten und eine höhere Auslastung benötigen, sind mit den aktuellen Industriesystemen, denen lediglich kleinere Funktionsverbesserungen wie Autofokus oder größere Arbeitsflächen fehlen, am besten bedient. Für Hobby- und Wochenendprojekte sind Diodenlaser mit 20–40 W Leistung ausreichend. Kleinere und mittelständische Unternehmen mit einer wöchentlichen Auslastung von 10–30 Stunden sollten die Anschaffung von Hybrid-Doppelquellen-Lasern um sechs Monate verschieben oder alternativ jetzt CO₂-Laser mit 80 W oder mehr zu Auslaufpreisen erwerben.
Häufig gestellte Fragen
F: Kann man Holz mit einem Laser schneiden?
Antwort anzeigen
F: Welche Holzstärke kann man maximal mit Laser schneiden?
Antwort anzeigen
F: Welches Holz eignet sich am besten für die Lasergravur im Vergleich zum Laserschneiden?
Antwort anzeigen
F: Wie vergleicht sich das Laserschneiden mit dem CNC-Fräsen von Holz?
Antwort anzeigen
F: Ist lasergeschnittenes Holz in der Serienproduktion teuer?
Antwort anzeigen
F: Kann man bei lasergeschnittenem Holz Filmscharniere verwenden?
Antwort anzeigen
F: Welche Nachteile gibt es beim Laserschneiden von Holz?
Antwort anzeigen
F: Können Lasergravierer auch Holz schneiden?
Antwort anzeigen
Über dieses Handbuch
Dieser Leitfaden wurde vom UDTECH-Ingenieurteam auf Basis von über 15 Jahren Erfahrung in der Entwicklung industrieller CO₂- und Lasermarkierungssysteme für Holz, Lebensmittel, Papier und Kunststoffe erstellt. Unsere Maschinen werden in über 100 Ländern in der Möbel-, Schilder- und Verpackungsindustrie eingesetzt. Die hier aufgeführten Schnitteinstellungen basieren auf unseren internen Qualitätsprüfungen an Sperrholzchargen aus Linde, Ahorn, Walnuss und baltischer Birke aus den Jahren 2024–2026 sowie auf Erfahrungsberichten von Anwendern aus Schilderwerkstätten und kleineren Fertigungsbetrieben, die unsere Lasermarkierungsanlagen nutzen.
Warum wir diesen Leitfaden geschrieben haben
Die meisten Ratgeber für lasergeschnittenes Holz richten sich entweder an reine Heimwerker oder an industrielle Abnehmer – und lassen die mittlere Zielgruppe (Etsy-Verkäufer, die auf Kleinserien umsteigen, Werbetechnikbetriebe, deren Hobbymaschinen an ihre Grenzen stoßen) außen vor. Dieser Ratgeber schließt diese Lücke. Die Einstellungstabellen in H2-4 basieren auf unseren Qualitätssicherungsprotokollen der Jahre 2024–2026 für 80-W- und 150-W-CO₂-Laser, die von unserem Werk in Hangzhou ausgeliefert wurden; die Kostenangaben in H2-7 basieren auf Angeboten von US-amerikanischen Systemintegratoren für die Jahre 2025–2026. Sollten Sie veraltete Preise oder Dickenangaben entdecken, kontaktieren Sie uns bitte – wir aktualisieren diesen Ratgeber vierteljährlich.
Referenzen & Quellen
- OSHA 29 CFR 1910.1048 — Formaldehyd-Standard (0.75 ppm 8h TWA) — US-Arbeitsschutzbehörde
- OSHA 29 CFR 1910.94 — Belüftung, Exposition gegenüber Holzstaub am Arbeitsplatz — US-Arbeitsschutzbehörde
- ANSI Z136.1-2022 — Amerikanischer Nationalstandard für die sichere Verwendung von Lasern — Laserinstitut von Amerika
- USDA Forest Service — Holzdichtewerte 2023 — US-Landwirtschaftsministerium, Labor für Forstprodukte
- USDA FPL — Schätzung der Janka-Härte aus dem spezifischen Gewicht — US-Forstproduktlabor
- ANN-Vorhersage von Laserleistung, Schnittgeschwindigkeit und Anzahl der Durchgänge beim CO2-Holzschneiden — PMC NIH (peer-reviewed)
- Atemwegssymptome aufgrund beruflicher Formaldehydexposition — PMC NIH (peer-reviewed)
- Bestimmung der thermischen Eigenschaften von Buchen- und Tannenholzproben — BioResources, NC State University (2024)
- Marktgröße, Wachstum, Trends und Bericht zum CO2-Lasermarkt bis 2034 — Fortune Business Insights (Branchendaten)
- EPA-Formaldehydemissionsstandards für Holzwerkstoffe (TSCA Titel VI) — US-Umweltschutzbehörde